

SunAura Packaging Machines ha realizzato una linea di fine linea completamente integrata per il confezionamento di piatti pronti surgelati, destinata a un produttore della Polonia occidentale. La linea abbina cartonamento orizzontale automatico, casetta robotizzata, formatura delle casse e palettizzazione collaborativa in un unico modulo progettato per operare in un ambiente da refrigerato a freddo. Dopo aver superato il programma di accettazione in fabbrica nello stabilimento SunAura Packaging Machines di Qingdao, prima della spedizione, l’impianto è stato consegnato al termine dell’installazione sul posto, delle prove in ambiente freddo e della formazione degli operatori; è ora in produzione commerciale secondo i turni del cliente.
Il cliente, un’azienda a conduzione familiare specializzata in piatti pronti refrigerati e surgelati venduti con private label retail e a marchio proprio, confezionava una quota crescente di prodotto a mano e tramite due macchine standalone più datate. L’aumento dei volumi, l’ampliamento della gamma di formati di cartone e cassa e la pressione dei retailer sulla qualità costante del confezionamento hanno reso insostenibile la via manuale. La richiesta prevedeva una linea in grado di gestire più formati di cartone per diverse linee di prodotto, confezionarli in un numero limitato di casse standard in cartone ondulato e presentare pallet stabili nell’area spedizioni, il tutto nei vincoli di un edificio esistente e di una disposizione adiacente alla zona fredda.
La configurazione della linea
Il modulo installato è organizzato nella sequenza convenzionale di fine linea, ma progettato come un unico sistema anziché come un insieme di macchine indipendenti. I vassoi di piatti pronti riempiti e sigillati entrano nella sezione di cartonatura, dove una cartonatrice orizzontale erige, carica e chiude i cartoni retail; i cartoni vengono quindi convogliati a una stazione di casetta robotizzata. Le casse vengono erette e sigillate sul fondo all’inizio della linea e consegnate alla stazione di confezionamento. Una volta riempite, le casse vengono convogliate alla chiusura e alla sigillatura, quindi verso un robot di palettizzazione collaborativa che compone pallet misti ma stabili e cede i carichi finiti alle spedizioni. Ogni macchina condivide un linguaggio di controllo comune ed è collegata da trasportatori motorizzati dimensionati per l’area adiacente al freddo.
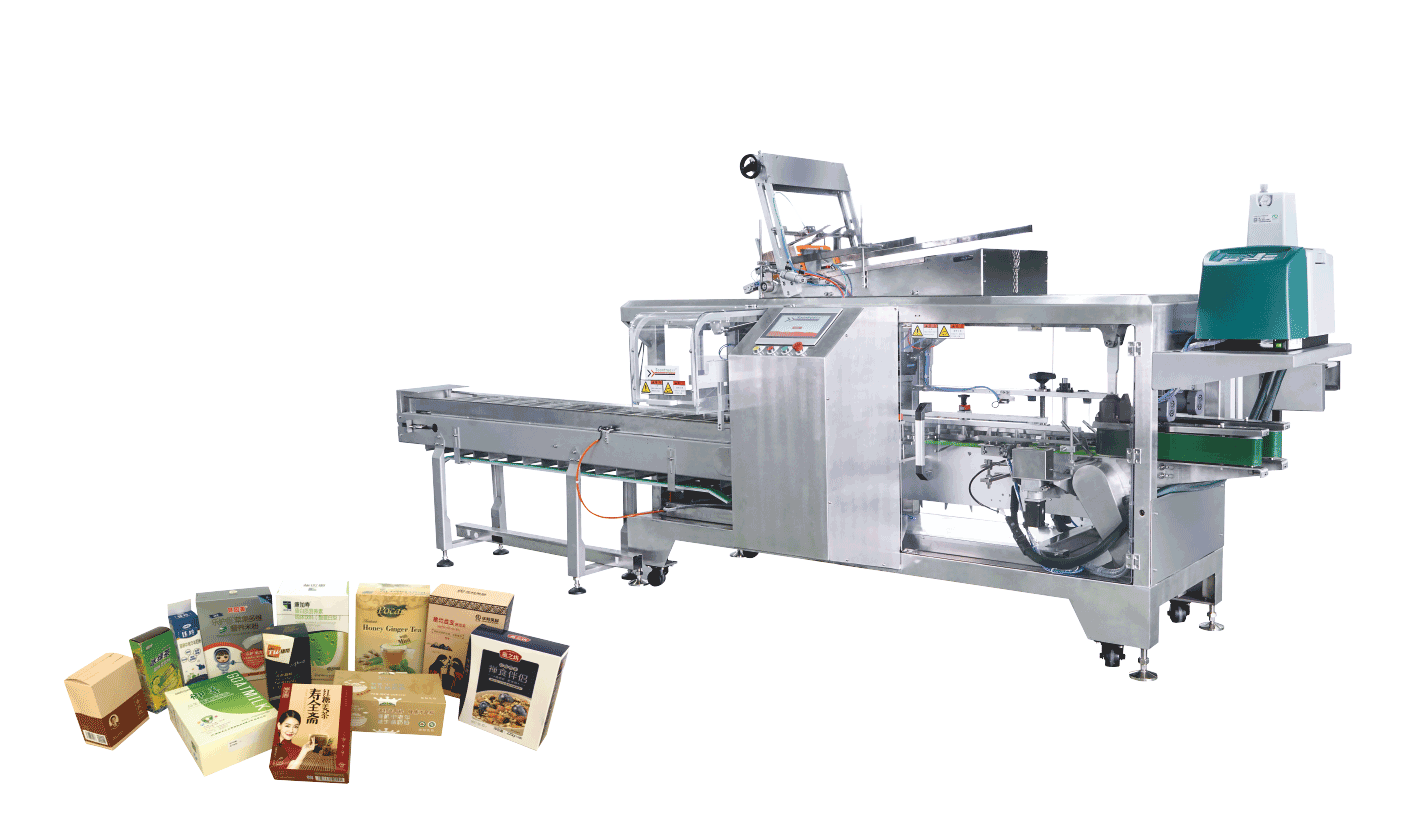
Cartonatura progettata attorno al cambio formato
La sezione di cartonatura è affidata a una cartonatrice orizzontale completamente servoassistita della categoria ZH-200/300 cartonatrice completamente servoassistita, specificata con finitura lavabile e comandi sigillati per l’ambiente refrigerato. La produzione di piatti pronti implica cambi formato frequenti: il cliente gestisce diversi formati di cartone retail tra il marchio proprio e molteplici account private label, ognuno con il proprio cartone stampato e dettagli di chiusura. La cartonatrice servoassistita memorizza le ricette di formato e utilizza assi servo anziché parti meccaniche di cambio per i principali movimenti di formatura e inserimento, riducendo il cambio formato a una procedura breve e ripetibile anziché a una riconfigurazione meccanica. Durante l’accettazione la linea è stata fatta girare sull’intera lista formati del cliente, registrando i tempi di cambio rispetto al target.
Poiché il prodotto è un vassoio riempito che può presentare umidità sui bordi, le stazioni di carico e chiusura della cartonatrice sono state regolate per gestire il prodotto reale anziché un campione a secco, e le protezioni e le parti di contatto con il prodotto sono state specificate nel grado di acciaio inox appropriato. I controlli di presenza del cartone e di chiusura scartano tutto ciò che non è correttamente formato prima che raggiunga la casetta, proteggendo il robot a valle dal tentativo di confezionare un cartone difettoso.
Casetta robotizzata per un posizionamento ripetibile
I cartoni riempiti vengono collazionati e confezionati da una casetta robotizzata a due assi della tipologia ZX-500R casetta robotizzata. Il robot preleva i cartoni secondo la collazione richiesta e li deposita a strati nelle casse erette, con movimento e attrezzi di presa adattati alle dimensioni dei cartoni. La scelta di una casetta robotizzata anziché di una fardellatrice meccanica fissa ha offerto al progetto due vantaggi pratici in questa applicazione: si adatta alle diverse disposizioni di cassa e cartone tramite ricette e cambio attrezzi anziché una nuova macchina, e mantiene il movimento ripetibile e ad alta frequenza all’interno di un robot sigillato, riducendo al contempo il numero di parti meccaniche esposte nella zona refrigerata.
Lo schema di confezionamento, il numero di cartoni per cassa e l’orientamento degli strati vengono impostati per prodotto, e il modulo verifica la presenza della cassa e che sia correttamente eretta prima che il robot effettui un carico. I trasportatori di collazione presentano i cartoni nell’orientamento e nel raggruppamento richiesti dallo schema di presa, ed è qui che gran parte dell’affidabilità di una casetta robotizzata viene conquistata o persa. Durante le prove in ambiente freddo la casetta ha mantenuto la precisione di posizionamento per tutto il turno, compresi i primi cicli dopo un arresto nel fine settimana, una volta che il condizionamento dell’armadio ha portato i comandi a uno stato operativo stabile.

Formatura cassa, sigillatura e palettizzazione
Le casse vuote in cartone ondulato vengono erette e sigillate sul fondo all’inizio della linea da una formatrice automatica di casse della categoria K40T formatrice ad alta velocità e sigillatrice di fondo, che mantiene rifornita la stazione di confezionamento senza che un operatore debba formare le scatole. La formatrice è stata dimensionata per la gamma standard di casse del cliente anziché per l’intera varietà teorica, limitando deliberatamente il numero di formati per mantenere semplice il cambio formato. Le casse riempite vengono chiuse e sigillate prima di lasciare la zona di confezionamento, con la chiusura specificata per aderire in modo affidabile su casse maneggiate in aria refrigerata e leggermente umida.
Alla fine della linea, un robot di palettizzazione collaborativa della categoria WP-50 robot di palettizzazione collaborativa compone gli schemi di pallet strato dopo strato. Una macchina collaborativa si adatta a questa installazione perché opera a fianco degli operatori in un’area definita senza il recinto completo richiesto da una palettizzatrice convenzionale, aspetto rilevante in un edificio con spazio limitato. Gli schemi di pallet vengono memorizzati per prodotto, e il robot deposita le casse in modo da mantenere ogni strato squadrato e il carico finito entro i requisiti di stabilità del cliente. I pallet finiti vengono quindi trasferiti alle spedizioni, dove sostituiscono i carichi irregolari, impilati a mano, che il cliente spediva in precedenza.

Progettazione per la disposizione adiacente al freddo
Una parte centrale del progetto è stata l’ambiente. Il confezionamento di piatti pronti si colloca tra la preparazione refrigerata e le spedizioni, e il cliente voleva la cartonatura e il confezionamento il più vicino possibile all’area fredda senza collocare ogni macchina all’interno di un ambiente refrigerato. Il team di progettazione di SunAura Packaging Machines ha definito una disposizione perimetrale: le funzioni che generano calore e quelle a maggior manutenzione si trovano nell’area adiacente al freddo, mentre le macchine che gestiscono il prodotto refrigerato sono costruite per tollerare aria umida e fredda e le pulizie di routine. Le parti strutturali e a contatto nella zona di manipolazione refrigerata sono in acciaio inox, i quadri elettrici sono sigillati al grado richiesto e dotati di gestione della condensa, e azionamenti, cavi, guarnizioni e lubrificanti sono dimensionati per l’estremità inferiore del range operativo.
Questa soluzione ha un costo superiore rispetto all’ordinazione di macchine standard per ambiente ambiente, ma evita l’alternativa prevedibile. L’approccio del team alla specifica delle attrezzature per queste condizioni, inclusi i gradi di acciaio inox per zona, i gradi IP, il riscaldamento dei quadri e le parti meccaniche certificate per basse temperature, è illustrato nella guida tecnica alle attrezzature di confezionamento per ambienti freddi, umidi e lavabili. In questo progetto la specifica è stata concordata prima della fabbricazione, così le caratteristiche ambientali sono state integrate anziché adattate dopo il primo inverno.
Accettazione, installazione e formazione
Prima della spedizione la linea ha completato un programma di accettazione in fabbrica a Qingdao, eseguito sul cartone per cartoni, sulle casse e su un campione rappresentativo di prodotto del cliente ove possibile. Il programma ha coperto ogni formato della gamma, registrato i tempi di cambio e verificato la produttività e la qualità di confezionamento rispetto ai dati concordati. Far girare l’intera lista formati in fabbrica, anziché un unico prodotto ideale, è una scelta deliberata: la maggior parte dei problemi sulle linee integrate emerge nelle transizioni tra un formato e l’altro, ed è molto più economico risolverli prima che le attrezzature siano imbarcate.
Le attività sul posto hanno riguardato l’installazione meccanica e la livellatura, i collegamenti elettrici e pneumatici, l’integrazione con i trasportatori esistenti del cliente ai punti di ingresso e di spedizione, e le prove in ambiente freddo in condizioni produttive reali. Gli ingegneri di messa in servizio di SunAura Packaging Machines hanno quindi formato gli operatori e il personale di manutenzione del cliente sul cambio formato, sulla manutenzione ordinaria, sul ripristino guasti e sull’HMI, lasciando la documentazione sui pezzi di ricambio e il programma di manutenzione. La linea è stata consegnata una volta mantenute le prestazioni su turni consecutivi, anziché dopo una singola dimostrazione.
Produttività e realtà operativa della linea
La velocità di catalogo è un numero confortevole; una linea in funzione si giudica su ciò che realmente eroga nell’arco di un turno, una volta inclusi cambi formato, fermi e movimentazione materiale. Fin dall’inizio il progetto è stato specificato sulla reale domanda del cliente anziché su un valore di picco riportato sulla scheda tecnica. La produzione di piatti pronti procede per campagne: un determinato pasto e il relativo formato di cartone vengono prodotti per un blocco di tempo, poi la linea passa al successivo. Il collo di bottiglia si sposta quindi con il prodotto, e la linea è stata bilanciata in modo che nessuna singola macchina resti inattesa in attesa della fase successiva durante il funzionamento regolare, con la formatrice e i trasportatori di collazione che garantiscono un buffer sufficiente ad assorbire brevi interruzioni senza fermare la cartonatrice.
I dati di accettazione sono stati rilevati come produttività sostenuta su un blocco di produzione, non come il minuto migliore della prova, perché è questo il numero su cui il cliente può pianificare. In esercizio la linea copre comodamente gli attuali volumi del cliente con margine per i picchi stagionali che hanno motivato l’investimento, che è lo scopo di dimensionare sulla campagna anziché su una giornata media. Altrettanto importante, la disposizione integrata elimina la movimentazione che in precedenza dominava il processo: i cartoni non attendono più in lotti tra macchine standalone, e le casse si spostano verso la sigillatura e la palettizzazione senza essere trasportate per il capannone. Eliminare queste code intermedie riduce sia il work-in-progress sia il tempo in cui un prodotto refrigerato resta prima di raggiungere la spedizione.
Disciplina del cambio formato su una gamma multi-formato
Per un co-packer che lavora su private label, la capacità di cambiare formato in modo rapido e affidabile è forse più preziosa della velocità assoluta, perché la gamma è ampia e le singole produzioni sono più brevi rispetto a un impianto monomarca. Il progetto ha trattato il cambio formato come una caratteristica progettata anziché come un’abilità dell’operatore. La cartonatrice servoassistita e la casetta robotizzata memorizzano le ricette per prodotto, così le impostazioni della macchina che altrimenti verrebbero regolate a mano vengono richiamate in modo uniforme, eliminando la variabilità tra un operatore esperto e uno nuovo. Le parti fisiche di cambio sono state ridotte al minimo e progettate per essere prive di attrezzi o con un solo attrezzo, codificate a colore e riposte su una board dedicata, così nulla deve essere cercato durante il cambio.
Una procedura di cambio formato documentata, concordata durante l’accettazione in fabbrica e perfezionata durante le prove sul posto, definisce la sequenza, i controlli e la conferma del primo confezionato buono. La linea non viene rilasciata alla produzione dopo un cambio formato finché un cartone e una cassa intera non sono stati verificati, il che previene una produzione di prodotto confezionato in modo errato a seguito di un cambio frettoloso. In pratica, questa disciplina trasforma quella che era un’interruzione variabile, a volte lunga, in un evento breve e prevedibile, ed è una delle ragioni principali per cui la linea integrata può supportare una gamma private label in ampliamento senza che l’overhead di cambio formato eroda il guadagno di capacità.
Cosa ottiene il cliente
Il progetto sostituisce un processo di confezionamento ad alta intensità di manodopera e non uniforme con una linea ripetibile che protegge la presentazione retail del prodotto e tiene il passo con i volumi crescenti. Per un fornitore private label, la coerenza è parte del rapporto commerciale: casse confezionate in modo uniforme e pallet che arrivano squadrati riducono l’attrito che porta a rettifiche o alla perdita di account. L’automazione elimina inoltre la dipendenza dal reperimento di manodopera stagionale sufficiente per un’attività di confezionamento fisicamente impegnativa, e offre al cliente una piattaforma su cui aggiungere nuovi formati tramite ricette e, ove necessario, modeste modifiche agli attrezzi anziché una nuova linea.
L’installazione è il tipo di progetto integrato, specifico per ambiente, che si colloca tra le macchine standard di SunAura Packaging Machines e le realizzazioni completamente su misura. I clienti che affrontano un progetto simile possono esaminare le apparecchiature di base nel catalogo macchine per il confezionamento, e per le disposizioni che non corrispondono a un modello standard, l’azienda realizza moduli di fine linea modificati e personalizzati tramite il proprio servizio di macchina per il confezionamento su misura. La guida tecnica alla selezione di avvolgitrici per pallet a piattaforma girevole, braccio rotante e orbitali tratta la fine di spedizione per i clienti che aggiungono l’avvolgimento a una linea di questo tipo.
Su SunAura Packaging Machines
SunAura Packaging Machines, con sede a Qingdao, nello Shandong, progetta e costruisce attrezzature di fine linea per clienti dell’alimentare, delle bevande, del farmaceutico, del cosmetico e dell’industria, incluse formatrici e sigillatrici di casse, cartonatrici, casettrici, apparecchiature di termoretrazione e flow wrap, reggiatrici, avvolgitrici per pallet e robot di palettizzazione, insieme a linee chiavi in mano integrate e personalizzate. L’azienda supporta i clienti esteri dalla specifica e dall’accettazione in fabbrica all’installazione, alla formazione e all’assistenza post-vendita, con supporto regionale alla messa in servizio e ai pezzi di ricambio nei principali mercati. I produttori di piatti pronti e prodotti alimentari surgelati che pianificano un progetto di fine linea sono invitati a contattare il team applicativo con la propria gamma formati, la produttività e la disposizione per sviluppare una specifica.
A cura del team progetti e comunicazione di SunAura Packaging Machines. Per dettagli su questa installazione o per discutere un analogo fine linea per piatti pronti, prodotti surgelati o refrigerati, contattare il team di ingegneria applicativa a Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vedi biografia completa ›