

L’imballaggio sostenibile non è più un’opzione di marketing; è un requisito dell’acquirente. Rivenditori, regolatori e consumatori stanno allontanando i marchi dai film convenzionali in polipropilene e PET verso alternative biodegradabili, compostabili e a base di carta. Il problema che pochi marchi anticipano è che una macchina progettata per film OPP da 30 micron spesso non può gestire film compostabile in PLA da 20 micron senza perdite, pieghe e inceppamenti costanti. Se pianificate di acquistare una macchina per il confezionamento capace di film sostenibili nel 2026, la compatibilità deve essere specificata all’acquisto, non scoperta sul pavimento della fabbrica. Questa guida del team di ingegneria di SunAura Packaging Machines spiega quali film biodegradabili si comportano come quali, cosa una macchina compatibile richiede effettivamente, e come evitare gli errori di compatibilità più costosi.
Perché il film biodegradabile si comporta in modo così diverso
I film flessibili convenzionali (OPP, PET, LDPE, laminati) sono progettati per la robustezza: tollerano un’ampia finestra di temperatura di saldatura, resistono all’allungamento sotto tensione, e funzionano in modo prevedibile ad alta velocità. I film biodegradabili scambiano quella robustezza per la compostabilità, e il trade-off appare immediatamente su una macchina per il confezionamento.
Finestra di termosaldatura stretta. Il PLA (acido polilattico) salda in una fascia di temperatura che può essere larga solo 8-12 gradi Celsius, contro i 25-40 gradi dell’OPP. Fate funzionare le ganasce 10 gradi troppo calde e il film cristallizza, diventa fragile e si lacera; 10 gradi troppo freddo e la saldatura è debole e perde. Su una macchina con controllo temperatura on-off grezzo, questa finestra è effettivamente ingovernabile.
Minore resistenza alla trazione e maggiore allungamento. I film compostabili si allungano e si assottigliano sotto tensione. Una trazione del film che era perfettamente tarata per l’OPP tirerà eccessivamente il PLA, causando deriva della lunghezza del sacco e sgualciture sulla saldatura longitudinale.
Maggiore coefficiente di attrito ed elettricità statica. Molti film biodegradabili aderiscono di più sui rulli in acciaio inox e accumulano elettricità statica, il che causa alimentazione errata, doppe trazioni e attrazione della polvere.
Punto di fusione più basso per applicazioni di termoretrazione. I film termoretraibili compostabili si restringono a temperature più basse e i tunnel di termoretrazione tarati per il PETG li restringeranno eccessivamente o li bruceranno.
Certificazione di compostabilità: lo sfondo per la scelta della macchina
Prima di tarare una macchina, assicuratevi che il film possa effettivamente portare l’affermazione che intendete. In Europa, la compostabilità industriale è regolata da EN 13432; in Nord America da ASTM D6400 e la certificazione BPI; la compostabilità domestica ha i suoi standard emergenti (in particolare OK compost HOME di TÜV Austria). Un film che semplicemente “biodegrada” in una discarica non è qualificato, e nemmeno un laminato che mescola polimero e carta in un modo che fallisce il test di disintegrazione. Questo conta per la compatibilità della macchina perché i film certificati tendono a essere le qualità consistenti e ben formulate; i film “eco” non certificati variano da lotto a lotto e sono molto più difficili da gestire.
Chiedete al vostro fornitore di film il certificato di certificazione e la finestra di lavorazione raccomandata (temperatura di saldatura, tempo di contatto, tensione e larghezza della bobina). La compatibilità della macchina è davvero un contratto tra tre parti — produttore di film, converter e produttore di macchinari per il confezionamento — e più di quei dati consegnate al costruttore dell’apparecchiatura, meglio va il primo FAT. Un fornitore che non può darvi una finestra di lavorazione non può darvi un pacco riproducibile.
Flow wrap in carta e laminato carta
Il flow wrap a base di carta è il formato sostenibile a crescita più rapida nella panificazione e nella confetteria, e stressa la macchina in modi completamente diversi dal film polimerico. La carta non si allunga, quindi il controllo della lunghezza del sacco deve essere quasi perfetto con zero trazione eccessiva; genera polvere, che intasa le cinghie di trazione e si accumula sulle guide; e necessita di coltelli di taglio trasversale affilati e puliti piuttosto che ganasce di crimpatura seghettate. Una macchina destinata al wrap in carta necessita di estrazione della polvere alla spalla di formatura, cinghie dentate food-grade che resistono alla polvere di carta, e coltelli di taglio trasversale molati per lo stock fibroso.
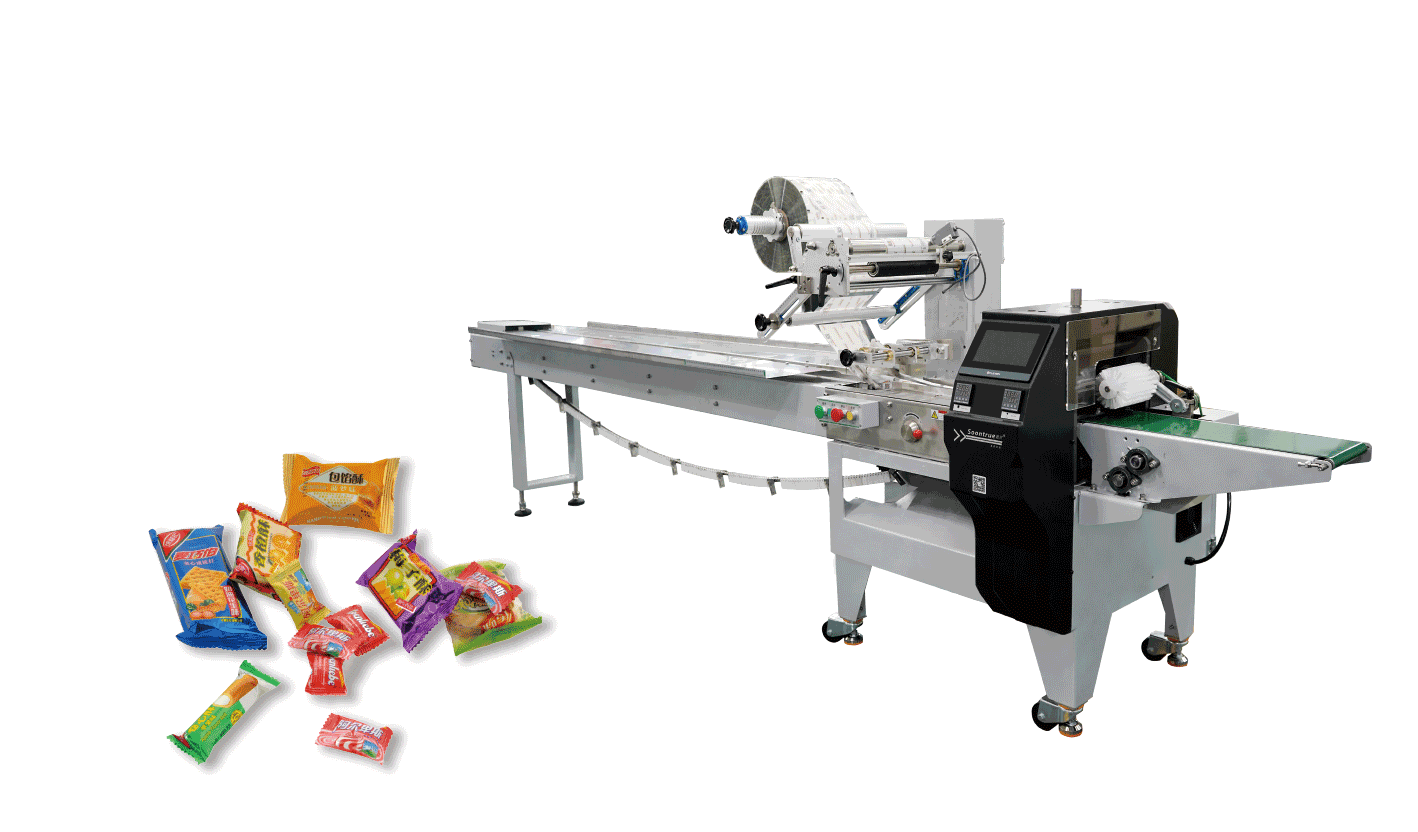
La carta si piega anche in modo diverso. La saldatura longitudinale sul laminato carta è più una crimpatura che una termosaldatura, e il surriscaldamento delamina il sottile rivestimento termosaldabile. Aspettatevi di far funzionare le ganasce 20-40 gradi più fredde che sul polimero, con un tempo di contatto più lungo. Se intendete alternare carta e polimero sulla stessa incellophanatrice, specificate un set di ganasce a cambio rapido e richiamo ricetta documentato affinché il cambio sia una ricetta one-touch, non una ri-taratura di quattro ore. La nostra piattaforma di incellophanatrice a tre servi è costruita attorno al richiamo ricetta proprio per questo motivo.
Gestire sia il film convenzionale sia quello biodegradabile su una linea
La maggior parte degli stabilimenti non convertirà al 100% di film biodegradabile da un giorno all’altro. Gestiranno una linea OPP convenzionale per gli SKU sensibili al prezzo e una linea compostabile per gli SKU premium, a marchio sostenibilità, spesso sulla stessa macchina. Quella realtà a formato misto alza l’asticella: la macchina deve mantenere due ricette completamente separate, passare tra esse in minuti, e non contaminare i parametri di una tiratura nell’altra.
Il richiamo ricetta è la funzionalità che rende questo funzionante. Una moderna incellophanatrice servo dovrebbe memorizzare, ad esempio, 50-100 ricette di prodotto, ciascuna richiamando la lunghezza di trazione del film, le temperature delle ganasce, il tempo di contatto, la velocità del trasportatore e le soglie di scarto con un singolo tocco HMI. Senza il richiamo ricetta, ogni cambio di film diventa un pomeriggio di ingegneria. Con esso, un operatore può passare da OPP a PLA in meno di dieci minuti. Questo è anche il motivo per cui le macchine economiche non servo invecchiano male man mano che la sostenibilità accelera: non possono mantenere i parametri, quindi ogni nuovo film è un nuovo progetto di taratura.
Le principali famiglie di film biodegradabili e compostabili
| Film | Uso tipico | Sfida chiave della macchina |
|---|---|---|
| PLA (acido polilattico) | Flow wrap, overwrap | Finestra di saldatura stretta, fragile quando surriscaldato |
| Miscele PBAT | Sacchi VFFS, estensibile | Si allunga sotto tensione, deriva della lunghezza del sacco |
| PBS / PHA | Compostabile specializzato | Sensibile al calore e all’umidità |
| Carta / laminato carta | Flow wrap, panificazione | Tagli, polvere, problemi di piegatura rigida |
| Termoretraibile compostabile | Bundle termoretraibile | Temperatura di termoretrazione più bassa, ritaratura del tunnel |
La singola domanda più importante da porre al vostro fornitore di film non è “è compostabile?” ma “qual è la vostra temperatura di saldatura, tempo di contatto e intervallo di tensione raccomandati?” Senza quei parametri, nessuna macchina può essere tarata in modo affidabile.
Cosa richiede effettivamente una macchina capace di film biodegradabile
Controllo della temperatura delle ganasce preciso e stabile. Il riscaldamento PID a circuito chiuso con controllo zona individuale e risoluzione fine (±2°C) è la baseline. Le macchine economiche con semplici relè ciclabile gli elementi in bande grossolane di 10 gradi, il che è inutilizzabile sul PLA.
Trazione e alimentazione del film azionate da servo. Una trazione film servo con controllo elettronico della tensione consente di impostare l’esatta lunghezza di trazione e coppia, compensando l’allungamento. Un riduttore meccanico e un freno a attrito non possono. Per contesto più approfondito, leggete la nostra guida sulla configurazione del motore servo per i flow pack.
Design conforme delle ganasce di saldatura longitudinale e terminale. Le ganasce devono poter funzionare a un tempo di contatto più lento se necessario e utilizzare profili adatti ai film più morbidi. Le ganasce seghettate che tagliano il film convenzionale possono perforare un sottile laminato compostabile.
Guide antistatiche e a basso attrito. Le superfici di guida in acciaio inox spazzolato o rivestite in PTFE riducono l’attrito; le barre antistatiche prevengono l’aderenza del film e le doppie trazioni.
Scatola di formatura regolabile. Poiché i film biodegradabili sono spesso più sottili e rigidi, la spalla di formatura deve essere regolabile affinché il film si depositi senza sgualcirsi. Una scatola di formatura fissa tarata per OPP da 30 micron sgualcirà il PLA da 20 micron.
Compatibilità di termoretrazione e overwrap nel 2026
L’avvolgimento termoretraibile è dove le transizioni biodegradabili falliscono più spesso. Un tunnel di termoretrazione PETG convenzionale funziona a 160-180°C per restringere un film da 15 micron; un film termoretraibile compostabile può necessitare di 110-130°C e un tempo di contatto più lungo e delicato. Un tunnel con controllo temperatura grossolano lascerà il film lento o lo brucerà. Se gestite sia la termoretrazione convenzionale sia quella compostabile, cercate un tunnel con controllo zona fine e un trasportatore a velocità variabile affinché il tempo di contatto sia programmabile, non fisso.
Allo stesso modo, le macchine cellophane (overwrap) che gestiscono overwrap compostabile necessitano di perforazione e tensione della ruota di perforazione regolate, oppure le perforazioni si lacerano in tagli completi. Le nostre note sulla risoluzione dei problemi della macchina di imballaggio termoretraibile coprono i sintomi lato tunnel che vedrete durante la transizione.
Compatibilità VFFS e bustine
Le macchine verticali form-fill-seal che gestiscono bustine compostabili in PBAT affrontano gli stessi problemi di tensione e finestra di saldatura, più un problema del tubo di formatura: i film compostabili spesso funzionano più freddi e aderiscono al tubo di formatura. Una VFFS compatibile necessita di un tubo di formatura rivestito o lucidato, ganasce di saldatura raffreddate, e una trazione del film che può essere tarata per evitare l’assottigliamento. La nostra piattaforma di macchina VFFS è specificata con queste regolazioni per lo stock compostabile.
Come specificare e validare una macchina compatibile
Non prendete la parola di un fornitore che una macchina “gestisce film biodegradabile”. Richiedete un test di accettazione in fabbrica (FAT) sul vostro film effettivo e sul vostro prodotto effettivo. Chiedete al fornitore di eseguire una prova di produzione di 30 minuti, misurare la resistenza della saldatura, la consistenza della lunghezza del sacco e il tasso di scarto, e consegnarvi i parametri registrati. Una macchina che gestisce il film biodegradabile solo nel giorno migliore del fornitore con un tecnico presente non è una macchina che lo gestirà nel vostro turno notturno.
Costruite una tabella di validazione: intervallo di temperatura di saldatura target, resistenza effettiva della saldatura in Newton, tolleranza della lunghezza del sacco in millimetri, e tasso di scarto in percentuale. Se il fornitore non può produrre questo, non ha effettivamente gestito il film. Quando selezionate un’incellophanatrice orizzontale flow-wrap per alimenti o cosmetici, fate del FAT di compatibilità del film una condizione contrattuale, non un favore.
Cheat-sheet dei sintomi in campo
| Sintomo sul film biodegradabile | Causa probabile | Prima correzione da provare |
|---|---|---|
| Perdite di saldatura alle estremità delle ganasce | Ganasce troppo fredde per la qualità del film | Aumentare la ganascia a passi di 5°C, ri-testare la resistenza della saldatura |
| Il film si lacera o cristallizza alla saldatura | Ganasce troppo calde o tempo di contatto troppo lungo | Abbassare la temperatura, accorciare il tempo di contatto |
| La lunghezza del sacco deriva lunga/corta | Il film si allunga sotto trazione | Ridurre la tensione di trazione del film, rileggere il sensore di riferimento |
| Sgualciture sulla saldatura longitudinale | Scatola di formatura sbagliata per la rigidità del film | Regolare la spalla di formatura, abbassare la tensione del film |
| Il film si doppia o aderisce sui rulli | Elettricità statica e alto attrito | Attivare la barra antistatica, pulire le guide |
| Termoretrazione lenta o bruciata | Tunnel sbagliato per la termoretrazione compostabile | Abbassare la temperatura di zona, rallentare il tempo di contatto del trasportatore |
Tenete questo cheat-sheet affisso sulla linea. La maggior parte dei problemi del primo settimana con il film biodegradabile sono uno di questi sei, e ognuno ha una correzione a ricetta singola su una macchina servo — ma solo se la macchina ha i controlli per effettuare la regolazione. Questo è l’intero argomento per acquistare la compatibilità in anticipo.
Un esempio pratico: il costo della transizione
- Indicate la qualità esatta del film e il fornitore nell’ordine di acquisto, non semplicemente “compostabile”.
- Richiedete il controllo PID a circuito chiuso delle ganasce (±2°C) con almeno due zone indipendenti.
- Richiedete la trazione servo del film con tensione programmabile.
- Richiedete una scatola di formatura regolabile e guide antistatiche.
- Per la termoretrazione, richiedete un tunnel con zone di temperatura programmabili e tempo di contatto a velocità variabile.
- Richiedete un FAT sul vostro film e prodotto reali, con resistenza della saldatura e tasso di scarto documentati.
- Confermate che le ganasce di ricambio e i set di guide siano a stock per il vostro spessore di film.
Costo totale della transizione
Gli acquirenti spesso prezzano il premio del film e dimenticano la macchina. Un film biodegradabile può costare il 15-35% in più a bobina rispetto all’OPP, ma il costo reale della linea è il fermo macchina se la macchina è incompatibile. Un’incellophanatrice che scarta il 4% dei pacchi sul PLA perde più denaro in film e manodopera dell’intero premio del film. Al contrario, un’incellophanatrice servo correttamente specificata che gestisce il film compostabile all’1,5% di scarto ripaga la differenza della macchina entro un anno. Modellate il quadro completo nella nostra analisi del costo totale di proprietà per le linee di confezionamento automatiche prima di impegnarvi.
Come SunAura Packaging Machines supporta la transizione
SunAura Packaging Machines ha configurato incellophanatrici, VFFS e sistemi di termoretrazione per film PLA, PBAT e a base di carta presso clienti di panificazione, confetteria e prodotti freschi. La nostra incellophanatrice entry-level e la incellophanatrice alternativa completamente servo sono entrambe spedite con il controllo delle ganasce a circuito chiuso e la trazione servo del film che il film biodegradabile richiede, ed eseguiamo il FAT sul film da voi nominato prima della spedizione. Esplorate l’intera gamma sulla nostra pagina prodotti, oppure contattate il team SunAura Packaging Machines con la vostra qualità di film e prodotto affinché possiamo quotare una configurazione compatibile e un piano di validazione.
Conclusione
Il film biodegradabile è il futuro dell’imballaggio flessibile, ma è un materiale più rigoroso dei film che sostituisce. Una macchina acquistata per il film convenzionale vi darà battaglia ogni turno; una macchina specificata per la finestra di saldatura stretta, la bassa resistenza alla trazione e il comportamento statico del film compostabile funzionerà in modo pulito e proteggerà la vostra affermazione di sostenibilità. Specificate il film, richiedete il FAT, e scegliete un produttore di macchinari per il confezionamento che ha effettivamente gestito il materiale. Fate questo correttamente nel 2026 e la vostra linea di imballaggio sostenibile sarà un vantaggio competitivo, non un’esercitazione antincendio quotidiana.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vedi biografia completa ›