

En bref. En 2026, un palettiseur robotisé neuf coûte typiquement de 90 000 à 220 000 $ installé clé en main pour un bras 4 à 6 axes avec pince à caisses ; un palettiseur conventionnel à portique ou à couronnes tourne de 150 000 à 400 000 $ ; un palettiseur collaboratif (cobot) démarre à 60 000 à 120 000 $. Le retour sur investissement est généralement de 18 à 36 mois sur une exploitation à deux postes remplaçant deux opérateurs de palettisation manuelle. Les coûts cachés les plus importants sont les changements d’outillage d’extrémité de bras, la clôture de sécurité, et l’intégration avec le convoyeur amont et la fardeleuse.
Par Michael Zhang, ingénieur en automatisation, intégration de fin de ligne. Michael a mis en service plus de 60 cellules de palettisation dans des entrepôts alimentaires, boissons, matériaux de construction et e-commerce en Chine, Asie du Sud-Est et Amérique du Nord au cours des neuf dernières années, et a mesuré lui-même cadences et disponibilité sur des bras ABB, FANUC, KUKA, Kawasaki et des bras chinois domestiques.
1. La question que se pose tout directeur d’exploitation en premier
« Combien coûte un palettiseur ? » ressemble à un chiffre simple. Ça ne l’est pas. La réponse dépend de ce que vous palettisez (caisses, sacs, balles, fûts, seaux), à quelle vitesse (six caisses par minute ou 60), combien de références par poste, si vous devez construire des palettes multi-références, la hauteur sous plafond de votre entrepôt, la charge au sol, si vous avez déjà un convoyeur, et si l’acheteur souhaite une machine clé en main ou juste le bras.
Le Processing and Packaging Automation Outlook 2025 de PMMI rapporte que le projet moyen nord-américain de fin de ligne en 2024 s’est conclu entre 350 000 et 750 000 $ par cellule une fois l’intégration, les protections, le convoyeur et la mise en service inclus — environ 2,3× le prix affiché du bras robot lui-même. Les acheteurs qui ne budgètent que le bras sont ceux qui rappellent les intégrateurs six mois plus tard en demandant pourquoi le projet a dépassé le budget de 40 %. Ce guide détaille chaque ligne de poste pour que vous puissiez construire un budget réaliste avant d’émettre un RFQ.
2. Pourquoi la palettisation est l’achat d’automatisation le plus courant
La palettisation manuelle est l’un des métiers les plus durs d’un entrepôt. Un opérateur humain soulevant des caisses de 15 kg pendant un poste de huit heures soulève environ 28 800 kg au cours d’une journée. Les recommandations ergonomiques de l’OSHA pour la manutention manuelle recommandent de limiter les levées répétées au-dessus de la hauteur des épaules et en dessous de la hauteur des genoux ; en fin de poste, les palettiseurs manuels empilent couramment au-dessus de 1,8 m et se penchent pour prendre les caisses sur un convoyeur au sol. Les taux de blessure en palettisation manuelle sont parmi les plus élevés de l’entreposage, et le turn-over sur les postes de palettiseur à deux postes tourne typiquement de 60 à 100 % par an aux États-Unis.
Les données Statista sur la robotique industrielle montrent que la palettisation est l’application robotique à la croissance la plus rapide depuis 2020, dépassant le soudage à l’arc en unités vendues en 2023. Le rapport World Robotics 2024 de la Fédération Internationale de la Robotique (IFR) enregistre 619 000 nouvelles installations de robots industriels dans le monde en 2023, la palettisation et la manutention représentant ensemble 39 % des unités. L’agroalimentaire, l’épicerie et les matériaux de construction sont les trois plus grands secteurs acheteurs de palettiseurs en 2026.
3. Quatre architectures de palettiseurs, quatre fourchettes de prix
Avant de comparer les devis, vous devez savoir quelle architecture vous achetez. Les quatre familles ci-dessous ne sont pas interchangeables ; choisir la mauvaise est la raison la plus courante pour laquelle un projet de palettiseur échoue au calcul de retour sur investissement.
| Type | Cadence typique | Charge utile | Surface au sol | Fourchette de prix installé | Meilleure adéquation |
|---|---|---|---|---|---|
| Palettiseur conventionnel à couronnes haut niveau | 40 à 80 caisses/min | 2 000 à 3 000 kg par couronne | 25 à 40 m² | 150 000 à 400 000 $ | Lignes dédiées grande vitesse, mono-référence, géométrie de caisse stable |
| Palettiseur à bras robotisé (4 à 6 axes) | 10 à 25 cycles/min | 80 à 800 kg de charge utile | 12 à 20 m² | 90 000 à 220 000 $ | Multi-références, 5 à 15 caisses/min, plupart des rénovations d’usine |
| Palettiseur à portique / portique élevé | 15 à 30 cycles/min | 200 à 1 000 kg | 8 à 15 m² (en surplomb) | 70 000 à 180 000 $ | Plafond bas, charge utile élevée, trajets simples rectangulaires |
| Palettiseur collaboratif (cobot) | 4 à 8 cycles/min | 10 à 70 kg de charge utile | 3 à 6 m² (sans clôture) | 60 000 à 120 000 $ | Faible volume, changement fréquent de référence, petits entrepôts |
Les fourchettes de prix sont des plages typiques 2026 basées sur des devis d’intégrateurs collectés sur des projets 2024-2025 ; les marques premium (ABB, FANUC, KUKA) sont de 15 à 30 % au-dessus de la médiane, et les bras chinois domestiques (Estun, Siasun, Jaka) de 30 à 50 % en dessous. Les palettiseurs conventionnels construits en Europe par des entreprises présentées dans la couverture palettisation de Packaging Digest peuvent dépasser 500 000 $ installés.
3.1 Palettiseurs conventionnels à couronnes haut niveau
Un palettiseur conventionnel accumule une couronne de caisses sur un intercalaire, la met d’équerre à l’aide de chasse-avant, puis pousse la couronne complète sur la palette à l’aide d’un plateau de couronne. Il est mécaniquement simple, tourne 24 h/24 7 j/7 sans presque aucun logiciel, et peut traiter 50 à 80 caisses par minute sur une ligne dédiée. Le compromis est qu’il est énorme (souvent 8 m × 4 m), exige une mezzanine pour amener les caisses à 2,5 m d’altitude, et changer les schémas de couronnes signifie des pièces de changement mécaniques et 2 à 4 heures d’arrêt. Ces machines avaient du sens lorsque chaque ligne tournait une référence pendant des mois ; en 2026, la plupart des installations neuves choisissent la robotique à la place.
3.2 Palettiseurs à bras robotisé
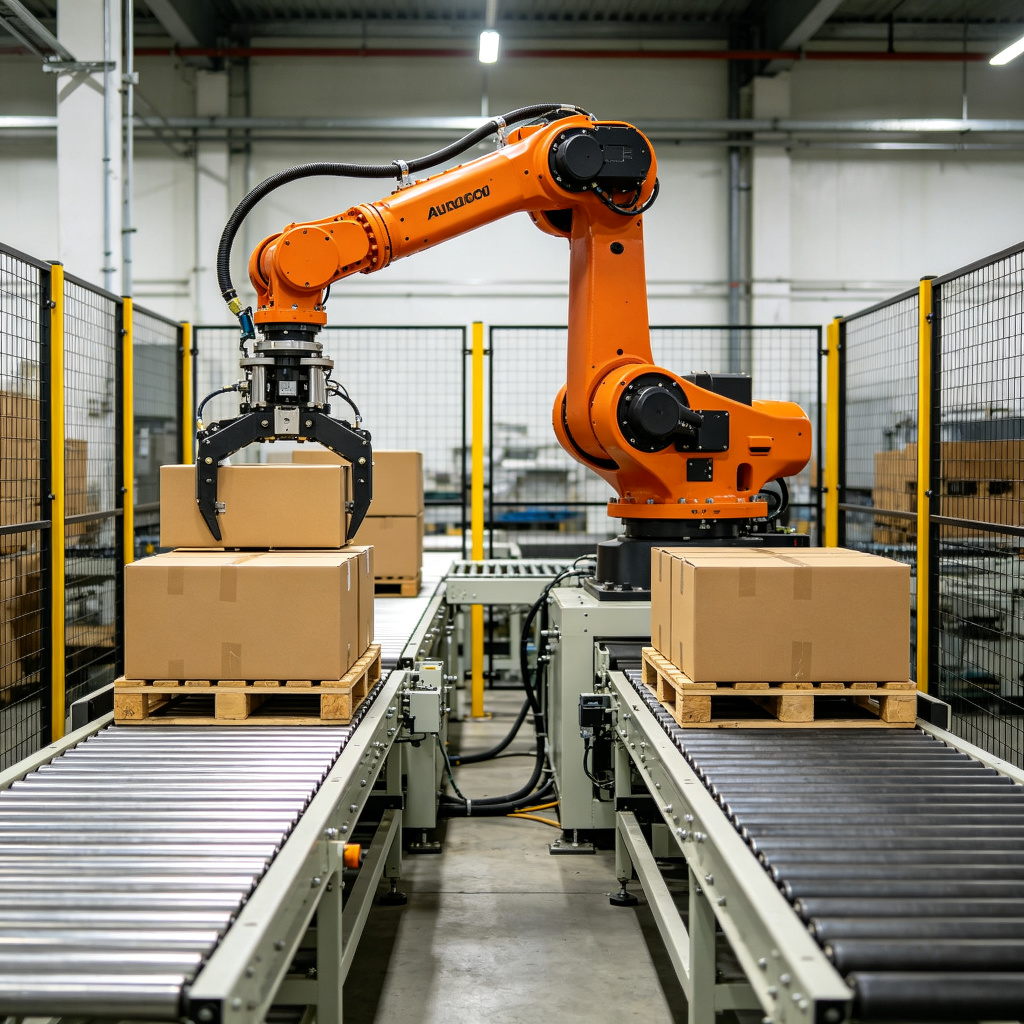
Un robot industriel 4 axes ou 6 axes prélève les caisses une à une (ou par groupes de 2 ou 4 caisses) sur un convoyeur et les pose sur la palette selon un schéma enseigné. La programmation se fait sur un pendentif d’apprentissage ou, de plus en plus, hors ligne avec un logiciel de simulation 3D. Les cellules modernes traitent 5 à 15 caisses par minute et par bras et basculent entre plus de 50 schémas de références par un scan de code-barres. C’est le choix par défaut pour la plupart des usines construisant 300 à 1 500 caisses par heure.
3.3 Palettiseurs à portique / portique élevé
Un palettiseur à portique déplace une pince sur des rails linéaires au-dessus de la palette au lieu d’un bras articulé. Il est moins cher qu’un bras articulé pour les très lourdes charges (300 à 1 000 kg par prélèvement), prend moins d’emprise au sol car le mécanisme est en surplomb, et a un encombrement plus faible en largeur. L’inconvénient est qu’il ne peut pas tourner autour des coins, il est plus lent sur les schémas de couronnes complexes, et la structure acier en surplomb exige un dégagement de toit.
3.4 Palettiseurs collaboratifs (cobot)
Un robot collaboratif (typiquement un bras de 15 à 25 kg de charge utile de Universal Robots, Doosan ou Jaka) palettise sans clôture de sécurité. Il tourne plus lentement (4 à 8 cycles par minute), mais il est économique à déployer, se déplace avec un transpalette, et commence à travailler le jour même de son arrivée. Les palettiseurs cobot sont le bon choix pour les usines de moins de 400 caisses par heure qui ne peuvent pas justifier une cellule industrielle clôturée. Au-delà de 400 caisses par heure, l’écart de cadence rend un bras industriel moins cher par palette.
4. Le coût installé total : les lignes de poste que les acheteurs oublient
Le bras représente 40 à 55 % du projet. Le reste s’additionne. Le tableau ci-dessous montre un projet typique de palettiseur robotisé à 150 000 $ en Amérique du Nord en 2026.
| Ligne de poste | Coût typique | Notes |
|---|---|---|
| Bras robot + contrôleur + pendentif | 40 000 à 70 000 $ | Classe 80 à 120 kg de charge utile, 4 axes |
| Outil d’extrémité de bras (pince ventouse ou fourche) | 8 000 à 25 000 $ | Pince ventouse multi-références en haut de fourchette |
| Convoyeur d’entrée + centrage des caisses | 10 000 à 20 000 $ | Bande motorisée de 2 à 3 m avec guides latéraux |
| Distributeur de palettes / amenée auto | 8 000 à 18 000 $ | Chargement manuel par chariot plus économique |
| Navette double station / élévateur de palette | 12 000 à 30 000 $ | Nécessaire pour faire tourner le bras pendant l’échange de palette |
| Clôture de sécurité + rideaux lumineux + scanners | 10 000 à 25 000 $ | Conformité ISO 13849-1 PLd / ISO 10218 |
| Électrique, automatismes, IHM | 8 000 à 18 000 $ | API, variateur, relais de sécurité, IHM 10″ |
| Logiciel d’intégration + construction de schémas | 10 000 à 30 000 $ | Programmation hors ligne, recherche par code-barres |
| Fret, installation, mise en service | 10 000 à 25 000 $ | 2 ingénieurs × 5 à 10 jours sur site |
| Pièces de rechange + formation (première année) | 3 000 à 8 000 $ | Plots ventouse, fusibles, câble codeur |
| Total installé typique | 120 000 à 270 000 $ | Correspond à la bande médiane 90 k–220 k $ pour les cellules courantes |
Les cellules les plus économiques passent sous 90 000 $ lorsque l’acheteur possède déjà le convoyeur, utilise un distributeur de palettes manuel, et saute la navette double station. Les cellules les plus chères dépassent 220 000 $ lorsque l’acheteur souhaite un fardelage intégré, une étiquetage automatique, un prélèvement multi-références sur stockage dynamique, ou un système vision 3D pour le dépilotage aléatoire.
5. Retour sur investissement : le calcul à faire avant d’appeler les fournisseurs
Le retour sur investissement d’un palettiseur dépend du taux de main-d’œuvre, des postes, du coût des blessures et de la disponibilité. Utilisez cette formule comme point de départ. Les chiffres ci-dessous sont illustratifs d’une usine américaine à 22 $/heure de salaire chargé, deux postes, 5 000 heures de fonctionnement par an.
| Configuration | Opérateurs remplacés | Économie annuelle de main-d’œuvre | Coût installé | Retour simple |
|---|---|---|---|---|
| Cobot, un poste | 0,5 ETP | 22 000 à 28 000 $ | 75 000 à 95 000 $ | 30 à 48 mois |
| Cobot, deux postes | 1,5 ETP | 65 000 à 80 000 $ | 75 000 à 95 000 $ | 12 à 18 mois |
| Robot industriel, un poste | 1 ETP | 42 000 à 55 000 $ | 140 000 à 180 000 $ | 30 à 42 mois |
| Robot industriel, deux postes | 2 ETP | 85 000 à 110 000 $ | 140 000 à 180 000 $ | 15 à 22 mois |
| Robot industriel, trois postes | 3 ETP | 130 000 à 165 000 $ | 150 000 à 200 000 $ | 10 à 16 mois |
| Palettiseur à couronnes conventionnel, grande vitesse | 2 à 3 ETP + dommages réduits | 120 000 à 180 000 $ | 220 000 à 380 000 $ | 18 à 30 mois |
Les enquêtes sectorielles de l’IFR rapportent que le retour sur investissement médian d’une nouvelle installation de robot en Amérique du Nord est de 2,3 ans, et en Allemagne, pays lourdement automatisé, il est inférieur à 2 ans. En dessous de 18 mois, vous avez un business case facile ; au-delà de 36 mois, vous devriez chercher des économies supplémentaires (réduction des dommages, contrôle qualité, risque de pénurie de main-d’œuvre) avant de signer.
N’oubliez pas de compter les économies secondaires. Les palettiseurs automatisés réduisent la variabilité d’une palette à l’autre, ce qui réduit à son tour la consommation de film étirable de 8 à 15 % et diminue les avaries de charge en transit. Ils réduisent aussi les déclarations d’accidents du travail ; les recommandations ergonomiques de l’OSHA sur la manutention manuelle notent que l’effort excessif au levage est l’une des plus grandes catégories de blessures d’entrepôt, et une seule déclaration de lésion dorsale coûte typiquement de 15 000 à 40 000 $ en frais médicaux et indemnités.
6. Faire correspondre la machine à votre charge
L’erreur la plus courante dans l’achat d’un palettiseur est de choisir un bras sur la seule charge utile. Un bras de 120 kg de charge utile ne sert à rien s’il ne peut pas atteindre la hauteur de votre palette, si la pince ne peut pas traiter la géométrie de vos caisses, ou si la cadence de cycle est en deçà de votre ligne amont.
6.1 Caisses et plateaux
Les caisses RSC en cannelé sont la charge la plus simple. Une pince ventouse avec deux à quatre plots traite la plupart des caisses de 3 kg à 30 kg. Si vos caisses ne sont pas rectangulaires (plateaux filmés, plateaux ouverts, bundles rétractables), il vous faut une pince à fourche ou à pince, pas ventouse. Si vous palettisez à la fois caisses et plateaux sur la même cellule, budgetez un rack de changement d’outil ou une pince multifonction.
6.2 Sacs (bouche ouverte, à soupape, form-fill-seal)
Les sacs sont mous, avachis et glissants. Un plot ventouse standard écrasera le sac ou ne parviendra pas à le tenir. La palettisation de sacs exige une pince à fourche avec film ou une pince de type serre-sac qui soutient le sac par dessous. La cadence est aussi plus basse — 6 à 10 sacs par minute — car chaque sac doit être centré et mis d’équerre.
6.3 Fûts, seaux, bidons
Les fûts acier ou plastique jusqu’à 230 kg exigent une pince mécanique qui capture le rebord du fût ou la collerette du couvercle. Le vide sur un fût n’est pas fiable car le dessus est souvent ouvert ou comporte un trou de remplissage. La charge utile cotée doit inclure la pince elle-même (typiquement 25 à 40 kg), donc un fût de 230 kg exige un bras de 300 kg de charge utile.
6.4 Palettes multi-références et e-commerce
La palettisation multi-références est l’application la plus difficile. Le robot a besoin d’un code-barres ou d’un système vision pour identifier chaque caisse, d’une couche logicielle qui décide du schéma de couronne en temps réel, et généralement d’une caméra 3D pour détecter la position des caisses sur le convoyeur. Budgetez 30 000 à 60 000 $ supplémentaires au-dessus d’une cellule mono-référence standard pour le logiciel et la vision multi-références. C’est le segment de palettisation à la croissance la plus rapide en 2026, tiré par l’e-commerce et l’épicerie.
7. Checklist de visite site : ce dont les intégrateurs ont besoin avant de chiffrer
Les fournisseurs ne peuvent pas vous donner de prix ferme sans ces éléments. Rassemblez-les dans un seul PDF avant le premier appel commercial.
- Dimensions des caisses (L × l × H), poids, et une photo échantillon du dessus et du côté de la caisse.
- Nombre maximal de caisses par minute de la ligne amont, et la hauteur du convoyeur amont.
- Type de palette (GMA, EUR, CHEP, sur mesure), taille de palette, et poids maximal de palette.
- Hauteur de pile de palette requise et dimensions de palette finie.
- Nombre de références et schémas de couronnes par poste. Est-ce un schéma fixe unique ou aléatoire ?
- Plan d’implantation avec dimensions, hauteur sous plafond, poteaux, et portes existantes.
- Alimentation électrique disponible (480 V triphasé ? 220 V ? 200 V ?) et air comprimé (bar, L/min).
- Exigences d’intégration : convoyeur amont, fardeleuse, distributeur de palettes, connexion MES/WMS.
- Exigences de sécurité : clôture ou rideau lumineux ? Cellule collaborative ? Catégorie 3 / PLd ?
- Attentes pièces de rechange et service : délai de réponse d’un ingénieur local en heures.
Fournissez ces dix éléments dès le départ et l’écart entre les devis se réduira de 3× à 30 %. Sautez-les et chaque fournisseur chiffrera une machine différente.
8. Niveaux de fournisseurs : qui construit réellement ce que vous achetez
Le marché du palettiseur a trois couches. Savoir à laquelle vous avez affaire évite de payer des marges d’intégrateur pour une machine en marque blanche, ou de payer un prix usine direct sans le support d’intégration dont vous avez réellement besoin.
8.1 Niveau 1 — OEM de robots et constructeurs mondiaux de palettiseurs
ABB, FANUC, KUKA, Kawasaki, et des constructeurs conventionnels comme Columbia, Alvey et Honeywell Intelligrated vendent des systèmes engineered en haut de fourchette. Ils offrent un service mondial 24 h/24 7 j/7, un logiciel éprouvé, et un support pièces de 10 à 15 ans. Vous payez 30 à 60 % de plus, mais vous obtenez une machine qui tourne 20 ans.
8.2 Niveau 2 — Intégrateurs de systèmes
La plupart des intégrateurs indépendants achètent un bras robot à un OEM de niveau 1 et construisent la cellule autour : convoyeur, pince, protections, automatismes, IHM. C’est là qu’est achetée la majorité des palettiseurs du marché moyen. Un bon intégrateur a des clients de référence dans votre secteur, répond en 24 heures, et fournit un SLA écrit. Demandez trois références dans votre secteur, pas n’importe lesquelles.
8.3 Niveau 3 — Constructeurs directs de Chine / offshore
Les constructeurs chinois et coréens (Estun, Siasun, Hyundai, Robostar, et de nombreux constructeurs de classe SunAura) fournissent des cellules à bras à 40 à 60 % en dessous des prix de niveau 1. Le compromis est le service : vous ferez venir un ingénieur en avion pour la mise en service, et les pièces peuvent prendre 2 à 4 semaines par mer. Ce niveau a du sens lorsque vous avez des ingénieurs automatismes internes capables de maintenir la machine, ou lorsque le projet est exporté vers un marché où le constructeur a déjà un support local.
9. Pannes courantes et comment les éviter
- Pince sous-dimensionnée pour le produit. Une pince ventouse qui tient une caisse RSC fermée laissera tomber un plateau ouvert ou un bundle rétracté. Faites tester la pince sur votre produit réel avant le bon de commande final.
- Pas de navette double station. Si le bras attend pendant qu’un chariot retire une palette finie et en amène une vide, vous perdez 15 à 25 % de disponibilité. Une navette double station s’amortit en moins d’un an sur une exploitation à deux postes.
- Ignorer la qualité des palettes. Des palettes GMA gondolées avec des planches manquantes feront bourrer n’importe quel distributeur automatique de palettes. Spécifiez du GMA Grade B ou mieux, et budgetez un contrôle d’état des palettes si votre fournisseur envoie des palettes de basse qualité.
- Raccourcis sécurité. Une clôture sans porte interverrouillée, ou un rideau lumineux monté trop bas, échouera une analyse de risques et arrêtera la production jusqu’à rectification. Exigez une analyse de risques documentée selon ISO 12100 et ISO 10218-2.
- Pas de programmation hors ligne. Enseigner 30 schémas de couronnes sur le pendentif au sol de production signifie 30 postes de production perdue. Achetez un logiciel de programmation hors ligne ou un service de mise en service virtuelle.
- Oublier l’accès maintenance. Le bras lui-même n’exige pas de maintenance quotidienne, mais les pompes à vide, filtres et roulements du convoyeur si. Demandez où sont les passerelles de maintenance et comment on accède à l’arrêt d’urgence.
10. La recommandation de SunAura par scénario
Si vous tournez une ligne mono-référence à plus de 1 000 caisses par heure dans une usine agroalimentaire ou boissons, un palettiseur à couronnes conventionnel ou une cellule robot 4 axes grande vitesse avec pince multi-caisses est le bon choix, et le retour sur investissement tombe à 18 à 24 mois sur deux postes. Si vous tournez 300 à 1 000 caisses par heure avec cinq à quinze références, un palettiseur robot mono-bras sur navette double station est le point idéal. Si vous êtes sous 300 caisses par heure et ne pouvez pas clôturer une cellule, un palettiseur collaboratif à 60 000 à 100 000 $ installé est le point d’entrée le moins risqué. Si vous construisez des palettes e-commerce multi-références, planifiez l’add-on vision et logiciel — ne budgetez pas une cellule standard pour découvrir plus tard qu’il vous faut une caméra 3D.
Pour une estimation budgétaire sur vos propres formats de caisses et débit, envoyez-nous vos dimensions de caisses et votre cible caisses par minute. Nous vous renverrons une architecture recommandée, une fourchette de prix typique, et une feuille de calcul de retour sur investissement sous un jour ouvré.
11. Marques de robots : ce que le premium vous achète
Si vous vous êtes arrêté sur un palettiseur à bras articulé, la décision suivante est le bras à acheter. Les quatre grandes marques mondiales dominent les installations nord-américaines et européennes, tandis qu’un second rang de constructeurs asiatiques est devenu compétitif en prix sur les cinq dernières années.
| Marque / modèle | Charge utile | Portée | Cycle (estimation secteur) | Prix catalogue du bras (2026) | Réseau de service |
|---|---|---|---|---|---|
| FANUC M-410iC/110 | 110 kg | Variantes 2 200 à 4 300 mm | ~1 200 cycles/h | 55 000 à 75 000 $ | Mondial, fort en Amérique du Nord |
| ABB IRB 460 / 6700 | 110 à 150 kg | 2 400 à 2 900 mm | ~1 100 cycles/h | 50 000 à 80 000 $ | Mondial, fort en Europe |
| KUKA KR 70 PA / KR 180 PA | 70 à 180 kg | 2 400 à 3 200 mm | ~1 000 cycles/h | 45 000 à 70 000 $ | Fort en automobile, croissance en emballage |
| Kawasaki CP180L | 180 kg | 3 200 mm | ~900 cycles/h | 40 000 à 60 000 $ | Bon en Asie, réseau américain plus petit |
| Estun / Siasun 4 axes domestique | 80 à 120 kg | 2 000 à 2 600 mm | ~800 à 1 000 cycles/h | 20 000 à 35 000 $ | Fort en Chine, support export croissant |
| Universal Robots / Doosan cobot | 20 à 35 kg | 1 700 à 1 900 mm | ~300 à 480 cycles/h | 25 000 à 45 000 $ | Mondial, écosystème collaboratif |
L’écart de marque compte le plus dans trois domaines : la disponibilité des pièces sur votre continent, la qualité du logiciel de programmation hors ligne, et la profondeur d’expérience de l’intégrateur local avec cette marque. Un bras chinois à 20 000 $ qui doit attendre trois semaines un variateur servo n’est pas réellement moins cher qu’un bras FANUC à 55 000 $ avec un dépôt pièces local à 24 heures. Demandez à chaque fournisseur combien de temps une pièce met pour atteindre votre usine et quelle est la politique de prêt pendant une réparation.
12. Intégration avec le fardelage et l’étiquetage
Un palettiseur qui sort une palette finie n’est que la moitié de la fin de ligne. La machine aval est presque toujours une fardeleuse, et souvent un applicateur d’étiquette palette. La façon dont ces trois machines communiquent change le coût du projet et la disponibilité.
12.1 Indépendant vs intégré
Dans une cellule indépendante, un chariot déplace la palette finie de la sortie du palettiseur vers une fardeleuse. C’est la configuration la moins chère, mais elle exige un cariste et crée un goulot si la fardeleuse est occupée. Dans une implantation intégrée, le palettiseur évacue directement sur un convoyeur à rouleaux motorisé qui alimente la fardeleuse, laquelle alimente ensuite un poste d’étiquetage palette et une file d’attente d’expédition. Une implantation intégrée ajoute 30 000 à 80 000 $ en convoyeurs et automatismes mais retire le chariot de la boucle et fait passer la disponibilité d’environ 80 % à environ 95 %.
12.2 Distributeurs de palettes et poseurs de feuilles
Un distributeur automatique de palettes stocke 8 à 15 palettes vides et en alimente une au robot à la demande. Il coûte 8 000 à 18 000 $ et retire une tâche manuelle de la cellule. Un poseur d’intercalaire ou d’entre-couche ajoute 10 000 à 20 000 $ et est requis lorsque vous empilez un produit qui nécessite une intercalation entre couronnes, comme des sacs ou bundles rétractables instables.
12.3 Protocoles de communication
Les cellules modernes communiquent en EtherNet/IP, PROFINET ou EtherCAT. Si votre usine tourne déjà sur un API Rockwell, demandez l’EtherNet/IP ; si vous tournez sur Siemens, demandez le PROFINET. Les cellules les moins chères sont livrées en E/S câblé simple, ce qui signifie chaque interverrouillage est un fil et chaque changement de schéma est un électricien. Budgetez un vrai réseau industriel et une IHM propre.
13. Normes de sécurité que vous devez exiger
La sécurité des robots industriels est régie par des normes internationales que tout intégrateur réputé doit déjà connaître. Si un fournisseur ne peut pas les citer, c’est un signal d’alerte.
- ISO 10218-1 et 10218-2 : la norme de sécurité de référence pour les robots industriels et cellules robot. Elle définit la protection, les interverrouillages, les opérations collaboratives et l’analyse de risques.
- ISO/TS 15066 : la spécification technique pour le fonctionnement des robots collaboratifs, incluant la surveillance de la vitesse et de la séparation et la limitation de puissance et d’effort.
- ISO 13849-1 : la norme pour les systèmes de commande relatifs à la sécurité, définissant les niveaux de performance (PLd est typique pour les clôtures de palettiseurs).
- ISO 12100 : la méthodologie générale d’analyse des risques machines qui doit produire un registre de risques écrit pour votre cellule.
Demandez à chaque intégrateur l’analyse de risques complétée et le schéma du circuit de sécurité PLd avant installation. En Amérique du Nord, la cellule doit aussi satisfaire la clause de devoir général de l’OSHA et toute exigence étatique de protection des convoyeurs. Dans l’UE, la cellule doit porter le marquage CE au titre de la Directive Machines 2006/42/CE. N’acceptez pas un « c’est sûr » verbal — exigez la documentation.
14. Neuf vs occasion : quand un palettiseur d’occasion a du sens
Des cellules robot d’occasion apparaissent régulièrement sur le marché à mesure que les entreprises de produits de grande consommation renouvellent leurs lignes. Une cellule FANUC ou ABB de 5 à 7 ans avec 20 000 à 40 000 heures au compteur se vend typiquement 40 à 60 % du prix neuf. Le robot lui-même tournera 80 000 à 100 000 heures avant une reconstruction majeure, donc un bras d’occasion bien entretenu a encore beaucoup de vie devant lui.
Le hic est que la cellule n’est aussi bonne que son intégration. Achetez le bras d’occasion seul et vous paierez à un intégrateur système les mêmes heures d’ingénierage que pour du neuf. Achetez une cellule d’occasion complète sur skid, avec convoyeur, pince et protections, et vous économisez réellement — mais seulement si la géométrie produit de l’ancien propriétaire correspond à la vôtre. Demandez une visite vidéo en direct de 4 heures de la cellule en marche, et budgetez 10 000 à 20 000 $ pour le fret, le ré-ancrage et une nouvelle pince pour votre produit.
15. Formation et documentation que les acheteurs oublient de budgéter
Un palettiseur n’est aussi bon que les opérateurs qui le supportent. Budgetez deux jours de formation sur site pour deux techniciens maintenance et un chef de ligne. La formation doit couvrir les contrôles quotidiens, le remplacement des plots ventouse, l’essai des portes de sécurité, les éditions basiques de schémas sur l’IHM, et comment appeler le service. Demandez au fournisseur de laisser un manuel d’utilisation imprimé, un jeu de schémas électriques, une sauvegarde API sur clé USB, et une liste de pièces avec numéros de pièce. Les cellules qui arrivent avec un manuel de 40 pages traduit du chinois par Google Translate vous coûteront des semaines d’arrêt plus tard.
17. Exemple chiffré de retour : une usine alimentaire de 600 c/h
Pour rendre les chiffres concrets, parcourons une décision typique 2026. Un co-packer alimentaire de taille moyenne dans le Midwest américain tourne deux postes, palettise 600 caisses par heure de produits en conserve et bouteilles, et emploie actuellement deux opérateurs de palettiseur par poste à 22 $/heure chargé, avec 32 % de charges patronales. Les heures de fonctionnement annuelles sont de 4 800 par poste, donc 9 600 sur deux postes.
Le coût annuel actuel de main-d’œuvre est de 4 opérateurs × 22 $ × 1,32 de charges × 1 920 heures par opérateur, soit environ 213 000 $. Après installation d’une cellule robot, l’usine a besoin d’un opérateur de relève pour superviser la cell, gérer les distributeurs de palettes et traiter les exceptions, donc l’économie nette de main-d’œuvre est de 3 opérateurs × 22 $ × 1,32 × 1 920 ≈ 168 000 $ par an. Les économies de film étirable issues de palettes constantes ajoutent environ 12 000 $ par an, et les déclarations de dommages réduites ajoutent 8 000 $. Le bénéfice annuel total est d’environ 188 000 $.
La cellule robot installée coûte 165 000 $ navette double station, pince ventouse, protections et intégration incluses. Le retour simple est de 165 000 / 188 000 ≈ 10,5 mois. Même après ajout d’une contingence de 15 % pour les surprises d’intégration, le retour tombe à 12 mois. C’est le profil qui rend les projets de palettiseur faciles à approuver.
Comparez avec un entrepôt à un seul poste tournant 250 caisses par heure. Là, le robot remplace un opérateur sur un poste, économisant environ 45 000 $ par an contre une cellule cobot à 90 000 $. Le retour s’étire à 24 à 30 mois. Le business case est toujours positif, mais il dépend de ce que la pénurie de main-d’œuvre soit réelle sur ce marché local, et de ce que l’usine accepte que le cobot tourne à 60 % de sa vitesse cotée.
18. Électricité, air et environnement : préparation du site
Un palettiseur n’est pas une machine plug-and-play. Avant installation, confirmez trois utilités de site.
Électrique. Un robot typique de 80 à 120 kg de charge utile tire 5 à 10 kW de pointe (bras et contrôleur ensemble), plus 1 à 2 kW pour convoyeur et pompe à vide, plus 0,5 kW pour automatismes et IHM. Prévoyez une alimentation dédiée 480 V triphasé 30 A en Amérique du Nord, ou 400 V triphasé 16 A en Europe. La cellule doit avoir son propre sectionneur et sa propre chaîne d’arrêt d’urgence reliée au système de sécurité de l’usine.
Air comprimé. Les pinces pneumatiques, plieuses de rabats et verrous de porte de sécurité utilisent l’air comprimé à 6 à 7 bar. La consommation est modeste (100 à 300 L/min à la demande) mais l’alimentation doit être sèche et filtrée ; l’eau dans la ligne d’air ayant corrodes les éjecteurs à vide est la troisième cause d’appel service la plus fréquente sur les cellules installées. Budgetez un ensemble FRL sur l’entrée d’air de la cellule.
Environnement. La plupart des robots industriels sont cotés IP54 pour le poignet et IP20 pour le contrôleur. Dans un environnement poussiéreux, humide, lavable ou surgélation, vous avez besoin d’un poignet IP65, de revêtements inox, et d’une armoire de contrôle chauffée pour le service surgélation en dessous de 0 °C. Les cellules cotées surgélation ajoutent 20 à 30 % au prix et exigent des lubrifiants spéciaux. Les cellules lavables qualité alimentaire ajoutent une protection inox et des plots ventouse grade alimentaire.
19. Garantie et service : ce qu’il faut négocier
La garantie par défaut sur la plupart des cellules robot est de 12 mois pièces uniquement à compter de la date d’expédition. Pour une machine à 150 000 $ et plus, poussez pour les éléments suivants :
- 24 mois à compter de la mise en service, non de l’expédition.
- Main-d’œuvre incluse pour les 12 premiers mois, avec engagement de réponse sur site sous 48 heures.
- Pièces d’usure (plots ventouse, filtres, courroies) exclues de la garantie, mais chiffrées de façon transparente sur une liste de pièces.
- Première visite de maintenance préventive de l’année incluse sans frais.
- Mises à jour logicielles incluses les deux premières années.
- Une clause de disponibilité garantie : si la cellule est à l’arrêt plus de 40 heures dans l’année pour des raisons couvertes, la garantie est prolongée de l’arrêt.
Ces demandes sont standard pour les projets au-dessus de 100 000 $. Un fournisseur qui les refuse toutes signale qu’il s’attend à ce que la machine tombe souvent en panne et ne veut pas se porter garant derrière.
20. Questions à poser à chaque fournisseur au premier appel
- Combien de cellules de ce modèle exact avez-vous installées dans mon secteur au cours des 24 derniers mois ? Puis-je appeler deux références ?
- Quelle est la cadence de cycle soutenue à 80 % de taux de charge avec mes dimensions de caisses réelles ? Pas la spécification du bras — la cellule complète.
- Qu’est-ce qui est inclus dans votre devis, et qu’est-ce qui ne l’est pas ? Listez les lignes séparément.
- Quel est votre délai, et qu’est-ce qui fait glisser le planning ?
- Qui est l’ingénieur automatismes qui mettra en service ma machine ? Combien d’années d’expérience ?
- Quel est votre délai de réponse service local dans mon pays ?
- Quel est le stock de pièces que vous tenez localement ? Quelle est la pièce au délai le plus long ?
- Fournissez-vous la programmation hors ligne ? Combien de schémas sont inclus dans le prix de base ?
- Que se passe-t-il à la fin de la garantie de 12 mois ? Quel est votre tarif de contrat de service annuel ?
- Puis-je visiter votre usine ou une installation de référence avant de signer ?
Les fournisseurs qui répondent à ces questions vite et précisément sont ceux susceptibles de livrer dans les délais. Les fournisseurs qui éludent ou disent « nous chiffrerons cela plus tard » vous surprendront sur chaque ligne de poste.
22. Planning projet typique du RFQ à la production
Un projet de palettiseur n’est pas un achat du jour au lendemain. Budgetez des délais réalistes avant d’annoncer au chef d’usine que la machine sera en ligne.
| Phase | Cellule cobot | Cellule robot intégrée | Palettiseur à couronnes conventionnel |
|---|---|---|---|
| Collecte des besoins & visite site | 1 à 2 semaines | 2 à 3 semaines | 3 à 4 semaines |
| Ingénierie devis & revue client | 1 semaine | 2 à 3 semaines | 3 à 4 semaines |
| Conception ingénierie & programmation hors ligne | 2 semaines | 4 à 8 semaines | 8 à 12 semaines |
| Construction et recette usine (FAT) | 2 à 3 semaines | 6 à 10 semaines | 12 à 20 semaines |
| Fret et douane | 1 à 2 semaines | 2 à 4 semaines | 3 à 6 semaines |
| Installation et mise en service (SAT) | 2 à 3 jours | 1 à 2 semaines | 2 à 3 semaines |
| Total | 8 à 12 semaines | 18 à 30 semaines | 30 à 50 semaines |
Le FAT (factory acceptance test, recette usine) est le portail le plus important. Exigez un appel vidéo de 2 à 4 heures où l’intégrateur fait tourner votre produit réel (ou des échantillons représentatifs) dans la cellule avant expédition. Les problèmes trouvés au FAT sont gratuits ; les problèmes trouvés au SAT coûtent un billet d’avion, une semaine de production perdue, et une négociation sur qui paie.
23. Erreurs budgétaires courantes qui tuent le retour sur investissement
- Acheter le bras le moins cher puis sur-spécifier la pince. La pince est là où réside la vraie fiabilité ; des plots ventouse qui laissent tomber une caisse au sol coûtent plus en une heure que l’écart de prix entre une pince à 8 000 et une à 15 000 $.
- Sauter la navette double station pour économiser 18 000 $, puis perdre 20 % de disponibilité pendant que les chariots échangent les palettes. La navette s’amortit en moins de 12 mois sur deux postes.
- Sous-acheter le pack sécurité. Une cellule qui échoue un audit sécurité ne peut pas tourner, et retrofitrer les protections après coup coûte deux fois plus cher que de le faire juste du premier coup.
- Oublier la préparation du sol. Ancrer un robot de 2 tonnes sur une dalle de béton fissurée exige un reprise en sous-œuvre ; une dalle renforcée de 150 mm, plane et lisse, est la spécification. Planifiez les travaux de béton 4 à 6 semaines avant l’installation.
- Sous-former la maintenance. Une cellule que personne ne sait déboguer devient le goulot de l’usine en année deux. Le budget de formation de deux jours est l’assurance la moins chère que vous achèterez.
24. La recommandation finale de SunAura
Si vous ne retenez qu’un chiffre de ce guide, retenez celui-ci : comptez environ 150 000 à 200 000 $ installé pour un vrai palettiseur robot à deux postes en 2026, et attendez un retour entre 14 et 24 mois. Tout devis bien en dessous de cette bande omet soit les lignes d’intégration, soit le pack sécurité, soit la navette double station. Tout devis bien au-dessus est une marge de marque premium que vous devriez pouvoir négocier à la baisse. Utilisez la checklist de visite site de la section 7 avant d’émettre un RFQ, et exigez un FAT en direct sur votre produit avant que la machine ne quitte l’usine. Ces deux étapes à elles seules éliminent la plupart des dépassements de coût qu’expérimentent les acheteurs.
Les trois décisions qui affectent le plus le succès sont : faire correspondre la pince à votre géométrie produit réelle, acheter suffisamment de marge de cadence pour une croissance de volume de 30 %, et choisir un intégrateur qui a mis en service des machines dans votre secteur. Réussissez ces trois points et le palettiseur tournera dix ans avec une maintenance prévisible. Ratez-les et vous passerez les deux années suivantes à retrofitrer la cellule.
Chez SunAura, nous concevons des palettiseurs robot et à portique pour les marchés export, et nous vous enverrons un budget ligne par poste basé sur vos dimensions de caisses et votre débit sous un jour ouvré. Si vous hésitez encore entre un cobot, un bras robot et un palettiseur à couronnes conventionnel, envoyez-nous votre cible caisses par minute, votre nombre de références et votre hauteur sous plafond — nous vous dirons honnêtement quelle architecture a du sens, même si ce n’est pas la machine la plus chère que nous vendions.
25. Foire aux questions

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Voir la biographie complète ›