

Un exportateur de café du Triangle du café colombien a mis en service une ligne d’encaissage et de palettisation SunAura Packaging Machines qui reçoit directement les sachets à soupape remplis de café vert et de café torréfié en sortie de la station d’ensachage et de pesée, les regroupe en caisses américaines en carton ondulé, ferme les caisses et monte les palettes finies sans levage manuel. L’installation remplace une section de l’usine où les opérateurs empilaient les sachets à la main dans des caisses, refermaient les rabats au ruban et montaient les palettes au transpalette — un goulot d’étranglement devenu critique après l’extension des exportations du torréfacteur vers l’Europe et l’Amérique du Nord.
La ligne traite deux formats principaux : des sachets à soupape de détail de 250 g et 500 g, et des doypacks de 1 kg pour le café moulu. Les caisses sont des cartons ondulés RSC standard, et la cellule est dimensionnée pour tourner autour de 8 à 10 caisses par minute sur le schéma de comptage le plus courant, avec un changement de format par recette entre les deux types de sachets. Ce projet est la première mise en service de SunAura Packaging Machines dans le café en Colombie ; il s’inscrit dans l’activité croissante de l’entreprise en Amérique latine, après des installations de boissons et de multipacks au Mexique et au Brésil.
Pourquoi un exportateur de café avait besoin d’une ligne caisses et palettes
Les sachets de café sont difficiles à encaisser à la main. Les sachets à soupape sont remplis de façon rigide et peuvent présenter une forme légèrement irrégulière ; les doypacks sont souples et doivent être présentés à la caisse dans une orientation constante, faute de quoi la caisse ne se ferme pas. Sur l’ancienne ligne manuelle, trois opérateurs suffisaient à peine à suivre la machine d’ensachage en haute saison, et une quatrième personne montait les palettes. La fatigue de l’équipe d’après-midi entraînait des comptages de caisses irréguliers, des sachets mal alignés et parfois des doypacks déchirés, qui se traduisaient par des réclamations à l’arrivée au port de destination.
Le cahier des charges du client adressé à SunAura Packaging Machines était précis : supprimer les quatre postes manuels, accepter les deux formats de sachets sur la même cellule, conserver un encombrement au sol compact (la pièce est une rénovation, pas un bâtiment neuf), et fournir une section de palettisation qui ne nécessite pas de clôture industrielle complète entre la cellule et le couloir existant.
L’implantation de la ligne
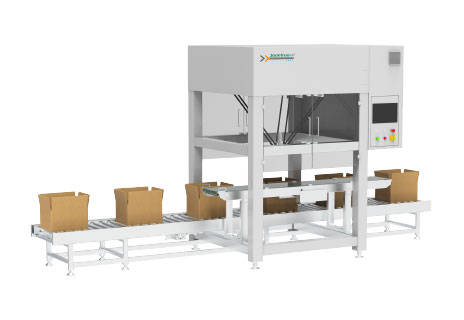
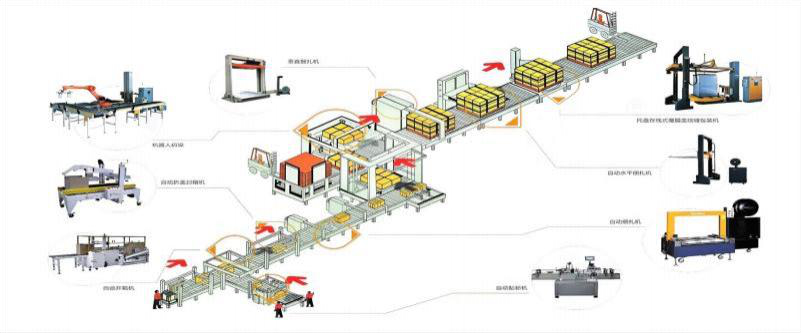
SunAura Packaging Machines a configuré la cellule en U compact épousant la pièce existante. Les sachets remplis quittent la station de pesée sur un convoyeur incliné et entrent dans une section de collecte et d’orientation. Un poste d’encaissage à robot delta saisit ensuite les sachets et les dépose dans des caisses préalablement formées par une formeuse de caisses servo. Les caisses remplies traversent une fermeuse à ruban, un poste d’étiquetage, puis rejoignent la section de palettisation, où un robot collaboratif construit le schéma de charge. Une enrouleuse à film étirable à plateau tournant stabilise ensuite la palette finie avant son transfert à l’entrepôt.
Les groupes de machines principaux sont tous issus du catalogue standard de SunAura Packaging Machines, à la demande expresse du client, afin de faciliter la maintenance des pièces détachées et des connaissances locales de service :
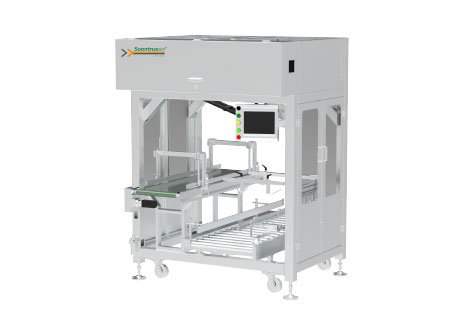
- Une formeuse de caisses et fermeuse de fond servo qui forme les flancs RSC et applique le ruban au fond avant l’arrivée des sachets.
- Un poste d’encaissage à robot delta avec saisie assistée par vision pour les doypacks les plus variables.
- Une fermeuse de cartons à hauteur constante qui applique le ruban sur les rabats supérieurs.
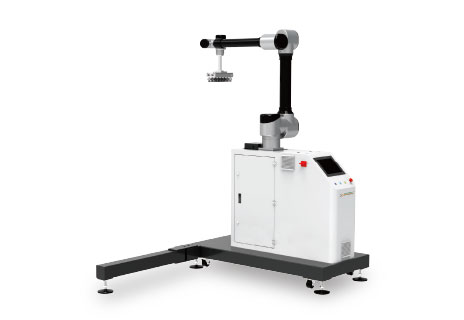
- Un robot palettiseur collaboratif alimentant une en ligne ou à plateau tournant.enrouleuse de palettes.
- Un court convoyeur d’accumulation entre la fermeuse et le palettiseur pour découpler les deux machines et éviter qu’un arrêt isolé ne se propage en amont.
Montage des caisses : la partie discrète du projet
Le client s’attendait initialement à ce que l’encaisseuse robotisée soit l’élément le plus délicat de la cellule. En définitive, c’est la formeuse de caisses qui a exigé le plus de réglages. L’approvisionnement en carton ondulé colombien varie d’une cartonnerie à l’autre, et les caisses du torréfacteur arrivaient avec des cannelures et des taux d’humidité légèrement différents selon la saison. Une machine qui formait parfaitement les caisses lors d’une semaine sèche pouvait se bloquer lors d’une semaine pluvieuse.
SunAura Packaging Machines a choisi une formeuse de caisses servo plutôt que le modèle pneumatique le moins cher, précisément parce que les mouvements servo peuvent être ajustés depuis l’IHM selon la résistance des rabats et la pression de maintien d’équerre. Pendant la mise en service, les ingénieurs ont enregistré trois variantes de flans et créé des paramètres de formage distincts pour chacune, afin que l’opérateur sélectionne le type de carton actif au lieu de forcer chaque flan à travers un réglage unique.
Encaissage robotisé des sachets souples
L’encaisseuse est le cœur technique de la ligne. Les sachets à soupape sont prélevés dans une rangée regroupée et disposés selon un arrangement de 6 ou 12 unités selon la caisse. Les doypacks sont prélevés un à un et dressés verticalement dans la caisse, ce qui exige un préhenseur plus doux et une course de dépose plus longue. Le préhenseur utilise des ventouses choisies pour le film du doypack et une pince légère qui maintient le sachet sans comprimer la soupape unidirectionnelle.
Le poste d’encaissage à robot delta de SunAura Packaging Machines traite les sachets à soupape, tandis que la recette doypack utilise la même cellule avec un outil de préhension différent et une vitesse réduite. Le changement de format est une recette mémorisée, pas une reconstruction mécanique : l’opérateur sélectionne la référence sur l’IHM et les points de prise, le choix de préhenseur et le comptage de caisses se mettent à jour automatiquement.

Palettiser sans clôture complète
Comme la ligne traverse une pièce rénovée bordée d’un couloir piéton, le client souhaitait éviter une cellule industrielle clôturée classique. SunAura Packaging Machines a spécifié un robot palettiseur collaboratif adapté aux poids de caisses en jeu (les caisses de café remplies restent dans la charge utile et dans les limites d’effort et de vitesse du cobot). L’éditeur de schémas du robot permet à l’usine de construire deux ou trois schémas de charge — un pour chaque standard de palette utilisé par le marché export — et de passer de l’un à l’autre selon les commandes.
Les recommandations de l’équipe pour le choix d’une machine collaborative sont exposées dans son guide du robot palettiseur collaboratif. Pour la ligne café, un cobot était le bon choix parce que les caisses étaient légères, la cadence modérée et la surface au sol contrainte. Pour des poids plus élevés ou des cadences plus rapides, l’entreprise passerait plutôt au système de palettisation robotisée conventionnel..
Film étirable pour une longue traversée maritime
Le café quitte la Colombie par conteneur pour une traversée de plusieurs semaines, et l’enrouleuse de film étirable est donc déterminante. Une charge mal sécurisée qui se déplace dans le conteneur peut écraser les caisses et déchirer les sachets. SunAura Packaging Machines a spécifié une enrouleuse à plateau tournant avec un réglage de préétirage plus élevé et un enroulage de base renforcé, le cordon ajoutant un confinement vertical pour les couches supérieures. Les réglages de l’enrouleuse sont documentés pour le client, y compris l’épaisseur de film et le nombre de tours supérieurs et inférieurs recommandé.
Les acheteurs qui dimensionnent leur propre enrouleuse peuvent comparer les formats à plateau tournant et à bras rotatif dans le guide de choix d’une enrouleuse de palettes, et étudier la consommation de film dans le dossier de SunAura Packaging Machines sur le coût du film étirable.

Résultats et remise de l’installation
Après la mise en service et la formation des opérateurs, la cellule fonctionne avec un seul opérateur chargé d’approvisionner les flans de caisses, de surveiller l’IHM et d’évacuer les palettes terminées. Les quatre postes manuels liés à l’encaissage et à la palettisation ont été redéployés vers la torréfaction et les zones qualité. L’usine constate des comptages de caisses réguliers et une nette baisse des doypacks endommagés, et les palettes export quittent désormais l’entrepôt avec un schéma d’enroulage documenté au lieu d’une charge variable montée à la main.
L’équipe de service de SunAura Packaging Machines a fourni la documentation machine en espagnol, laissé les schémas électriques et la liste des pièces détachées avec la cellule, et programmé une visite de suivi après les trente premiers jours de production afin de contrôler les réglages de film, les paramètres de formage des caisses et la répétabilité du robot dans les conditions ambiantes réelles.
Calendrier de mise en service et réception en usine
Le projet a suivi la séquence standard de SunAura Packaging Machines pour une ligne clé en main à l’export. Une fois les dimensions des caisses et des sachets arrêtées et l’implantation approuvée, la cellule a été construite et assemblée à l’usine de Qingdao, où le client a été invité à une réception en usine utilisant les deux formats de sachets et un échantillon des flans de caisses. La réception a fait passer la ligne sur une palette complète de chaque format, contrôlé la répétabilité du robot et les réglages de l’enrouleuse, et soldé une courte liste de réserves avant que la cellule ne soit démontée et expédiée au port colombien de Buenaventura.
Sur site, la mise en service s’est déroulée en deux étapes : installation mécanique et électrique, puis essai en production réelle, l’ingénieur de mise en service de SunAura Packaging Machines travaillant aux côtés de l’équipe de maintenance du client. La dernière étape est la plus importante : la cellule est réglée sur les conditions ambiantes réelles et sur l’approvisionnement réel en carton ondulé et en film de l’usine, qui ne sont jamais identiques aux conditions de l’usine de fabrication. Trois paramètres de formage des caisses ont été ajustés la première semaine, comme indiqué plus haut, et le préétirage de l’enrouleuse a été fixé une fois confirmée l’épaisseur de film choisie par le client.
Formation, pièces détachées et documentation
La remise comprenait une formation des opérateurs et de la maintenance en espagnol. Les opérateurs ont été formés au changement de format par recette, au chargement des flans de caisses, à la séquence de démarrage et d’arrêt et à la réponse aux messages d’arrêt courants ; l’équipe de maintenance a été formée aux réglages de la formeuse de caisses, au contrôle des ventouses et du préhenseur, à l’entretien de la tête de fermeture et au chariot porte-film de l’enrouleuse. La cellule dispose d’une liste de pièces détachées recommandées couvrant les éléments dont la défaillance provoque un arrêt — ventouses, une tête de ruban, capteurs, éléments de soudure et composants du chariot porte-film — plutôt qu’une longue liste générique.
Le schéma électrique, les plans de la machine, le manuel de l’IHM et la liste des pièces détachées ont été livrés avec la machine et laissés sur site. La documentation reprend volontairement les mêmes références de modèle que le catalogue, afin que le client puisse commander des pièces sans ambiguïté : une référence est plus facile à maintenir qu’une description verbale. Pour un torréfacteur qui exploitait auparavant une section manuelle, c’est cette documentation qui permet à la nouvelle ligne d’être entretenue par le personnel de l’usine plutôt que de dépendre d’un monteur extérieur.
Ce qui distinguait le café des autres projets de fin de ligne
SunAura Packaging Machines a mis en service des lignes de boissons, de produits snackés, de surgelés et de produits chimiques, et le café a apporté son propre lot de particularités. La soupape unidirectionnelle d’un sachet de café de détail est le point le plus sensible : elle laisse s’échapper le gaz sans laisser entrer l’oxygène, et le préhenseur de l’encaisseuse ne doit ni l’écraser ni l’obturer. Le produit est également relativement léger : l’encaisseuse travaille avec un sachet léger et une course de dépose douce, mais les sachets sont individuellement irréguliers, raison pour laquelle la cellule delta comporte une section de regroupement et d’orientation plutôt qu’une prise dans un vrac.
La ligne doit aussi traiter à la fois le sachet export, qui est un sachet rigide à soupape, et le doypack, format souple autoportant. Deux formats de sachets sur une seule cellule constituent le type d’exigence qui, sur une ligne moins souple, imposerait une étape manuelle ou une seconde cellule. La solution SunAura Packaging Machines utilise un seul robot et deux recettes, le préhenseur et les points de prise étant sélectionnés automatiquement. La solution d’encaissage vertical est la référence lorsque le sachet souple est déposé verticalement dans la caisse plutôt que posé à plat.
Enseignements pour les autres exportateurs de produits en sachets
Le projet colombien offre quelques enseignements pratiques à tout exportateur de café, de thé, de céréales, de noix ou de confiserie qui envisage une modernisation similaire :
- Soignez la formeuse de caisses. Dans une rénovation avec un approvisionnement en carton ondulé variable, une formeuse servo à paramètres de formage réglables justifie l’écart de prix par rapport au modèle pneumatique le moins cher.
- Une encaisseuse avec deux recettes vaut généralement mieux que deux postes d’encaissage lorsque les formats de sachets tournent par lots plutôt que simultanément.
- Un palettiseur collaboratif est une option réelle pour des caisses légères et des cadences modérées, mais seulement après évaluation de la cellule ; ce n’est pas une option « sans clôture » universelle.
- Dimensionnez l’enrouleuse de film étirable en fonction du voyage maritime réel et des pratiques de manutention des palettes à destination, et non d’un réglage de film nominal.
- Découplez la cellule par accumulation, afin qu’un arrêt mineur au palettiseur n’arrête ni l’encaisseuse ni la formeuse.
Pour les exportateurs de café, les emballeurs de thé, les transformateurs de céréales et de noix et les autres opérations de manipulation de sachets qui étudient une modernisation similaire, l’équipe ligne d’emballage intégrée de SunAura Packaging Machines examine les dimensions des caisses et des sachets, les standards de palettes et les plans de salle avant de proposer une implantation. Le projet colombien constitue une bonne référence : il montre qu’une pièce rénovée, deux formats de sachets et une palettisation sans clôture peuvent être assurés avec des machines standard, à condition que la formeuse, l’encaisseuse et le palettiseur soient conçus comme une seule cellule.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Voir la biographie complète ›