

SunAura Packaging Machines a mis en service une ligne de fin de ligne entièrement intégrée pour plats préparés surgelés destinée à un producteur de l’ouest de la Pologne, associant encartonnage horizontal automatique, encaisse robotisée, formage de caisses et palettisation collaborative en une seule cellule conçue pour fonctionner en environnement réfrigéré à froid. La ligne, qui a achevé son programme de réception en usine sur le site de Qingdao de SunAura Packaging Machines avant expédition, a été livrée après installation sur site, essais en environnement froid et formation des opérateurs, et tourne maintenant en production commerciale selon le rythme de postes du client.
Le client, fabricant familial de plats préparés réfrigérés et surgelés vendus sous marque de distributeur retail et sous sa propre marque, conditionnait une part croissante de sa production à la main et avec une paire de machines autonomes plus anciennes. La hausse des volumes, une gamme élargie de formats de cartons et de caisses, et la pression des distributeurs pour une qualité de conditionnement régulière rendaient la voie manuelle intenable. Le cahier des charges demandait une ligne capable de gérer plusieurs formats de cartons sur différentes gammes de plats, de les conditionner dans un jeu limité de caisses standard en carton ondulé, et de présenter des palettes stables au zone d’expédition, le tout dans les contraintes d’un bâtiment existant et d’un agencement adjacent au froid.
Le périmètre de la ligne
La cellule installée est organisée selon la séquence conventionnelle de fin de ligne mais conçue comme un seul système plutôt que comme un assemblage de machines indépendantes. Les barquettes de plats préparés remplies et scellées entrent dans la section d’encartonnage, où une encartonneuse horizontale forme, charge et ferme les cartons retail ; les cartons sont ensuite convoyés vers un poste d’encaisse robotisé. Les caisses sont formées et fermées au fond en tête de ligne et livrées à l’encaisseuse. Une fois remplies, les caisses sont convoyées vers la fermeture et le scellage, puis vers un robot de palettisation collaborative qui construit des schémas de palettes mixtes mais stables et remet les charges finies à l’expédition. Chaque machine partage un langage de contrôle commun et est reliée par des convoyeurs motorisés dimensionnés pour la zone adjacente au froid.
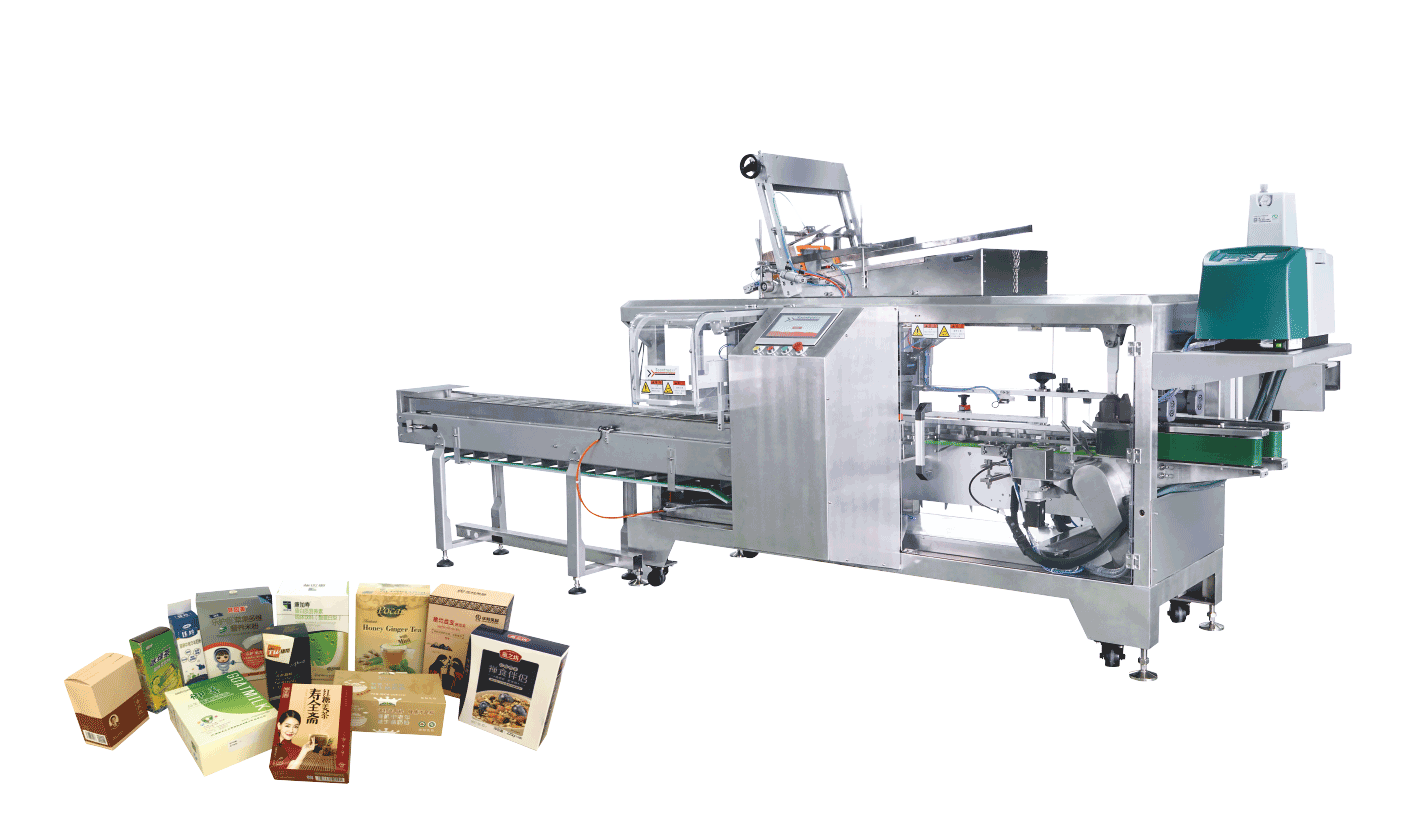
Encartonnage conçu autour des changements de format
La section d’encartonnage est assurée par une encartonneuse horizontale tout servo de la catégorie de l’encartonneuse tout servo ZH-200/300, spécifiée avec une finition compatible lavage et des commandes étanches pour l’environnement réfrigéré. La production de plats préparés implique de fréquents changements de format : le client gère plusieurs formats de cartons retail sur sa propre marque et plusieurs comptes de marque de distributeur, chacun avec son carton imprimé et son détail de fermeture. L’encartonneuse servo mémorise les recettes de format et utilise des axes servo plutôt que des pièces de changement mécaniques pour les principaux mouvements de formage et d’insertion, ce qui garde le changement de format comme une procédure courte et répétable plutôt qu’une reconstruction mécanique. Pendant la réception, la ligne a déroulé la liste complète des formats du client, avec des temps de changement enregistrés par rapport à la cible.
Le produit étant une barquette remplie pouvant être humide sur les bords, les postes de chargement et de fermeture de l’encartonneuse ont été réglés pour gérer le produit réel plutôt qu’un factique sec, et les protections et pièces au contact du produit ont été spécifiées dans la nuance d’inox appropriée. Les contrôles de présence du carton et de fermeture rejettent tout ce qui n’est pas correctement formé avant qu’il n’atteigne l’encaisseuse, ce qui protège le robot aval de tenter de conditionner un carton défectueux.
Encaisse robotisée pour un placement répétable
Les cartons remplis sont collationnés et conditionnés par une encaisseuse robotisée 2 axes de type encaisseuse robotisée ZX-500R. Le robot prélève les cartons dans la collation requise et les place dans les caisses formées en couches, avec mouvement et outil de préhension adaptés aux formats de cartons. Choisir une encaisseuse robotisée plutôt qu’une encaisseuse mécanique fixe a donné au projet deux avantages pratiques dans cette application : elle s’adapte aux différents agencements de caisses et cartons par recette et changements d’outillage plutôt que par une nouvelle machine, et elle garde le mouvement répétable et intense à l’intérieur d’un robot étanche tout en réduisant le nombre de pièces mécaniques exposées dans la zone réfrigérée.
Le schéma de conditionnement, le nombre de cartons par caisse et l’orientation des couches sont réglés par produit, et la cellule confirme la présence de la caisse et que celle-ci est correctement formée avant que le robot n’engage une charge. Les convoyeurs de collation présentent les cartons dans l’orientation et le groupement requis par le schéma de prélèvement, ce qui est là où se gagne ou se perd une grande partie de la fiabilité d’une encaisseuse robotisée. Pendant les essais en environnement froid, l’encaisseuse a tenu sa précision de placement sur tout le poste, y compris les premiers cycles après un arrêt de week-end, une fois la préparation du coffret ayant amené les commandes à un état de fonctionnement stable.

Formage de caisses, fermeture et palettisation
Les caisses vides en carton ondulé sont formées et fermées au fond en tête de ligne par une formeuse automatique de la catégorie de la formeuse et fermeuse de fond haute vitesse K40T, qui alimente le poste de conditionnement sans qu’un opérateur ne forme les cartons. La formeuse a été dimensionnée pour la gamme standard de caisses du client plutôt que pour la variété théorique complète, limitant délibérément le nombre de formats pour garder le changement simple. Les caisses remplies sont fermées et scellées avant de quitter la zone de conditionnement, la fermeture étant spécifiée pour lier de manière fiable sur des caisses qui ont été manipulées en air réfrigéré et légèrement humide.
En bout de ligne, un robot de palettisation collaborative de la catégorie du robot de palettisation collaboratif WP-50 construit les schémas de palettes couche par couche. Une machine collaborative convenait à cette installation car elle travaille aux côtés des opérateurs dans une zone définie sans la cellule clôturée complète qu’exige un palettiseur conventionnel, ce qui comptait dans un bâtiment à espace limité. Les schémas de palettes sont mémorisés par produit, et le robot place les caisses pour garder chaque couche à l’équerre et la charge finie dans les exigences de stabilité du client. Les palettes finies sont ensuite déplacées vers l’expédition, où elles remplacent les charges inégales et gerbées à la main que le client expédiait auparavant.

Ingénierie pour l’agencement adjacent au froid
Une pièce centrale du projet était l’environnement. Le conditionnement de plats préparés se situe entre la préparation réfrigérée et l’expédition, et le client souhaitait l’encartonnage et le conditionnement aussi près que possible de la zone froide sans placer chaque machine dans une salle réfrigérée. L’équipe ingénierie de SunAura Packaging Machines a travaillé sur un agencement frontière : les fonctions productrices de chaleur et les plus intensives en maintenance se situent dans la zone adjacente au froid, tandis que les machines qui manipulent le produit réfrigéré sont construites pour tolérer l’air humide et frais et le nettoyage de routine. Les pièces structurelles et de contact dans la zone de manutention réfrigérée sont en inox, les coffrets électriques sont étanches à l’indice requis et équipés d’une gestion de la condensation, et les entraînements, câbles, joints et lubrifiants sont dimensionnés pour le bas de la plage de fonctionnement.
C’est plus cher que de commander des machines ambiantes standard, mais cela évite l’alternative prévisible. L’approche de l’équipe pour spécifier les équipements dans ces conditions, incluant les nuances d’inox par zone, les indices IP, le chauffage des coffrets et les pièces mécaniques dimensionnées pour basse température, est exposée dans le guide technique sur les équipements d’emballage pour environnements froids, humides et de lavage. Sur ce projet, la spécification a été convenue avant fabrication, de sorte que les fonctionnalités environnementales ont été intégrées plutôt que rénovées après le premier hiver.
Réception, installation et formation
Avant expédition, la ligne a achevé un programme de réception en usine à Qingdao, déroulé sur le carton réel du client, les caisses et un échantillon représentatif de produit lorsque c’était possible. Le programme a couvert chaque format de la gamme, enregistré les temps de changement, et confirmé le débit et la qualité de conditionnement par rapport aux chiffres convenus. Faire dérouler la liste complète des formats en usine, plutôt qu’un seul produit idéal, est délibéré : la plupart des problèmes sur les lignes intégrées émergent aux transitions entre formats, et ils sont bien moins chers à résoudre avant que l’équipement ne soit conteneurisé.
Les travaux sur site ont couvert l’installation mécanique et la mise à niveau, les raccordements électriques et air, l’intégration avec les convoyeurs existants du client aux points d’entrée et d’expédition, et les essais en environnement froid en conditions réelles de production. Les ingénieurs de mise en service de SunAura Packaging Machines ont ensuite formé les opérateurs et le personnel maintenance du client au changement de format, à l’entretien courant, à la récupération de défauts et à l’HMI, et ont laissé une documentation couvrant les pièces de rechange et le calendrier de maintenance. La ligne a été livrée une fois qu’elle a tenu ses performances sur des postes consécutifs plutôt que lors d’un seul essai de démonstration.
Débit, et réalité pratique de la ligne
La vitesse catalogue est un chiffre confortable ; une ligne en fonctionnement se juge à ce qu’elle délivre réellement sur un poste une fois inclus les changements, arrêts et la manutention des matières. Dès le départ, le projet a été spécifié par rapport au schéma de demande réel du client plutôt que par un pic sur une fiche technique. La production de plats préparés tourne par campagnes : un plat donné et son format de carton sont produits pendant un bloc de temps, puis la line passe au suivant. Le goulot se déplace donc avec le produit, et la ligne a été équilibrée de sorte qu’aucune machine ne tourne à vide en attendant la suivante en régime établi, la formeuse de caisses et les convoyeurs de collation portant suffisamment de tampon pour absorber les courtes interruptions sans arrêter l’encartonneuse.
Les chiffres de réception ont été enregistrés comme débit soutenu sur un bloc de production, et non comme la meilleure minute de l’essai, car c’est le chiffre sur lequel le client peut planifier. En fonctionnement, la ligne couvre confortablement les volumes actuels du client avec une marge pour les pics saisonniers qui ont motivé l’investissement, ce qui est le sens d’un dimensionnement par campagne plutôt que par jour moyen. Tout aussi important, l’agencement intégré supprime la manutention qui dominait auparavant le processus : les cartons n’attendent plus par lots entre machines autonomes, et les caisses vont vers la fermeture et la palettisation sans être transbahutées dans le hall. Supprimer ces files intermédiaires réduit à la fois l’en-cours et raccourcit le temps qu’un produit réfrigéré passe avant d’atteindre l’expédition.
Discipline de changement de format sur une gamme multi-formats
Pour un conditionneur à façon gérant de la marque de distributeur, la capacité à changer de format rapidement et de manière fiable est sans doute plus précieuse que la vitesse pure, car la gamme est large et les séries individuelles plus courtes que celles d’une usine mono-marque. Le projet a traité le changement de format comme une fonction conçue plutôt que comme une compétence opérateur. L’encartonneuse servo et l’encaisseuse robotisée mémorisent des recettes par produit, de sorte que les réglages machine qui seraient autrement composés à la main sont rappelés de manière constante, supprimant la variation entre un opérateur expérimenté et un nouveau. Les pièces de changement physiques ont été réduites au minimum et conçues sans outil ou à outil unique, codées par couleur et rangées sur un panneau dédié afin que rien ne soit cherché en plein changement.
Une procédure de changement documentée, convenue pendant la réception en usine et affinée lors des essais sur site, expose la séquence, les contrôles et la confirmation du premier conditionnement correct. La ligne n’est pas remise en production après un changement de format tant qu’un carton et une caisse complète n’ont pas été vérifiés, ce qui empêche une série de produits mal conditionnés après un changement précipité. En pratique, cette discipline transforme ce qui était une interruption variable et parfois longue en un événement court et prévisible, et c’est une grande part de la raison pour laquelle la ligne intégrée peut soutenir une gamme de marque de distributeur élargie sans que la charge de changement n’érode le gain de capacité.
Ce que le client gagne
Le projet remplace un processus de conditionnement intensif en main-d’œuvre et irrégulier par une ligne répétable qui protège la présentation retail du produit et suit le rythme des volumes croissants. Pour un fournisseur de marque de distributeur, la régularité fait partie de la relation commerciale : des caisses uniformément conditionnées et des palettes qui arrivent à l’équerre réduisent les frictions qui mènent aux rabais ou aux comptes perdus. L’automatisation supprime aussi la dépendance à trouver assez de main-d’œuvre saisonnière pour une tâche de conditionnement physiquement exigeante, et elle donne au client une plateforme sur laquelle des formats supplémentaires peuvent être ajoutés par recettes et, si besoin, de modestes changements d’outillage plutôt qu’une nouvelle ligne.
L’installation est le type de projet intégré et spécifique à l’environnement qui se situe entre les machines standard de SunAura Packaging Machines et le travail entièrement sur mesure. Les clients abordant un projet similaire peuvent examiner l’équipement sous-jacent dans le catalogue de machines d’emballage, et pour les agencements qui ne correspondent pas à un modèle standard, l’entreprise construit des cellules de fin de ligne modifiées et sur mesure via son service de machine d’emballage sur mesure. Le guide technique sur la sélection des filmeuses de palettes à plateau tournant, bras rotatif et anneau orbitale couvre l’extrémité expédition pour les clients ajoutant du filmage à une ligne de ce type.
À propos de SunAura Packaging Machines
SunAura Packaging Machines, basée à Qingdao, Shandong, conçoit et construit des équipements d’emballage de fin de ligne pour les clients agroalimentaires, boissons, pharmaceutiques, cosmétiques et industriels, incluant formeuses et fermeuses de caisses, encartonneuses, encaisseuses, équipements de rétraction et flow-wrapping, cercleuses, filmeuses de palettes et robots de palettisation, ainsi que des lignes clé en main intégrées et sur mesure. L’entreprise accompagne les clients export de la spécification et la réception en usine jusqu’à l’installation, la formation et le service après-vente, avec mise en service régionale et support pièces de rechange sur ses principaux marchés. Les producteurs de plats préparés et de surgelés planifiant un projet de fin de ligne sont invités à contacter l’équipe applications avec leur gamme de formats, leur débit et leur agencement pour développer une spécification.
Par l’équipe projet et communication de SunAura Packaging Machines. Pour des détails sur cette installation ou pour discuter d’une fin de ligne similaire plats préparés, surgelés ou produits réfrigérés, contactez l’équipe ingénierie applications à Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Voir la biographie complète ›