

Une boulangerie artisanale de taille moyenne d’Asie du Sud-Est connaissait une croissance rapide en 2024. Ses gâteaux, ses roulés aux confitures et ses pains artisanaux se vendaient en grandes surfaces et en ligne, mais la salle d’emballage constituait le goulot d’étranglement. Six personnes emballaient les produits à la main dans des sachets flow-pack, posaient les étiquettes et chargeaient les cartons d’expédition manuellement. La production plafonnait au plafond humain de la boulangerie, l’absentéisme arrêtait la ligne, et les packs étaient assez irréguliers pour qu’un grand distributeur menace de déréférencer la marque. Voici comment SunAura Packaging Machines a conçu, construit et mis en service une ligne d’emballage clé en main complète pour cette boulangerie, et ce qui a changé en atelier durant les six premiers mois.
Il s’agit d’un schéma de projet réel, et non d’une histoire de plaquette. L’article est écrit pour le responsable de production qui se demande s’il doit assembler des machines de plusieurs fournisseurs ou acheter une machine d’emballage comme un système intégré et garanti. Les chiffres ci-dessous sont représentatifs d’une installation clé en main classique en boulangerie ; vos propres valeurs varieront selon la gamme, mais la logique d’ingénierie se transpose.
Six mois plus tard, la boulangerie a mis en service une seconde emballeuse, plus petite, sur la même plateforme, pour une nouvelle ligne de produits surgelés, avec la même architecture de recettes et les mêmes opérateurs déjà formés. C’est le dividende discret d’une construction clé en main : le second projet est plus rapide et moins cher parce que l’organisation sait déjà exploiter l’équipement. La standardisation entre lignes est un bénéfice qui apparaît rarement dans le tableau de la première année, mais qui se cumule sur une décennie.
Le point de départ : une salle d’emballage manuelle saturée
La boulangerie produisait trois familles de produits : gâteaux moelleux et roulés (grande vitesse, produits délicats, souvent en barquette), pain de mie et pains artisanaux (plus lents, plus gros, variables) et viennoiseries (cadence moyenne, produits fragiles). Avant le projet, l’emballage était presque entièrement manuel. Deux opérateurs alimentaient une emballeuse flow-pack semi-automatique, deux autres posaient les étiquettes à la main et deux derniers remplissaient les cartons d’expédition manuellement. La production de pointe atteignait environ 45 packs par minute, et seulement avec les six personnes pleinement présentes.
Les symptômes étaient familiers à toute usine ayant dépassé l’emballage manuel : qualité de soudure irrégulière, sachets déchirés sur les gâteaux délicats, positionnement d’étiquettes qui dérivait, deux heures de démarrage chaque matin le temps que l’équipe se rôde, et un plafond de croissance infranchissable. La boulangerie pouvait produire davantage ; elle ne pouvait pas emballer davantage. C’est le signal classique qu’une ligne clé en main, et non un poste supplémentaire, constitue le bon investissement.
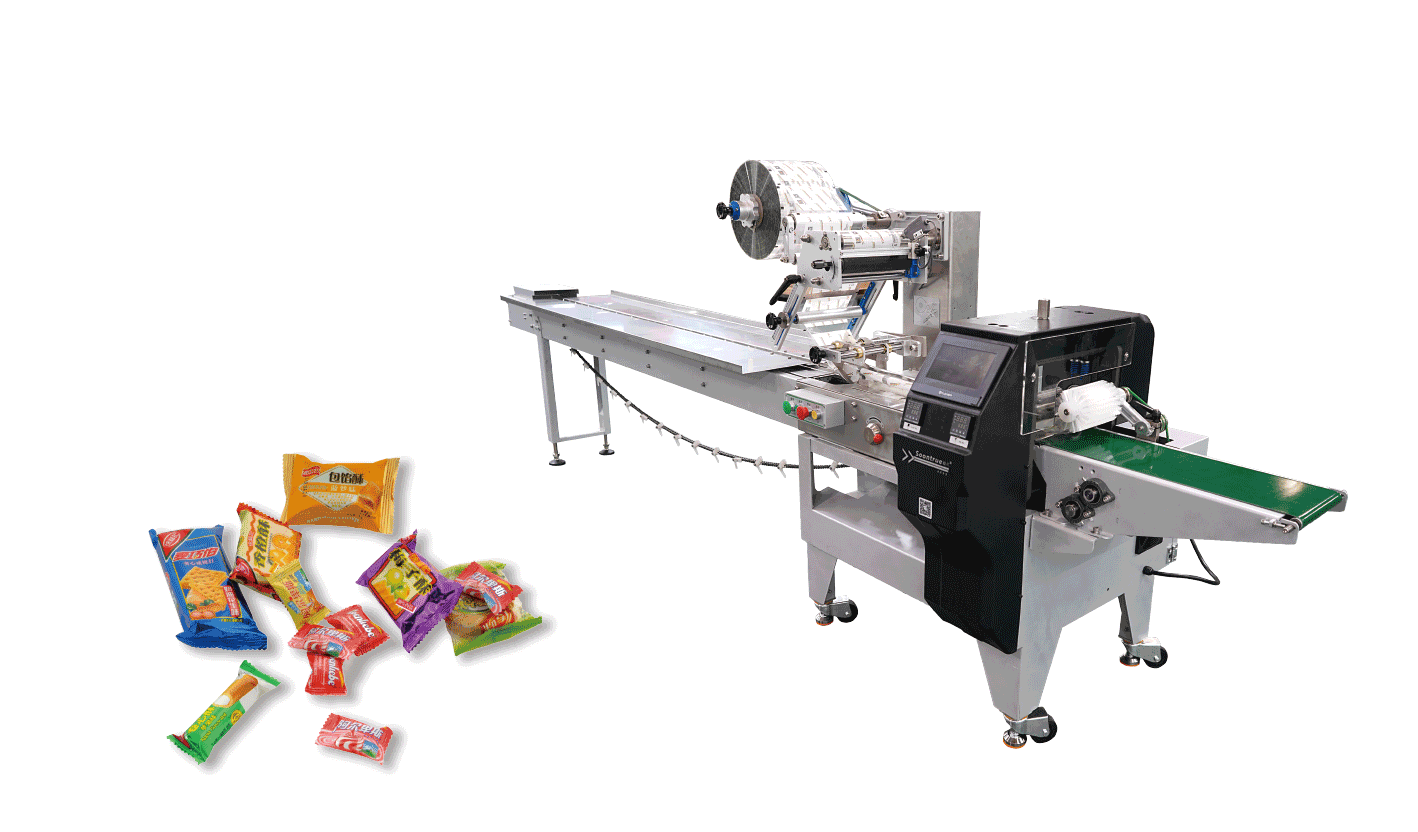
Ce que comprenait le périmètre clé en main
Plutôt que de vendre une emballeuse à la boulangerie puis de partir, SunAura Packaging Machines a traité toute la salle d’emballage comme un seul système. La ligne a été étudiée, fabriquée, testée en réception usine dans son ensemble, puis expédiée, installée et mise en service par une seule équipe projet. Le périmètre couvrait :
- Une emballeuse flow-pack horizontale à servo dimensionnée pour la référence de gâteau la plus rapide, avec un tapis d’alimentation spécifique au produit et un maintien supérieur doux pour les gâteaux moelleux.
- Une accumulation automatique des produits et un convoyeur tampon, pour que la cuisson en amont ne s’arrête pas lorsque le poste aval cycle.
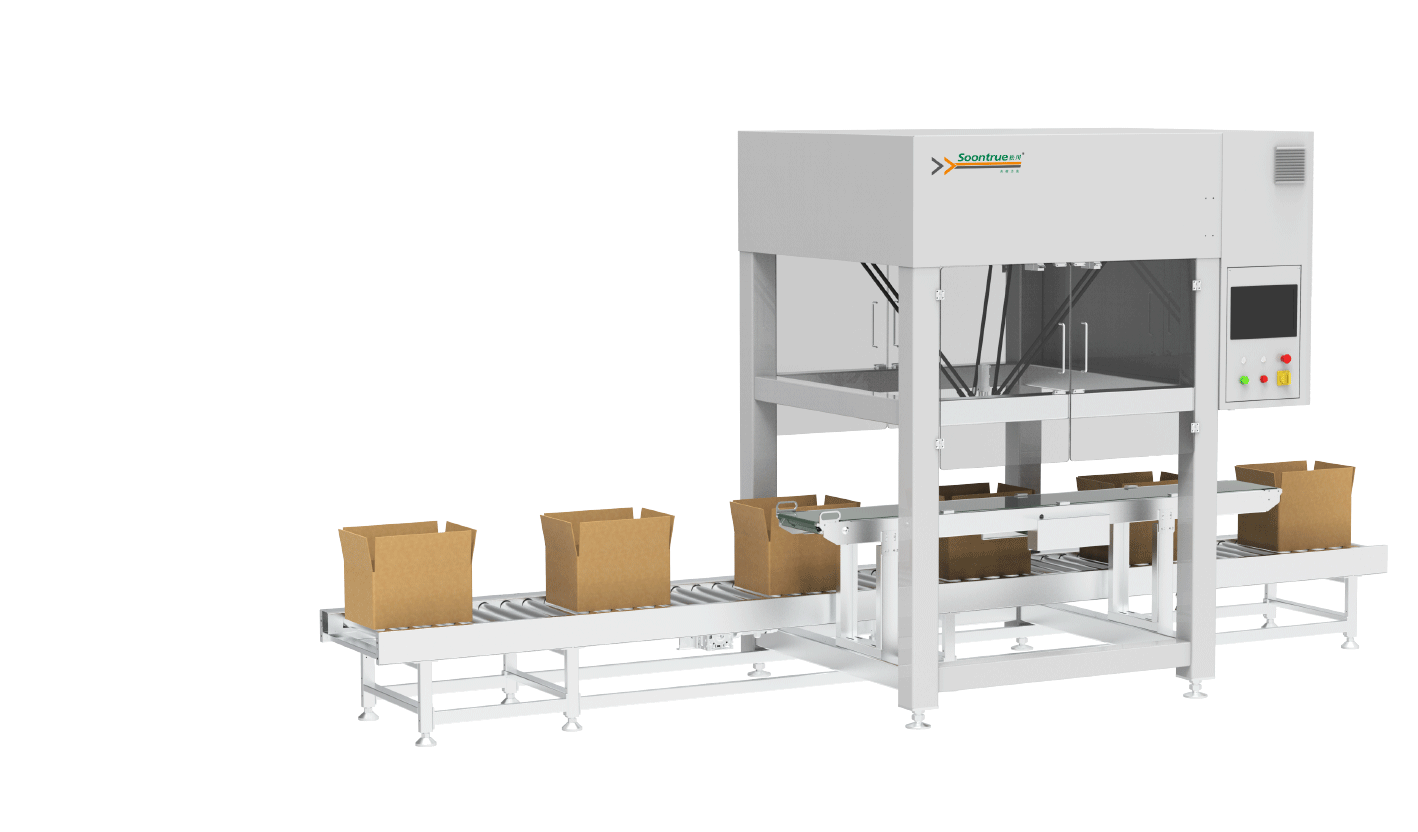
- Un module automatique d’étuyage ou d’encaissage pour regrouper les packs en barquettes d’expédition.
- Une fermeuse de cartons et une cercleuse automatique en sortie.
- Un robot palettiseur collaboratif pour constituer les palettes finies sans opérateur dédié.
- Les convoyeurs, les protecteurs, l’intégration électrique et une interface opérateur unique avec rappel de recettes pour les trois familles de produits.
C’est la différence entre acheter des machines et acheter une ligne. Chaque machine est choisie pour équilibrer les autres, les vitesses sont accordées, l’accumulation est dimensionnée, et un seul fournisseur porte la responsabilité de l’ensemble. Notre ligne d’emballage pour gâteaux et pains constitue la plateforme prête à l’emploi sur laquelle ce projet a été construit, adaptée aux barquettes et aux cartons de la boulangerie.
Concevoir les détails propres à la boulangerie
L’emballage en boulangerie impose trois exigences que les lignes génériques négligent. D’abord, le produit est mou et irrégulier : un roulé se déforme si l’alimentation le serre trop fort, aussi la ligne utilise-t-elle une entrée à faible frottement avec un guide supérieur à ressort qui maintient sans comprimer. Ensuite, le produit est chaud et gras juste après cuisson, ce qui affecte le film et les soudures ; la ligne comprend une section de refroidissement avant l’emballeuse pour que le film se soude sur un produit stable. Enfin, les références changent souvent : la boulangerie produit des gâteaux le matin, du pain à midi et des viennoiseries l’après-midi, si bien que le rappel de recettes et les pièces à changement rapide étaient incontournables.
Le film lui-même posait question. La boulangerie souhaitait s’orienter vers un film compostable pour sa gamme premium ; l’emballeuse a donc été spécifiée avec la régulation de mâchoires en boucle fermée et la traction de film par servo qu’exige un film biodégradable. Cette décision est documentée dans notre guide de compatibilité des machines avec les films biodégradables ; l’essentiel ici est qu’elle a été intégrée à la conception avant l’achat, et non ajoutée après coup.
Implantation et installation : pourquoi cela comptait
La salle d’emballage existait déjà, ce qui faisait de l’implantation une décision décisive. SunAura Packaging Machines a produit un plan d’ensemble 3D complet avant la découpe de l’acier, en réservant les dégagements de maintenance, en dimensionnant le tampon entre l’emballeuse et l’encaisseuse et en traçant les utilités. C’est exactement la discipline que nous décrivons dans notre article sur les erreurs d’implantation de lignes d’emballage constatées en usine : dégagements, accumulation et flux de matière rectiligne décidés sur le papier, et non appris sur le terrain.
L’installation a pris onze jours. Les trois premiers ont été consacrés à la mécanique et aux utilités, les quatre suivants à une mise en service de type réception usine sur les produits de la boulangerie, et les quatre derniers à la formation des opérateurs et à la montée en cadence. Au douzième jour, la ligne tournait sur un poste complet. Un projet morcelé, acheté auprès de trois fournisseurs avec un intégrateur local, demande généralement six à dix semaines d’intégration sur site, parce que personne ne porte la responsabilité des interfaces.
Les résultats après six mois
| Metric | Avant (manuel) | Après (clé en main) |
|---|---|---|
| Cadence de pointe | ~45 packs/min, plafonnée par la main-d’œuvre | 90 packs/min et plus sur les références de gâteaux |
| Main-d’œuvre d’emballage | 6 opérateurs par poste | 2 opérateurs par poste (surveillance et changement de format) |
| Taux de rebut et de soudure | ~3,5 % de soudures déchirées ou faibles | moins de 1,0 % de rebut |
| Temps de démarrage de la ligne | ~120 minutes | moins de 20 minutes par rappel de recette |
| TRS (emballeuse) | ~55 % | ~82 % |
Le seul calcul de main-d’œuvre justifiait le projet. Passer de six à deux opérateurs par poste, sur deux postes, a redéployé huit personnes vers des tâches à plus forte valeur et supprimé le risque d’absentéisme qui arrêtait autrefois la production. La baisse des rebuts a économisé film et produit, et le bond du TRS a enfin permis à la boulangerie de vendre le volume qu’elle savait déjà produire. Le distributeur qui menaçait de déréférencer la marque a renouvelé le contrat, en citant la régularité de la qualité des packs.
Pour le contrôleur de gestion, l’économie complète se lit le mieux à travers la grille que nous présentons dans notre analyse du coût total de possession des lignes d’emballage automatiques : le prix d’achat n’est que la plus petite part du coût, et les gains de main-d’œuvre, de rebut et de TRS dominent le retour sur investissement.
Comment le projet a été cadré et chiffré
Le premier réflexe de la boulangerie a été de demander trois devis concurrents pour « une emballeuse flow-pack ». C’est la mauvaise unité d’achat. SunAura Packaging Machines est donc parti du plan de production : quelles références, dans quel mix, quel volume prévisionnel sur trois ans et quelle surface au sol disponible. De là, l’équipe d’ingénierie a déduit la cadence du goulot d’étranglement, la longueur de tampon, le nombre de changements de format par jour et le modèle de main-d’œuvre. Le prix a suivi le périmètre, et non l’inverse.
Cela compte parce que la façon la moins chère d’acheter une ligne d’emballage est d’acheter un mauvais périmètre à bas prix. Une emballeuse qui correspond à la cadence du jour mais ne traite pas la référence de l’an prochain est une fausse économie. La boulangerie a choisi une emballeuse à cinq servo avec de la marge : sa vitesse nominale dépassait d’environ 25 % celle de la référence la plus rapide, délibérément, pour que la perte de cadence due au changement de film, aux rebuts et à la variabilité des produits laisse encore une marge confortable. Cette décision a coûté un peu plus cher à l’achat, mais elle a évité que la ligne soit obsolète le jour où la boulangerie a ajouté une quatrième famille de produits.
Les difficultés, et comment elles ont été traitées
Aucune installation clé en main n’est sans friction. Trois difficultés ont marqué ce projet. D’abord, le produit chaud et gras de la boulangerie encrassait les premiers essais de film ; la solution a consisté à ajouter une section de refroidissement contrôlée avant l’emballeuse et à spécifier un complexe de film résistant aux corps gras. Ensuite, le sol existant n’était pas assez plan pour un alignement précis des convoyeurs ; l’équipe d’installation a donc réalisé des pieds de machine réglables et repris deux courtes sections de dalle plutôt que de lutter contre le radier. Enfin, l’équipe de maintenance de la boulangerie n’avait jamais exploité d’équipement à servo : la formation a été étalée sur trois jours au lieu d’un, les mécaniciens sur le matériel et les recettes, les opérateurs sur le changement de format, les superviseurs sur l’interface et l’interprétation des alarmes.
Ce sont exactement les détails qu’un fournisseur clé en main absorbe et qu’un acheteur morcelé hérite. Un vendeur d’emballeuses qui livre une machine sur votre quai ne redessinera pas votre section de refroidissement ni ne formera votre équipe de maintenance : il vous remettra un manuel et une facture. L’argument d’un fournisseur unique et responsable, c’est la différence entre un projet et une relation de support. Voir aussi notre comparaison entre assemblage interne et lignes clé en main complètes pour la répartition du risque dans chaque modèle.
Le modèle de retour sur investissement
Chiffrer une installation représentative éclaire la décision. Huit opérateurs redéployés sur deux postes, à un coût complet d’environ 12 $ de l’heure, représentent près de 374 000 $ d’économies annuelles de main-d’œuvre évitable. La baisse des rebuts de 3,5 % à moins de 1 % sur une ligne qui traite 3 000 packs par heure à 0,40 $ de valeur de pack économise 75 000 à 90 000 $ par an de film et de produit. Ajoutez le gain de volume lié au TRS — la boulangerie vend enfin les gâteaux qu’elle produisait déjà — et le bénéfice annuel total se situe généralement entre 450 000 et 600 000 $.
Face à un investissement clé en main dans les six chiffres inférieurs, le retour sur investissement tombe confortablement entre 12 et 18 mois, pour une durée de vie de 10 à 15 ans. Si davantage de boulangeries ne franchissent pas le pas, ce n’est pas à cause du calcul, mais de la crainte d’un projet d’investissement complexe. Un fournisseur clé en main en supprime l’essentiel en portant lui-même le risque d’intégration.
La qualité s’est aussi améliorée de façons que le tableur ne capte pas entièrement. La ligne fermant de manière régulière et étiquetant avec vérification par vision, la boulangerie a cessé de recevoir des réclamations de distributeurs sur des étiquettes de travers et des soudures faibles. C’est un bénéfice de protection de marque : un seul déréférencement répété aurait effacé l’intégralité des économies de la première année, et la régularité du pack a écarté ce risque.
Ce que la boulangerie a retenu
Trois enseignements se dégagent du projet et valent pour toute usine alimentaire qui automatise son emballage. Premièrement, dimensionnez la ligne pour la référence la plus rapide et pour le plan produit à trois ans, pas pour la moyenne du jour. C’est la ligne de gâteaux la plus rapide qui a fixé la vitesse de l’emballeuse ; un dimensionnement sur la moyenne aurait laissé le goulot en place. Deuxièmement, budgétez le changement de format, pas seulement la vitesse de marche. Le rappel de recettes et les pièces à changement rapide ont ramené un démarrage de deux heures à vingt minutes, et ce temps gagné a éclipsé l’écart de vitesse annoncé. Troisièmement, achetez l’intégration, pas seulement la mécanique. La valeur ne résidait pas dans l’emballeuse seule, mais dans l’emballeuse équilibrée avec l’encaisseuse, l’accumulateur et le palettiseur par une seule équipe responsable du résultat.
Comment SunAura Packaging Machines a mené le projet
SunAura Packaging Machines a piloté le projet de bout en bout : analyse des besoins, conception du plan d’ensemble, fabrication, réception usine sur les produits de la boulangerie, expédition, installation, mise en service et formation des opérateurs. L’emballeuse flow-pack à cinq servo au cœur de la ligne, le groupage de fin de ligne et le robot palettiseur collaboratif ont tous été spécifiés comme un système équilibré. Le support continu passe par notre programme de service après-vente, avec pièces de rechange et maintenance préventive planifiée pour préserver le TRS acquis par le projet.
Si votre boulangerie bute sur le même plafond d’emballage manuel, l’étape suivante est une proposition de ligne cadrée, et non un devis de machine isolée. Retrouvez d’autres exemples sur notre page d’études de cas, découvrez la plateforme de ligne d’emballage pour viennoiseries, ou contactez l’équipe SunAura Packaging Machines en précisant votre gamme de produits et votre surface au sol : nous modéliserons une ligne clé en main dimensionnée pour votre croissance.
Conclusion
Cette étude de cas est un modèle, pas une anecdote. Le schéma se répète dans les usines alimentaires : l’emballage manuel plafonne la croissance, une ligne clé en main équilibrée fait sauter ce plafond, et le retour sur investissement vient de la main-d’œuvre, des rebuts et du TRS bien plus que de la vitesse annoncée. En concevant toute la salle comme un seul système, en dimensionnant sur la référence la plus rapide et en intégrant dès le départ le changement de format et la compatibilité avec les films biodégradables, SunAura Packaging Machines a remis à la boulangerie une ligne capable de grandir avec elle. C’est la promesse d’un clé en main bien exécuté : un fournisseur, une responsabilité, un résultat.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›