

« Jusqu’à 200 packs par minute. » Chaque catalogue de fardeleuse, d’étuyeuse et d’encaisseuse affiche une vitesse phare, et chaque responsable achats a vu ce chiffre se dissoudre dans la réalité de l’atelier. L’écart entre la cadence catalogue d’une machine et le débit réel des équipements d’emballage automatiques que vous atteignez vraiment n’est pas une tromperie du fournisseur : c’est une convention de mesure. Le chiffre du catalogue est une pointe théorique en conditions optimales ; votre ligne, elle, enchaîne les changements de format, les collages de film, les micro-arrêts, les réductions de vitesse et les rebuts. Ce guide explique précisément comment calculer le débit réel, pourquoi les deux chiffres divergent, et comment utiliser la valeur réelle au moment de spécifier une machine, afin d’acheter une capacité qui existe le jour de l’expédition.
Ce que mesure réellement la cadence catalogue
Les constructeurs caractérisent une machine dans un ensemble étroit de conditions idéales : un produit unique, rigide et de géométrie simple ; un film ou des flancs neufs et réguliers ; un repérage parfait ; une alimentation entièrement automatique présentant le produit au rythme exact attendu ; aucun changement de format ; et un essai qui exclut tout arrêt bref. Le chiffre que vous lisez est la pointe mécanique instantanée que le système de mouvement peut tenir sur une courte série. C’est une base utile pour comparer la capacité mécanique de deux machines, mais ce n’est not pas une prévision de production. La traiter comme telle est l’erreur la plus coûteuse de tout achat d’équipement d’emballage.
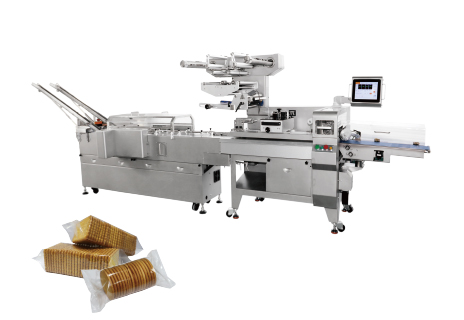
Le cadre de calcul : le TRS appliqué à l’emballage
La façon honnête de convertir une cadence nominale en débit réel est la relation du taux de rendement synthétique (TRS), appliquée spécifiquement à une ligne d’emballage :
Production réelle = cadence nominale × disponibilité × performance × qualité
Chaque facteur est un décimal compris entre 0 et 1, et ils se multiplient. C’est pourquoi les pertes se cumulent si durement : 90 % de disponibilité, 85 % de performance et 97 % de qualité ne donnent pas environ 90 %, mais 0,90 × 0,85 × 0,97 = 0,74, soit environ les trois quarts de la cadence nominale. Ajoutez que beaucoup de lignes n’atteignent même pas ces valeurs, et une machine « 200 packs par minute » livre couramment 120 à 140. Examinons chaque facteur dans les termes de l’emballage.
Disponibilité : les arrêts qui mangent la journée
La disponibilité est la part du temps planifié pendant laquelle la ligne produit réellement. Sur un équipement d’emballage, elle est rongée par : les changements de format entre références ; les collages de film ou de bobine ; les changements de bobines ; les ruptures d’alimentation en cartons ou en flancs ; la maintenance préventive et corrective ; les pauses opérateurs ; et les bourrages amont ou aval qui arrêtent la machine. Une ligne qui change de format trois fois par jour perd une part significative de chaque poste, même si chaque changement ne dure que vingt minutes. La disponibilité est le facteur le plus souvent négligé, parce qu’il vit dans le calendrier plutôt que dans le chronomètre. Pour la mesurer, relevez chaque arrêt de ligne sur deux semaines représentatives et divisez le temps de marche par le temps de production planifié.
Performance : les petites pertes que personne ne chronomètre
La performance est le rapport entre la vitesse de marche réelle et la cadence nominale pendant que la machine tourne. C’est là que l’écart avec la réalité est le plus large. Les lignes d’emballage tournent rarement à la pointe du catalogue, même lorsqu’elles « tournent » nominalement. Elles ralentissent pour des produits difficiles, pour un film qui s’étire, pour des articles fragiles qu’on ne peut pas brusquer, et pour s’adapter au rythme de l’opérateur d’une alimentation semi-automatique. Les micro-arrêts — un carton manqué, une correction de guidage de film, un produit à réintroduire — durent quelques secondes chacun mais s’accumulent. Une machine qui s’arrête cinq secondes par minute ne délivre guère plus de la moitié de sa cadence nominale sur cette période. La perte de performance est invisible dans les journaux d’arrêts précisément parce qu’elle est brève : on la capte en échantillonnant la vitesse de marche dans le temps, et non en chronométrant seulement les longs arrêts.
Qualité : la production à reprendre ou à mettre au rebut
La qualité est la part de la production réalisée qui est vendable au premier passage. Sur une ligne d’emballage, cela comprend : les packs mal soudés ou décentrés ; les cartons incomplètement formés ; les produits qui tombent de l’alimentation ; et le surdosage ou le don de matière lorsque la ligne n’a pas été recalibrée. Ces packs sont soit repris, ce qui coûte de la main-d’œuvre, soit mis au rebut, ce qui coûte de la matière. Dans les deux cas, ce ne sont pas des produits finis vendables. La perte de qualité se mesure en comptant les rebuts et les reprises sur la même fenêtre de deux semaines. Elle compte particulièrement lorsque vous comparez deux machines affichant la même cadence nominale : celle qui offre un repérage plus serré et une soudure plus stable finit souvent par produire sensiblement plus de packs vendables à l’heure, malgré des chiffres de catalogue identiques. C’est aussi une raison pour laquelle la commande servo et le contrôle de repérage comptent, comme nous l’expliquons dans notre analyse du retour sur investissement des machines d’emballage à commande servo.
Un exemple chiffré
Prenons une fardeleuse flow-pack horizontale donnée pour 180 packs par minute. Sur une période représentative de deux semaines, vous mesurez : 88 % de disponibilité (changements de format, changements de bobine, pauses), 80 % de performance (micro-arrêts et ralentissements sur le produit réel) et 96 % de qualité (rebuts et reprises). Le débit réel est 180 × 0,88 × 0,80 × 0,96 = environ 122 packs par minute, soit à peu près les deux tiers du chiffre du catalogue. Spécifiez maintenant l’achat correctement : si votre objectif est de 120 packs par minute de production vendable, une machine de 180 packs par minute est tout juste suffisante, car son débit réel tombe exactement sur votre cible, sans marge. L’achat rationnel est une machine donnée pour 220 à 240 packs par minute, dont le débit réel dépasse confortablement votre besoin et laisse de la réserve pour la croissance. C’est le message central : achetez toujours un facteur de TRS complet au-dessus de votre cible, et non pile dessus.
Pourquoi les pertes ne se répartissent pas également
Un constat utile pour la planification : les trois facteurs de perte évoluent différemment dans le temps. La disponibilité est surtout un problème d’ordonnancement et de tenue d’atelier — elle s’améliore lorsque vous réduisez les changements de format inutiles, préparez film et flancs à l’avance et planifiez la maintenance autour des fenêtres de production. La performance est surtout un problème d’adéquation entre la machine et le produit — elle s’améliore lorsque l’alimentation présente le produit au bon rythme, que la géométrie du produit convient au mouvement et que les micro-arrêts reculent grâce à une meilleure détection et à un meilleur alignement. La qualité est surtout un problème de réglage et de matière — elle s’améliore par une température de soudure stable, un repérage précis et un film régulier. Lorsque vous mesurez une ligne et la trouvez en deçà, identifier which le facteur qui est faible vous indique où investir : aucune fardeleuse neuve ne corrigera une ligne qui perd de la production à cause de changements de format mal planifiés, et aucun ordonnancement ne corrigera une machine dont l’alimentation ne présente pas votre produit de façon fiable. Voilà l’intérêt pratique de garder les trois facteurs séparés plutôt que de les fondre dans un vague taux d’efficacité.
Prévoir de la réserve et anticiper la croissance
Le débit réel n’est pas un chiffre fixe. Il dérive à la baisse à mesure que les machines s’usent, que les soudures se dégradent et que les opérateurs changent, et il dérive à la hausse à mesure que les équipes apprennent la ligne et éliminent les micro-arrêts. C’est pourquoi acheter exactement la production mesurée aujourd’hui est une erreur : dans un an, votre capacité utilisable sera inférieure à ce que vous croyez, car l’usure et la variabilité rongent la marge que vous n’avez pas laissée. La règle empirique consiste à dimensionner la cadence nominale pour que votre débit réaliste au bout de trois ans dépasse encore votre objectif vendable, ce qui revient généralement à spécifier environ 30 à 45 % de cadence nominale de plus que le calcul naïf sur catalogue. Cette réserve est aussi ce qui vous permet d’absorber un nouveau produit plus rapide ou un pic saisonnier sans second investissement. Sur la durée de vie de la ligne, cette modeste cadence supplémentaire est une assurance bon marché contre le coût bien plus élevé d’un goulot d’étranglement que vous ne pouvez plus dépasser.
Comment mesurer le débit réel sur votre propre ligne
Nul besoin d’un MES sophistiqué pour obtenir un chiffre fiable. Menez une étude sur deux semaines : relevez les heures de production planifiées ; consignez chaque arrêt de ligne et sa cause (changement de format, collage, bourrage, maintenance, pause) ; échantillonnez la vitesse de marche à intervalles réguliers et notez les moments où elle reste sous la nominale ; et comptez les rebuts et les reprises par cause. À la fin, calculez séparément disponibilité, performance et qualité au lieu d’en faire la moyenne, car seuls des chiffres distincts vous disent où progresser. Si votre débit réel mesuré est très inférieur à votre besoin, le diagnostic s’impose de lui-même : une disponibilité faible renvoie aux changements de format et à l’ordonnancement, une performance faible aux micro-arrêts et à l’alimentation, une qualité faible à la soudure, au repérage ou à la manutention du produit. Cette mesure vous dit aussi si une machine neuve est réellement le bon investissement — souvent, le gain le moins coûteux consiste à corriger l’alimentation ou la routine de changement de format sur une machine que vous possédez déjà, ce qui rejoint nos conseils sur l’intégration des machines d’emballage aux lignes de production existantes..
Utiliser le bon chiffre au moment d’acheter
Lorsque vous demandez des devis, indiquez votre objectif réel de production vendable — et non la pointe de catalogue — et demandez à chaque fournisseur de confirmer la cadence nominale nécessaire pour l’atteindre après application de valeurs réalistes de disponibilité, de performance et de qualité. Un fournisseur qui modélise les pertes avec vous est un fournisseur auquel vous pouvez vous fier. La machine elle-même compte : un modèle tel que la fardeleuse flow-pack à cinq servo SZ-580 ou la fardeleuse à mouvement alternatif full-servo SW-60E conserve davantage de sa cadence nominale en conditions réelles, parce que le repérage électronique et une soudure stable réduisent les pertes de performance et de qualité, même si leurs cadences catalogue recoupent celles de machines plus simples. En fin de ligne, la même discipline s’applique à l’encaissage : un poste d’encaissage à robot delta WS-1200 doit être dimensionné sur le débit réel de la fardeleuse, et non sur sa pointe catalogue, afin que les deux machines avancent au même rythme. C’est la même logique que nous recommandons pour juger le coût total de possession des lignes d’emballage automatiques : le chiffre honnête est celui des packs vendables à l’heure sur la durée de vie de la machine, pas la vitesse du premier jour.
Les questions à poser au fournisseur
Pour trancher dans le marketing des catalogues, demandez des chiffres de terrain. Quel taux de bon du premier coup des clients comparables ont-ils atteint avec ce produit ? Combien de temps durent les changements de format, et combien l’application en exige-t-elle par jour ? Quel taux de micro-arrêts est habituel ? Quel est le taux de rebuts et de reprises ? Quelle cadence nominale faut-il pour atteindre l’objectif réel de production vendable du client après pertes ? Les fournisseurs qui répondent en unités réelles — packs vendables à l’heure — plutôt qu’en pointes théoriques sont ceux qui vous vendront une machine conforme à sa promesse. Méfiez-vous tout autant d’un fournisseur qui ne cite que la cadence catalogue et ne sait pas modéliser vos pertes : c’est exactement dans cet écart que naît une installation décevante, parce que la machine n’a jamais été dimensionnée pour les conditions dans lesquelles elle tournera.
Comment SunAura Packaging Machines spécifie le débit réel
Chez SunAura Packaging Machines, nous chiffrons sur l’objectif réel de production vendable du client et dimensionnons la cadence nominale pour conserver une marge de TRS confortable, plutôt que de proposer la machine la moins puissante qui paraît correcte sur le papier. Nous faisons tourner chaque machine avec le produit du client lors de la réception en usine et communiquons le taux de bon du premier coup obtenu, afin que le chiffre vu avant expédition soit proche de celui que vous obtiendrez sur site. Nous examinons aussi la ligne entière — alimentation, fardeleuse, étuyage, encaissage et palettisation — et dimensionnons chaque étape par rapport à la précédente : c’est la seule façon d’éviter l’échec courant d’une extrémité de ligne surdimensionnée et de l’autre affamée.
Si vous souhaitez être aidé à établir votre débit réel et la cadence nominale dont vous avez réellement besoin, contactez l’équipe d’ingénierie de SunAura Packaging Machines en précisant votre produit, votre production horaire actuelle et les pertes que vous avez mesurées : nous modéliserons la machine et l’implantation de ligne adaptées.
L’essentiel
La cadence catalogue est une pointe mécanique, pas une promesse de production. Le débit réel s’obtient en multipliant la cadence nominale par la disponibilité, la performance et la qualité — et ces facteurs se cumulent, si bien que le chiffre réaliste est généralement bien inférieur au chiffre phare. Mesurez vos propres pertes sur deux semaines, achetez un facteur de perte complet au-dessus de votre objectif vendable et dimensionnez toute la ligne sur le débit réel plutôt que sur les pointes de catalogue. Ainsi, la machine que vous mettez en service produira réellement le volume promis, et non celui que vous espériez. Le chiffre du catalogue n’a jamais été un mensonge : c’était simplement une mesure prise dans des conditions que votre usine ne reproduira jamais. Mesurez honnêtement, achetez sur le chiffre réel, et l’écart entre la promesse et la production disparaît.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Voir la biographie complète ›