

SunAura Packaging Machines ha puesto en marcha una línea final totalmente integrada de platos preparados congelados para un productor del oeste de Polonia, que combina encartonado horizontal automático, encajonado robótico, encartonado de cajas y paletizado colaborativo en una sola célula construida para funcionar en un ambiente de refrigerado a frío. La línea, que completó su programa de aceptación en fábrica en las instalaciones de Qingdao de SunAura Packaging Machines antes del envío, se entregó tras la instalación in situ, las pruebas en ambiente frío y la formación de operarios, y ahora funciona en producción comercial según el patrón de turnos del cliente.
El cliente, un fabricante familiar de platos preparados refrigerados y congelados vendidos a marca blanca de retail y bajo su propia marca, venía embalando una parte creciente de su producción a mano y con un par de máquinas autónomas antiguas. El aumento de volúmenes, la gama más amplia de formatos de estuche y caja, y la presión del retail por una calidad de embalaje consistente hicieron insostenible la vía manual. El encargo pedía una línea que pudiera manejar varios tamaños de estuche en distintas gamas de platos, embalarlos en un conjunto limitado de cajas de cartón ondulado estándar, y presentar palés estables en la zona de expedición, todo ello dentro de las limitaciones de un edificio existente y una disposición adyacente al frío.
El alcance de la línea
La célula instalada se organiza en la secuencia convencional de línea final, pero diseñada como un solo sistema en lugar de como una colección de máquinas independientes. Las bandejas de platos preparados llenas y selladas entran en la sección de encartonado, donde una encartonadora horizontal forma, carga y cierra los estuches de retail; los estuches se transportan entonces a un puesto de encajonado robótico. Las cajas se forman y sellan por la base en la cabecera de la línea y se entregan al encajonador. Una vez llenas, las cajas se transportan por el cierre y el sellado, y luego hacia un robot de paletizado colaborativo que construye patrones de palé mixtos pero estables y entrega las cargas terminadas a expedición. Cada máquina comparte un lenguaje de control común y está unida por transportadores motorizados dimensionados para la zona adyacente al frío.
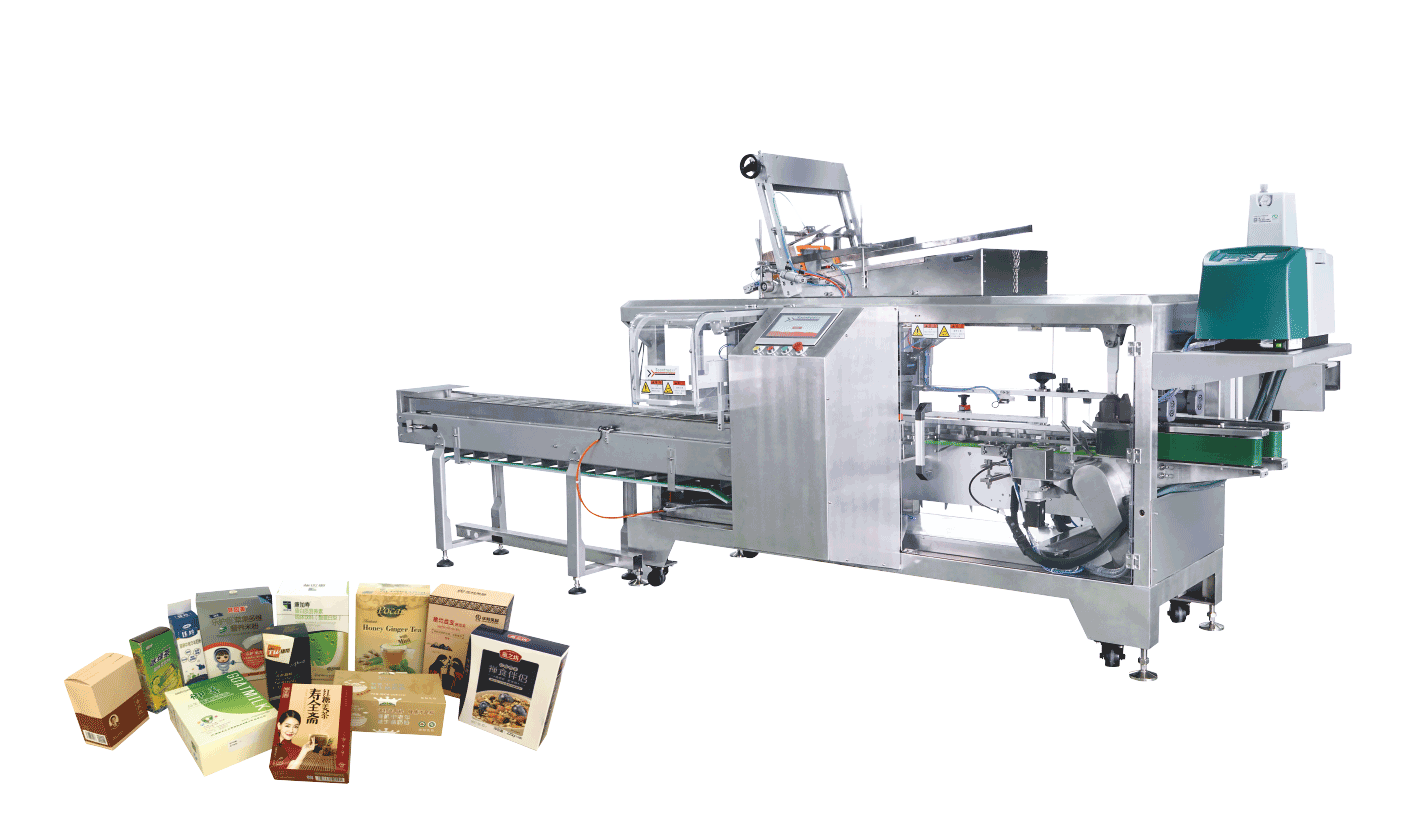
Encartonado diseñado en torno a los cambios de formato
La sección de encartonado corre a cargo de una encartonadora horizontal íntegramente servoneumática de la clase encartonadora íntegramente servoneumática ZH-200/300, especificada con un acabado compatible con lavado y controles sellados para el ambiente refrigerado. La producción de platos preparados implica cambios frecuentes: el cliente maneja varios formatos de estuche de retail en su propia marca y en múltiples cuentas de marca blanca, cada uno con su propio tablero impreso y detalle de cierre. La encartonadora servoneumática almacena recetas de formato y utiliza ejes servoneumáticos en lugar de piezas de cambio mecánicas para los principales movimientos de formación e inserción, lo que mantiene el cambio como un procedimiento corto y repetible en lugar de un rearmado mecánico. Durante la aceptación, la línea se recorrió la lista completa de formatos del cliente, registrando los tiempos de cambio frente al objetivo.
Debido a que el producto es una bandeja llena que puede estar húmeda en los bordes, los puestos de carga y cierre de la encartonadora se configuraron para manejar el producto real en lugar de una muestra seca, y las protecciones y piezas en contacto con el producto se especificaron en el grado de acero inoxidable adecuado. Las comprobaciones de presencia y cierre del estuche rechazan cualquier cosa no correctamente formada antes de que llegue al encajonador, lo que protege al robot aguas abajo de intentar embalar un estuche defectuoso.
Encajonado robótico para una colocación repetible
Los estuches llenos se agrupan y embalan mediante un encajonador robótico de dos ejes del tipo encajonador robótico de 2 ejes ZX-500R. El robot toma los estuches en la agrupación requerida y los coloca en las cajas formadas por capas, con el movimiento y el utillaje de toma adaptados a los tamaños de estuche. Elegir un encajonador robótico frente a uno mecánico fijo aportó al proyecto dos ventajas prácticas en esta aplicación: se adapta a las distintas disposiciones de caja y estuche mediante cambios de receta y utillaje en lugar de una máquina nueva, y mantiene el movimiento repetible y de alta exigencia dentro de un robot sellado, al tiempo que reduce el número de piezas mecánicas expuestas en la zona refrigerada.
El patrón de embalaje, el número de estuches por caja y la orientación de la capa se establecen por producto, y la célula confirma la presencia de la caja y que la caja está correctamente formada antes de que el robot comprometa una carga. Los transportadores de agrupación presentan los estuches en la orientación y agrupación que requiere el patrón de picking, que es donde realmente se gana o se pierde gran parte de la fiabilidad de un encajonador robótico. Durante las pruebas en ambiente frío, el encajonador mantuvo su precisión de colocación a lo largo del turno, incluidos los primeros ciclos tras una parada de fin de semana, una vez que el acondicionamiento del armario había llevado los controles a un estado de funcionamiento estable.

Encartonado, sellado y paletizado de cajas
Las cajas de cartón ondulado vacías se forman y sellan por la base en la cabecera de la línea mediante un encartonador automático de la clase encartonador de alta velocidad y sellador de base K40T, que mantiene el puesto de embalaje abastecido sin que un operario forme cajas. El encartonador se dimensionó para la gama de cajas estándar del cliente en lugar de para toda la variedad teórica, limitando deliberadamente el número de formatos de caja para mantener el cambio sencillo. Las cajas llenas se cierran y sellan antes de abandonar la zona de embalaje, con el cierre especificado para unir de forma fiable en cajas que han sido manipuladas en aire refrigerado y ligeramente húmedo.
Al final de la línea, un robot de paletizado colaborativo de la clase robot de paletizado colaborativo WP-50 construye patrones de palé capa a capa. Una máquina colaborativa encajó en esta instalación porque trabaja junto a los operarios en un área definida sin la célula vallada completa que requiere un paletizador convencional, lo cual importaba en un edificio con espacio limitado. Los patrones de palé se almacenan por producto, y el robot coloca las cajas para mantener cada capa escuadrada y la carga terminada dentro de los requisitos de estabilidad del cliente. Los palés terminados se trasladan entonces a expedición, donde sustituyen a las cargas irregulares apiladas a mano que el cliente venía enviando.

Diseño para la disposición adyacente al frío
Una parte central del proyecto fue el entorno. El embalaje de platos preparados se sitúa entre la preparación refrigerada y la expedición, y el cliente quería el encartonado y el embalaje lo más cerca posible de la zona fría sin colocar cada máquina dentro de una cámara frigorífica. El equipo de ingeniería de SunAura Packaging Machines trabajó una disposición límite: las funciones que generan calor y las más intensivas en mantenimiento se sitúan en el área adyacente al frío, mientras que las máquinas que manipulan producto refrigerado se construyen para tolerar aire húmedo y fresco y la limpieza rutinaria. Las piezas estructurales y de contacto en la zona de manipulación refrigerada son de acero inoxidable, los armarios eléctricos están sellados al índice requerido y dotados de gestión de la condensación, y los accionamientos, cables, retenes y lubricantes están clasificados para el extremo inferior del rango de funcionamiento.
Esto es más caro que pedir máquinas ambientales estándar, pero evita la alternativa predecible. El enfoque del equipo para especificar equipos en estas condiciones, incluidos los grados de acero inoxidable por zona, los índices IP, la calefacción de armarios y las piezas mecánicas clasificadas para baja temperatura, se expone en la guía técnica sobre equipos de embalaje para entornos fríos, húmedos y de lavado. En este proyecto, la especificación se acordó antes de la fabricación, de modo que las características ambientales se integraron en lugar de ser retrofitadas después del primer invierno.
Aceptación, instalación y formación
Antes del envío, la línea completó un programa de aceptación en fábrica en Qingdao, ejecutado sobre el tablero de estuches, las cajas y una muestra representativa de producto reales del cliente siempre que fue posible. El programa cubrió cada formato de la gama, registró los tiempos de cambio y confirmó el rendimiento y la calidad de embalaje frente a las cifras acordadas. Ejecutar la lista completa de formatos en fábrica, en lugar de un solo producto ideal, es deliberado: la mayoría de los problemas en líneas integradas surgen en las transiciones entre formatos, y son mucho más baratos de resolver antes de que el equipo se contenga.
El trabajo in situ cubrió la instalación mecánica y la nivelación, las conexiones eléctricas y de aire, la integración con los transportadores existentes del cliente en los puntos de entrada y expedición, y las pruebas en ambiente frío en condiciones reales de producción. Los ingenieros de puesta en marcha de SunAura Packaging Machines formaron entonces a los operarios y al personal de mantenimiento del cliente en el cambio de formato, el servicio rutinario, la recuperación de averías y el HMI, y dejaron documentación sobre repuestos y el calendario de mantenimiento. La línea se entregó una vez que mantuvo su rendimiento a lo largo de turnos consecutivos en lugar de una sola demostración.
Rendimiento y realidad práctica de la línea
La velocidad de catálogo es un número cómodo; una línea en marcha se juzga por lo que realmente entrega a lo largo de un turno una vez incluidos los cambios, las paradas y la manipulación de materiales. Desde el principio, el proyecto se especificó frente al patrón de demanda real del cliente en lugar de una cifra punta de una ficha técnica. La producción de platos preparados funciona en campañas: un plato dado y su formato de estuche se producen durante un bloque de tiempo, luego la línea cambia al siguiente. El cuello de botella se mueve por tanto con el producto, y la línea se equilibró para que ninguna máquina esté parada esperando a la siguiente durante el funcionamiento estable, con el encartonador y los transportadores de agrupación llevando suficiente amortiguación para absorber interrupciones cortas sin detener la encartonadora.
Las cifras de aceptación se registraron como rendimiento sostenido a lo largo de un bloque de producción, no como el mejor minuto de la prueba, porque ese es el número con el que el cliente puede planificar. En operación, la línea cubre con holgura los volúmenes actuales del cliente con margen para los picos estacionales que impulsaron la inversión, que es el sentido de dimensionar a la campaña en lugar de a un día medio. Igualmente importante, la disposición integrada elimina la manipulación que antes dominaba el proceso: los estuches ya no esperan en lotes entre máquinas autónomas, y las cajas se desplazan al sellado y el paletizado sin ser transportadas por la nave. Eliminar esas colas intermedias reduce tanto el trabajo en curso como el tiempo que un producto refrigerado pasa antes de llegar a expedición.
Disciplina de cambio en una gama multi-formato
Para un coprocesador que trabaja para marca blanca, la capacidad de cambiar de formato de forma rápida y fiable es discutiblemente más valiosa que la velocidad pura, porque la gama es amplia y las series individuales son más cortas que las de una planta de marca única. El proyecto trató el cambio como una característica de diseño en lugar de una habilidad del operario. La encartonadora servoneumática y el encajonador robótico almacenan recetas por producto, de modo que los ajustes de la máquina que de otro modo se introducirían a mano se recuperan de forma consistente, eliminando la variación entre un operario experimentado y uno nuevo. Las piezas de cambio físicas se mantuvieron al mínimo y se diseñaron para ser sin herramientas o con una sola herramienta, codificadas por colores y almacenadas en un tablero dedicado para que nada se busque a mitad del cambio.
Un procedimiento de cambio documentado, acordado durante la aceptación en fábrica y refinado durante las pruebas in situ, establece la secuencia, las comprobaciones y la confirmación del primer embalaje bueno. La línea no se libera de nuevo a producción después de un cambio de formato hasta que se han verificado un estuche y una caja completa, lo que evita una serie de producto mal embalado tras un cambio apresurado. En la práctica, esta disciplina convierte lo que había sido una interrupción variable, a veces larga, en un evento corto y predecible, y es una gran parte de por qué la línea integrada puede soportar una gama de marca blanca en expansión sin que la sobrecarga del cambio erosione la ganancia de capacidad.
Lo que el cliente gana
El proyecto sustituye un proceso de embalaje intensivo en mano de obra e inconsistente por una línea repetible que protege la presentación retail del producto y sigue el ritmo de los volúmenes crecientes. Para un proveedor de marca blanca, la consistencia forma parte de la relación comercial: las cajas uniformemente embaladas y los palés que llegan escuadrados reducen la fricción que lleva a deducciones o pérdida de cuentas. La automatización elimina también la dependencia de encontrar suficiente mano de obra estacional para una tarea de embalaje físicamente exigente, y da al cliente una plataforma sobre la que pueden añadirse formatos adicionales mediante recetas y, donde sea necesario, modificaciones modestas de utillaje en lugar de una línea nueva.
La instalación es el tipo de proyecto integrado y específico del entorno que se sitúa entre las máquinas estándar de SunAura Packaging Machines y el trabajo totalmente a medida. Los clientes que abordan un proyecto similar pueden revisar el equipo subyacente en el catálogo de maquinaria de embalaje, y para disposiciones que no coinciden con un modelo estándar, la empresa construye células de línea final modificadas y personalizadas a través de su servicio de máquina de embalaje a medida. La guía técnica sobre selección de enfardadoras de palés de plato giratorio, brazo rotatorio y orbital cubre el extremo de expedición para los clientes que añaden enfardado a una línea de este tipo.
Sobre SunAura Packaging Machines
SunAura Packaging Machines, con sede en Qingdao, Shandong, diseña y construye equipos de embalaje de línea final para clientes de alimentación, bebidas, farmacia, cosmética e industria, incluidos encartonadores y selladoras de cajas, encartonadoras, encajonadores, equipos de enfardado retráctil y flow-wrapper, flejadoras, enfardadoras de palés y robots de paletizado, junto con líneas llave en mano integradas y personalizadas. La empresa da soporte a los clientes de exportación desde la especificación y la aceptación en fábrica hasta la instalación, la formación y el servicio posventa, con puesta en marcha regional y soporte de repuestos en sus principales mercados. Se invita a los productores de platos preparados y alimentos congelados que planifican un proyecto de línea final a contactar con el equipo de aplicación con su gama de formatos, rendimiento y disposición para desarrollar una especificación.
Por el equipo de proyecto y comunicaciones de SunAura Packaging Machines. Para detalles de esta instalación o para discutir una línea final similar de platos preparados, alimentos congelados o producto refrigerado, contacte con el equipo de ingeniería de aplicación en Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografía completa ›