

SunAura Packaging Machines hat eine vollständig integrierte End-of-Line für TK-Fertigessen für einen Produzenten in Westpolen in Betrieb genommen, die automatische horizontale Kartonierung, Roboter-Kartonpackung, Kartonaufrichtung und kollaborierende Palettierung zu einer einzigen Zelle kombiniert, die für den Betrieb in einer gekühlten bis kalten Umgebung gebaut ist. Die Linie, die ihr Werksabnahmeprogramm in SunAura Packaging Machines’ Qingdao-Werk vor dem Versand abschloss, wurde nach Installation vor Ort, Kaltumgebungsversuchen und Bedienerschulung übergeben und läuft nun in kommerzieller Produktion nach dem Schichtmuster des Kunden.
Der Kunde, ein familiengeführter Hersteller von gekühlten und TK-Fertigessen, die über Handels-Eigenmarken und die eigene Marke verkauft werden, hatte einen wachsenden Anteil des Ausstoßes per Hand und mit zwei älteren, eigenständigen Maschinen verpackt. Steigende Volumina, eine erweiternde Palette von Karton- und Kartonformaten und Einzelhändlerdruck für konsistente Packqualität machten den manuellen Weg unhaltbar. Die Aufgabenstellung verlangte eine Linie, die mehrere Kartongrößen über verschiedene Mahlzeitensortimente handhaben, sie in eine begrenzte Anzahl von Standard-Wellpappkartons packen und stabile Paletten im Versandbereich präsentieren kann – alles innerhalb der Einschränkungen eines bestehenden Gebäudes und eines kaltnahen Layouts.
Der Umfang der Linie
Die installierte Zelle ist in der konventionellen End-of-Line-Sequenz organisiert, aber als ein System konstruiert statt als Sammlung unabhängiger Maschinen. Befüllte und versiegelte Fertigessen-Trays gelangen in den Kartonierbereich, wo ein horizontaler Kartonierer Einzelhandelskartons aufrichtet, belädt und schließt; die Kartons werden dann zu einer Roboter-Kartonpackstation gefördert. Kartons werden am Anfang der Linie aufgerichtet und unten versiegelt und zum Packer geliefert. Nach der Befüllung werden die Kartons durch Schließen und Versiegeln gefördert, dann weiter zu einem kollaborierenden Palettierroboter, der gemischte, aber stabile Palettenmuster aufbaut und fertige Ladungen an den Versand übergibt. Jede Maschine teilt eine gemeinsame Steuersprache und ist durch angetriebene Förderer verbunden, die für den kaltnahen Bereich dimensioniert sind.
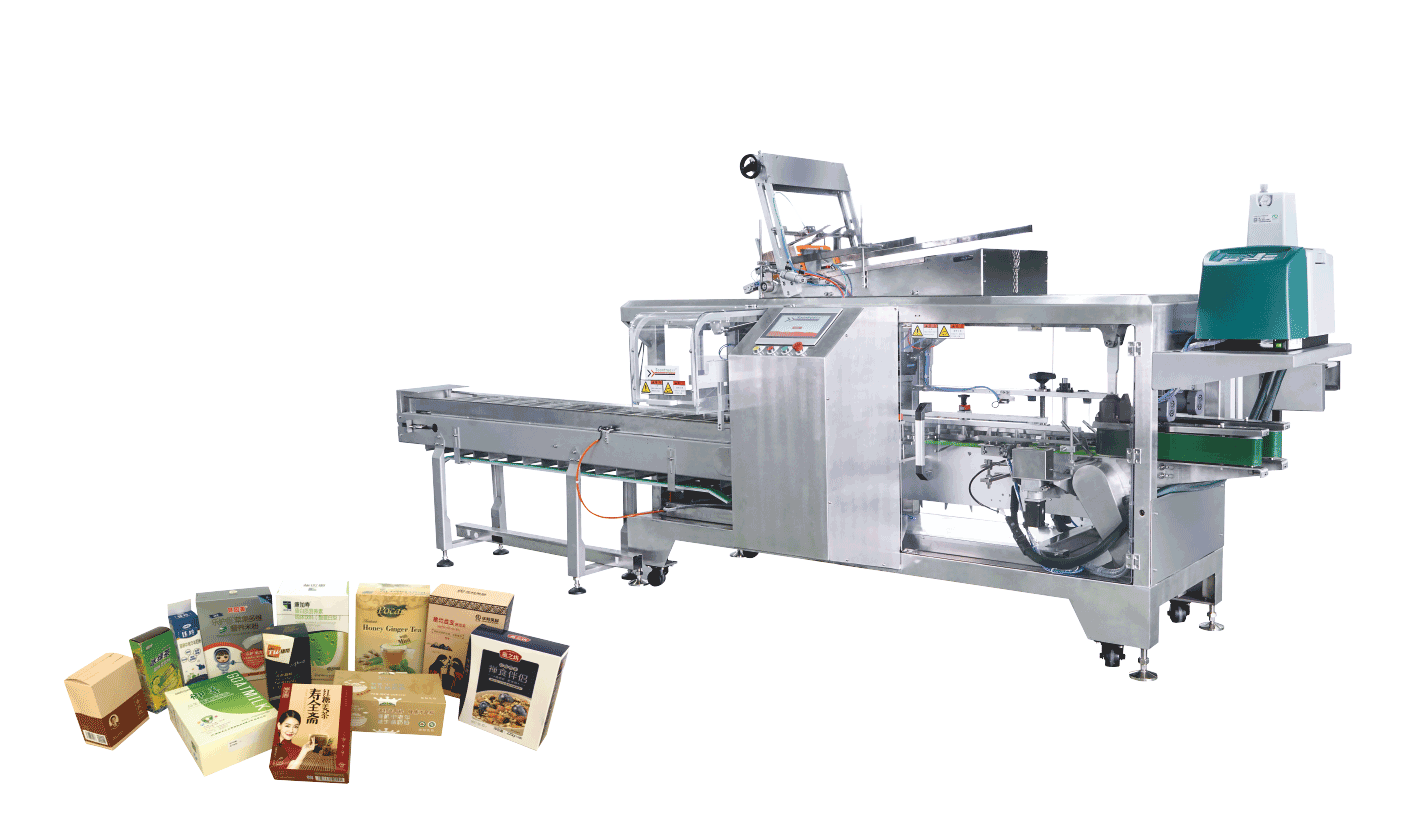
Kartonierung gebaut um Formatwechsel
Der Kartonierbereich wird von einem Voll-Servo horizontalen Kartonierer der ZH-200/300 Voll-Servo-Kartoniermaschine-Klasse gehandhabt, spezifiziert mit abwaschfähiger Ausführung und abgedichteten Steuerungen für die gekühlte Umgebung. Die Fertigessenproduktion bedeutet häufige Formatwechsel: der Kunde läuft mehrere Einzelhandelskartonformate über seine eigene Marke und mehrere Eigenmarkenkonten, jedes mit eigenem gedruckten Karton und Verschlussdetail. Der Servo-Kartonierer speichert Formatrezepte und verwendet Servoachsen statt mechanische Wechselteile für die Hauptform- und Einlegebewegungen, was den Formatwechsel zu einem kurzen, wiederholbaren Vorgang hält statt zu einem mechanischen Umbau. Während der Abnahme wurde die Linie durch die vollständige Formatliste des Kunden gefahren, mit Wechselzeiten, die gegen das Ziel aufgezeichnet wurden.
Weil das Produkt ein gefülltes Tray ist, das an den Rändern feucht sein kann, wurden die Belade- und Schließstationen des Kartonierers eingerichtet, um das echte Produkt zu handhaben statt eines trockenen Dummy, und die Schutzeinrichtungen und produktberührenden Teile wurden in der geeigneten Edelstahlqualität spezifiziert. Kartonvorhandenseins- und Verschlusskontrollen schließen alles aus, was nicht ordnungsgemäß geformt ist, bevor es den Kartonpacker erreicht, was den nachgeschalteten Roboter davor schützt, zu versuchen, einen fehlerhaften Karton zu packen.
Roboter-Kartonpackung für wiederholbare Platzierung
Gefüllte Kartons werden von einem zweiachigen Roboter-Kartonpacker des Typs ZX-500R Roboter-Kartonpacker gesammelt und gepackt. Der Roboter greift Kartons in der erforderlichen Sortierung und platziert sie in aufgerichteten Kartons in Lagen, wobei Bewegung und Greifwerkzeug auf die Kartongrößen abgestimmt sind. Die Wahl eines Roboter-Packers gegenüber einem festen mechanischen Packer gab dem Projekt in dieser Anwendung zwei praktische Vorteile: er nimmt die verschiedenen Karton- und Kartonanordnungen durch Rezeptur- und Werkzeugänderungen auf statt einer neuen Maschine, und er hält die wiederholbare, hochbelastete Bewegung in einem abgedichteten Roboter, während die Anzahl exponierter mechanischer Teile in der gekühlten Zone reduziert wird.
Das Packmuster, die Anzahl der Kartons pro Karton und die Lagenausrichtung werden pro Produkt eingestellt, und die Zelle bestätigt Kartonvorhandensein und dass der Karton korrekt aufgerichtet ist, bevor der Roboter eine Ladung aufgibt. Sortierförderer präsentieren Kartons in der Ausrichtung und Gruppierung, die das Greifmuster erfordert, wo ein Großteil der Zuverlässigkeit eines Roboter-Packers tatsächlich gewonnen oder verloren wird. Während der Kaltumgebungsversuche hielt der Packer seine Platziergenauigkeit über die Schicht, einschließlich der ersten Takte nach einem Wochenendstopp, sobald die Schrankkonditionierung die Steuerungen in einen stabilen Betriebszustand gebracht hatte.

Kartonaufrichtung, Versiegelung und Palettierung
Leere Wellpappkartons werden am Anfang der Linie von einem automatischen Kartonaufrichter der K40T Hochgeschwindigkeits-Kartonaufrichter und Bodenverschließer-Klasse aufgerichtet und unten versiegelt, der die Packstation ohne einen Bediener versorgt, der Boxen formt. Der Aufrichter war für die Standard-Kartonpalette des Kunden dimensioniert statt der vollen theoretischen Vielfalt, bewusst die Anzahl der Kartonformate begrenzend, um den Formatwechsel einfach zu halten. Gefüllte Kartons werden geschlossen und versiegelt, bevor sie die Packzone verlassen, wobei der Verschluss spezifiziert ist, um auf Kartons zu haften, die in gekühlter, leicht feuchter Luft gehandhabt wurden.
Am Ende der Linie baut ein kollaborierender Palettierroboter der WP-50 kollaborierender Palettierroboter-Klasse Palettenmuster Lage für Lage auf. Eine kollaborierende Maschine eignete sich für diese Installation, weil sie neben Bedienern in einem definierten Bereich arbeitet ohne den vollständigen eingezäunten Käfig, den ein konventioneller Palettierer erfordert, was in einem Gebäude mit begrenztem Raum wichtig war. Palettenmuster werden pro Produkt gespeichert, und der Roboter platziert Kartons, um jede Lage quadratisch zu halten und die fertige Ladung innerhalb der Stabilitätsanforderungen des Kunden. Die fertigen Paletten werden dann zum Versand bewegt, wo sie die unebenen, handgestapelten Ladungen ersetzen, die der Kunde zuvor versandt hatte.

Engineering für das kaltnahe Layout
Ein zentraler Teil des Projekts war die Umgebung. Die Fertigessenverpackung sitzt zwischen gekühlter Zubereitung und Versand, und der Kunde wollte die Kartonierung und Verpackung so nah wie praktisch am kalten Bereich, ohne jede Maschine in einen Kühlraum zu stellen. Das Engineering-Team von SunAura Packaging Machines arbeitete ein Grenzlayout aus: die wärmeerzeugenden und wartungsintensivsten Funktionen sitzen im kaltnahen Bereich, während die Maschinen, die gekühltes Produkt handhaben, gebaut sind, um feuchte, kühle Luft und routinemäßige Reinigung zu tolerieren. Die Struktur- und Kontaktteile in der gekühlten Handhabungszone sind Edelstahl, die elektrischen Schränke sind auf die erforderliche Schutzart abgedichtet und mit Kondensmanagement ausgestattet, und die Antriebe, Kabel, Dichtungen und Schmiermittel sind für das untere Ende des Betriebsbereichs spezifiziert.
Dies ist teurer als die Bestellung standardmäßiger Umgebungsmaschinen, aber es vermeidet die vorhersehbare Alternative. Der Ansatz des Teams zur Spezifizierung von Geräten für diese Bedingungen, einschließlich Edelstahlqualitäten nach Zone, IP-Schutzarten, Schrankbeheizung und tiefkalt spezifizierten mechanischen Teilen, ist im technischen Leitfaden zu Verpackungsgeräten für kalte, nasse und abwaschbare Umgebungen dargelegt. Bei diesem Projekt wurde die Spezifikation vor der Fertigung vereinbart, sodass die Umgebungsmerkmale eingebaut statt nachgerüstet nach dem ersten Winter wurden.
Abnahme, Installation und Schulung
Vor dem Versand absolvierte die Linie ein Werksabnahmeprogramm in Qingdao, durchgeführt auf dem tatsächlichen Kartonkarton, den Kartons und einem repräsentativen Produktmuster des Kunden, wo möglich. Das Programm deckte jedes Format in der Palette ab, zeichnete Wechselzeiten auf und bestätigte Durchsatz und Packqualität gegen die vereinbarten Zahlen. Die vollständige Formatliste im Werk zu fahren statt eines einzigen Idealprodukts ist bewusst: die meisten Probleme auf integrierten Linien tauchen an den Übergängen zwischen Formaten auf, und sie sind weitaus billiger zu lösen, bevor die Geräte in Container verladen werden.
Die Arbeit vor Ort umfasste mechanische Installation und Ausrichtung, elektrische und Luftanschlüsse, Integration mit den bestehenden Förderern des Kunden an den Ein- und Versandpunkten und Kaltumgebungsversuche unter echten Produktionsbedingungen. Die Inbetriebnahmeingenieure von SunAura Packaging Machines schulten dann die Bediener und Wartungstechniker des Kunden im Formatwechsel, routinemäßiger Wartung, Fehlerbehebung und der HMI und hinterließen Dokumentation zu Ersatzteilen und dem Wartungsplan. Die Linie wurde übergeben, sobald sie ihre Leistung über aufeinanderfolgende Schichten gehalten hatte statt eines einzelnen Demonstrationslaufs.
Durchsatz und die praktische Realität der Linie
Kataloggeschwindigkeit ist eine bequeme Zahl; eine laufende Linie wird danach beurteilt, was sie tatsächlich über eine Schicht liefert, sobald Formatwechsel, Stillstände und Materialhandhabung einbezogen sind. Von Anfang an wurde das Projekt gegen das echte Nachfragemuster des Kunden spezifiziert statt einer Spitzenzahl auf einem Datenblatt. Die Fertigessenproduktion läuft in Kampagnen: ein bestimmtes Mahlzeitensortiment und sein Kartonformat werden für einen Zeitblock produziert, dann wechselt die Linie zum nächsten. Der Engpass bewegt sich daher mit dem Produkt, und die Linie wurde so abgeglichen, dass keine einzelne Maschine im Leerlauf wartet während des stabilen Laufs, wobei der Kartonaufrichter und die Sortierförderer genug Puffer tragen, um kurze Unterbrechungen aufzufangen ohne den Kartonierer zu stoppen.
Die Abnahmezahlen wurden als nachhaltiger Durchsatz über einen Produktionsblock aufgezeichnet, nicht als die beste Minute des Versuchs, weil das die Zahl ist, gegen die der Kunde planen kann. Im Betrieb deckt die Linie bequem die aktuellen Volumina des Kunden mit Puffer für die saisonalen Spitzen, die die Investition antrieben, was der Punkt der Dimensionierung nach der Kampagne statt nach einem Durchschnittstag ist. Ebenso wichtig: das integrierte Layout entfernt die Handhabung, die zuvor den Prozess dominierte: Kartons warten nicht mehr in Chargen zwischen eigenständigen Maschinen, und Kartons bewegen sich zu Versiegelung und Palettierung ohne durch die Halle gefahren zu werden. Das Entfernen dieser Zwischenschlangen reduziert sowohl die Arbeit-in-Progress als auch die Zeit, die ein gekühltes Produkt verbringt, bevor es den Versand erreicht.
Formatwechseldisziplin über eine Mehrformatpalette
Für einen Co-Packer, der Eigenmarken läuft, ist die Fähigkeit, Format schnell und zuverlässig zu wechseln, wohl wertvoller als schlichte Geschwindigkeit, weil die Palette breit ist und einzelne Läufe kürzer als bei einer Einmarkenanlage sind. Das Projekt behandelte den Formatwechsel als entworfene Funktion statt als Bedienerfähigkeit. Der Servo-Kartonierer und der Roboter-Packer speichern Rezepturen pro Produkt, sodass die Maschineneinstellungen, die sonst per Hand eingestellt würden, konsistent abgerufen werden, was die Variation zwischen einem erfahrenen Bediener und einem neuen beseitigt. Die physischen Wechselteile wurden auf ein Minimum beschränkt und entworfen, werkzeugfrei oder einzelwerkzeug zu sein, farbcodiert und auf einem speziellen Board gelagert, sodass nichts mitten im Formatwechsel gesucht wird.
Ein dokumentiertes Formatwechselverfahren, vereinbart während der Werksabnahme und verfeinert während der Versuche vor Ort, legt die Sequenz, die Prüfungen und die Bestätigung des ersten guten Packungsstücks fest. Die Linie wird nicht zurück in die Produktion nach einem Formatwechsel freigegeben, bis ein Karton und ein vollständiger Karton verifiziert wurden, was einen Lauf fehlerhaft gepackten Produkts nach einem überstürzten Formatwechsel verhindert. In der Praxis macht diese Disziplin aus dem, was eine variable, manchmal lange Unterbrechung war, ein kurzes, vorhersehbares Ereignis, und sie ist ein großer Teil warum die integrierte Linie eine erweiternde Eigenmarkenpalette unterstützen kann ohne dass der Formatwechselaufwand den Kapazitätsgewinn auffrisst.
Was der Kunde gewinnt
Das Projekt ersetzt einen arbeitsintensiven, inkonsistenten Verpackungsprozess durch eine wiederholbare Linie, die die Einzelhandelspräsentation des Produkts schützt und mit wachsenden Volumina Schritt hält. Für einen Eigenmarkenlieferanten ist Konsistenz Teil der kommerziellen Beziehung: Kartons, die einheitlich gepackt sind und Paletten, die quadratisch ankommen, reduzieren die Reibung, die zu Abzügen oder verlorenen Konten führt. Automatisierung entfernt auch die Abhängigkeit davon, genug saisonale Arbeitskräfte für eine körperlich anspruchsvolle Verpackungsaufgabe zu finden, und sie gibt dem Kunden eine Plattform, auf der zusätzliche Formate durch Rezepturen und, wo nötig, bescheidene Werkzeugänderungen hinzugefügt werden können statt einer neuen Linie.
Die Installation ist die Art integriertes, umgebungsspezifisches Projekt, das zwischen SunAura Packaging Machines’ Standardmaschinen und vollständig kundenspezifischer Arbeit sitzt. Kunden, die sich einem ähnlichen Projekt nähern, können die zugrunde liegenden Geräte im Verpackungsmaschinen-Katalog prüfen, und für Layouts, die nicht zu einem Standardmodell passen, baut das Unternehmen modifizierte und kundenspezifische End-of-Line-Zellen durch seinen Service für kundenspezifische Verpackungsmaschinen. Der technische Leitfaden zur Auswahl von Drehteller-, Dreharm- und Orbital-Palettenwicklern deckt das Versandende für Kunden ab, die Wicklung zu einer Linie dieses Typs hinzufügen.
Über SunAura Packaging Machines
SunAura Packaging Machines, mit Sitz in Qingdao, Shandong, konstruiert und baut End-of-Line-Verpackungsgeräte für Lebensmittel-, Getränke-, Pharma-, Kosmetik- und Industriekunden, einschließlich Kartonaufrichter und Verschließer, Kartoniermaschinen, Kartonpacker, Schrumpf- und Schlauchbeutelverpackungsgeräte, Umreifungsmaschinen, Palettenwickler und Palettierroboter, zusammen mit integrierten und kundenspezifischen schlüsselfertigen Linien. Das Unternehmen unterstützt Exportkunden von der Spezifikation und Werksabnahme über Installation, Schulung und After-Sales-Service, mit regionaler Inbetriebnahme und Ersatzteilunterstützung über seine Hauptmärkte. Fertigessen- und TK-Produzenten, die ein End-of-Line-Projekt planen, sind eingeladen, das Anwendungsteam mit ihrer Formatpalette, ihrem Durchsatz und Layout zu kontaktieren, um eine Spezifikation zu entwickeln.
Vom Projekt- und Kommunikationsteam von SunAura Packaging Machines. Für Details dieser Installation oder um eine ähnliche Fertigessen-, TK- oder gekühlte Produkt-End-of-Line zu besprechen, kontaktieren Sie das Anwendungstechnikteam in Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vollständiges Profil ›