

أكملت SunAura Packaging Machines اختبار القبول المصنعي وشحن عدة أنظمة تعبئة وتغليف متكاملة في نهاية الخط لعملاء في الخارج، تجمع تشكيل الكراتين الروبوتي، والتحميل الأوتوماتيكي للمنتج، وإحكام الكراتين، والتخزين الآلي على باليتات في خط واحد مُزامَن. وتعكس هذه التسليمات تفضيلاً متنامياً لدى مُصنّعي الإنتاج المتوسط لخطوط تسليم مفتاح كاملة من مورد واحد، بدلاً من ماكينات تُشترى منفصلة.

ما الذي تم تسليمه
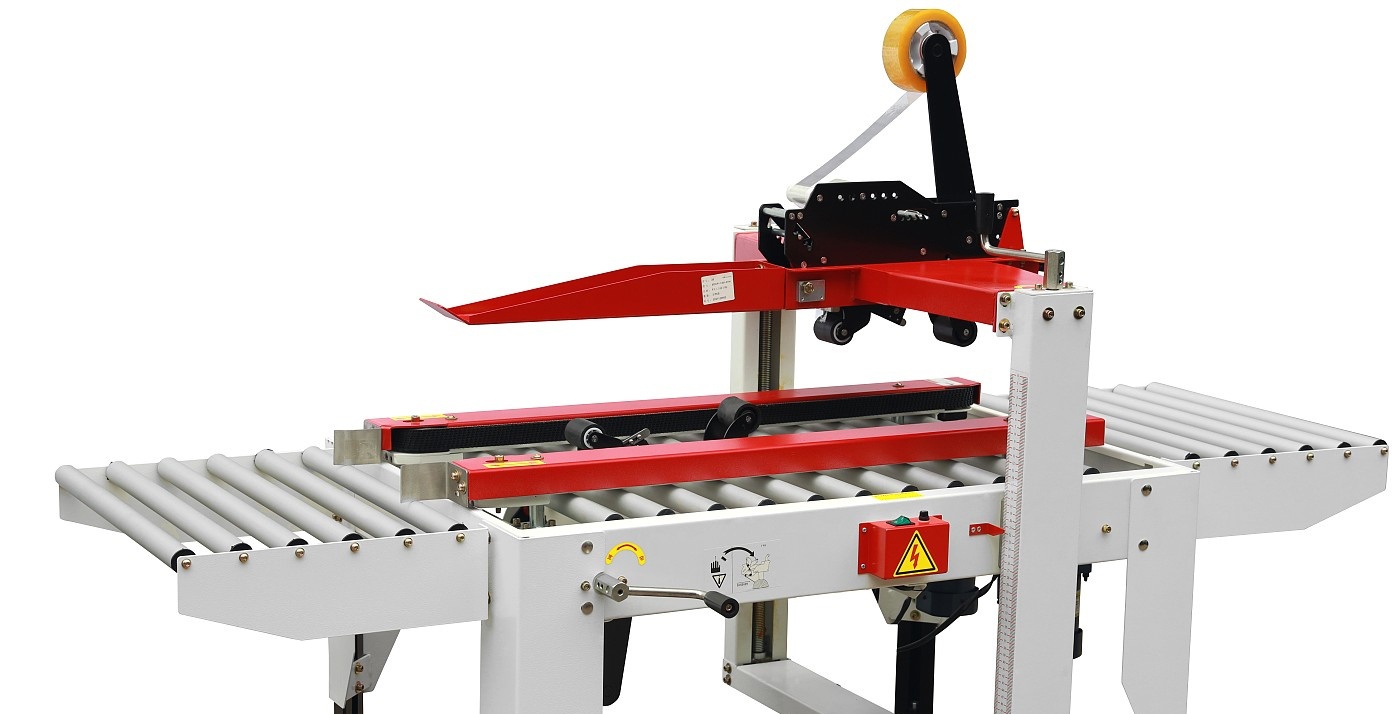
يتبع كل نظام مُشحون ذات التسلسل الأساسي. فماكينة تشكيل كراتين تشكل وتُحكم قاع الكراتين المضلعة؛ ومحطة تحميل أوتوماتيكية تضع المنتج في الصندوق المفتوح؛ وماكينة إحكام كراتين تطوي وتُحكم الغطاء العلوي؛ ثم تُنقل الكراتين المغلقة بالسيور إلى مرحلة تخزين آلي على باليتات، مع ربط بالأحزمة وتغليف استرتش لتثبيت الحمولة النهائية. وتتشارك المحطات بنية تحكم مشتركة، بحيث تُزامَن السرعات والتداخلات الأمنية بدلاً من تركيبها بأثر رجعي بعد التثبيت. والعملاء الذين يشترون نظام تشكيل-تعبئة-إحكام-تخزين آلي للكراتين يحصلون على الخلية الكاملة كنطاق عمل واحد.
لماذا يختار المشترون الخطوط المتكاملة
يقود هذا الاتجاه ثلاثة عوامل عملية. أولاً، توافر العمالة وتكلفتها: فالخط المتكامل يزيل محطة التعبئة اليدوية التي غالباً ما تكون هي القيد الحقيقي في نهاية خط مكينة بغير ذلك. ثانياً، المساءلة: حين يأتي التشكيل والتحميل والإحكام والتخزين الآلي من مُصنّع واحد، لا ينقسم التشغيل ودعم ما بعد البيع بين موردين. ثالثاً، الرشيف القابل للتوقع: فالتحكم المُزامن يسمح للخط كله بالعمل بزمن دورة متوازن بدلاً من إيقاع جزيرته الأبطأ.

قبول مصنعي قبل التصدير
قبل الشحن، يخضع كل خط لاختبار قبول مصنعي في منشأة SunAura Packaging Machines في تشينغداو، حيث يراجع العملاء أو وكلاؤهم زمن الدورة، ومناولة الكراتين، والحراسات الأمنية باستخدام الشغلات المضلعة والمنتجات الفعلية. إن التقاط التعديلات في هذه المرحلة — لا بعد الوصول — يقصّر التشغيل الميداني. وللعملاء الذين لا يستطيعون السفر، يُوثَّق الاختبار عن بُعد بالفيديو وسجلات الأداء. الزوار مرحّب بهم؛ وتتضمن صفحة الشركة والمصنع الموقع وخريطة لتخطيط الزيارة.
المعدات الداعمة في النطاق نفسه
تضمن عدة شحنات محطات ملحقة مكيّفة مع الخط الرئيسي: ماكينات تشكيل كراتين روبوتية للعملاء الذين يُشغّلون مقاسات كراتين متعددة، مثل ماكينة التشكيل الروبوتية AIS400؛ وماكينات إحكام كراتين أوتوماتيكية مثل ماكينة الإحكام FA500F؛ والتجميع بدون مشغّل عبر ماكينة الربط الأوتوماتيكية. وإدراج هذه في الطلب الأصلي يضمن اتساع ارتفاعات السيور والإشارات وعدّدات قطع الغيار منذ التشغيل فصاعداً.
ما يعنيه هذا للمشترين الذين يخططون لخط
بالنسبة للمصانع التي تدرس ترقية مماثلة، فإن التسلسل العملي هو تأكيد نطاق الكراتين، وتحديد الذروة الحقيقية في كراتين في الدقيقة، وتحديد أي خطوات — التشكيل، التحميل، الإحكام، التخزين الآلي — ينبغي أتمتتها معاً. فالاستفسار الكامل بأبعاد الكراتين وعينات المنتج والرشيف المستهدف يسمح لفريق الهندسة باقتراح تخطيط متوازن وزمن تنفيذ واقعي. ويمكن للمشترين البدء عبر صفحة استفسارات SunAura Packaging Machines ومراجعة مجموعة المعدات الكاملة. ولمنطق الاختيار الأساسي، فإن المقال التقني حول اختيار ماكينة التشكيل والإحكام يقدم مرجعاً تفصيلياً.
داخل المشروع: من التخطيط إلى القبول
اتبع المسار من الطلب إلى الشحن لهذه الخطوط تسلسلاً منظماً أصبح الآن معيارياً لمشاريع تسليم المفتاح لدى SunAura Packaging Machines. بدأ ببيانات الكرتون والمنتج: زوّد العملاء أبعاد الكراتين، ودرجات الورق، والأوزان المحمّلة، والكراتين المستهدفة في الدقيقة، مع عينات حيثما أمكن. ثم أنتجت الهندسة تخطيطاً متوازناً تتشارك فيه محطات التشكيل والتحميل والإحكام والتخزين الآلي زمن دورة، وحُددت ارتفاعات السيور وإشارات التحكم عبر الخط كله لا لكل ماكينة على حدة. وبعد تأكيد هذا التوازن فقط بُنيت المحطات الفردية، مما يمنع مشكلة التكامل الكلاسيكية المتمثلة في ماكينات قادرة لا تستطيع العمل معاً.
شكّل اختبار القبول المصنعي نقطة التفتيش الحاسمة. وباستخدام شغلات الكرتون المضلع الفعلية للعميل ومنتجات تمثيلية، شُغّل الخط بدورته المتفق عليها بينما يتحقق المهندسون من فتح الشغلة، والتحميل، وطي الألسنة، والإحكام، والانتقال نحو التخزين الآلي. وأُجريت تعديلات على الأدلة والحساسات والتوقيت في المصنع لا على الموقع. وللعملاء الذين تعذر عليهم السفر، سُجلت الاختبارات ووُثقت، بما في ذلك الأداء مقابل الرشيف المتعاقد عليه، قبل تفكيك المعدات وتعبئتها ووسمها لإعادة التجميع.
دور الروبوتية والحركة المؤازرة
تعكس عدة خطوط مُسلَّلة اتجاهين تقنيين يعيدان تشكيل تعبئة نهاية الخط. الأول هو تشكيل الكراتين الروبوتي، حيث يفتح ذراع الالتقاط والوضع الشغلات بدلاً من مجلة ميكانيكية ثابتة. وللعملاء الذين يُشغّلون نطاقاً واسعاً ومتغيراً من مقاسات الكراتين، فإن ماكينة التشكيل الروبوتية تُبدّل قليلاً من السرعة الخام مقابل تبديل أسرع بكثير، لأن المقاس الجديد يُعالَج عبر إعدادات الحركة والقطع المتغيرة لا عبر إعادة ضبط ميكانيكي كاملة. والاتجاه الثاني هو الحركة المؤازرة عبر التحميل والإحكام، مما يسمح للمحطات بالتزامن إلكترونياً وتخزين الوصفات لكل وحدة SKU. ومعاً، تجعل الروبوتية والتحكم المؤازر الخط المتكامل أكثر تكيفاً مع تغيرات مزيج المنتجات التي يواجهها معظم مُصنّعي الإنتاج المتوسط على مدى عمر المعدة.
لماذا يهم التكامل من مورد واحد عملياً
تظهر ميزة الخط من مورد واحد بوضوح أكبر أثناء التشغيل ودعم ما بعد البيع. حين تأتي الماكينات من بائعين منفصلين، فإن الحدود بينها — الانتقال من المُشكِّل إلى المُحمّل، من المُحكم إلى المخزّن الآلي — هي حيث تتراكم المشكلات وأقل وضوحاً للمسؤولية. أما الخط المبني تحت نطاق واحد، فتلك الانتقالات مصممة ومُختبرة ومدعومة معاً، وتعامل بنية التحكم الخلية كآلة واحدة. وهذا يعني للعميل تشغيلاً أقصر، ونقطة اتصال واحدة لاستكشاف الأعطال، وقطع غيار ووثائق متسقة. كما يحمي الرشيف: فالخط المتوازن المُزامن يعمل أقرب لدورته المُصنّفة من مجموعة جزر وُصلت بأثر رجعي.
تخطيط حزمة قطع الغيار والخدمة
إلى جانب كل خط، استلم العملاء حزمة قطع تآكل وقطع غيار مكيّفة مع نمط مناوباتهم، إضافة إلى إرشادات صيانة للمحطات التي تتعامل مع المواد الاستهلاكية — سكاكين الشريط وأنظمة اللاصق، وأكواب الشفط، والحساسات، وقطع تآكل السيور. إن تخطيط هذه عند التسليم ذو قيمة خاصة للتركيبات في الخارج، حيث يمكن لزمن تنفيذ قطعة صغيرة أن يوقف خطاً كاملاً بطريقة أخرى. ويعكس نهج الخدمة المعدات: بدلاً من ترك صيانة كل محطة لأدلة منفصلة، تُوثَّق الخلية الكاملة كنظام واحد، مع مهام مجدولة مُحاذاة عبر التشكيل والتحميل والإحكام والتخزين الآلي.
كيف تبدأ مشروعاً مماثلاً
بالنسبة للمُصنّعين الذين يدرسون خطاً متكاملاً مماثلاً، فإن الخطوة الأولى الأكثر فائدة هي حزمة بيانات كاملة لا طلب ماكينة مفردة. وهذا يعني نطاق الكراتين الكامل بالأبعاد والأوزان، وعينات المنتج، والذروة الحقيقية في كراتين في الدقيقة، والخطوات المطلوب أتمتتها، والوجهة والجدول الزمني. وبهذه المدخلات، يمكن لفريق الهندسة أن يعيد تخطيطاً متوازناً، وزمن دورة واقعياً، ونطاقاً واضحاً، بما في ذلك أي محطات إحكام كراتين أوتوماتيكي أو ربط أحزمة أو تغليف باليتات يتطلبها التطبيق. ويمكن تقديم الاستفسارات عبر صفحة اتصال SunAura Packaging Machines، ويُشرح منطق الاختيار في مكتبة المعرفة التقنية لدى الشركة.
نتائج العملاء والحجة لصالح الأتمتة المقاسة
الخيط المشترك عبر هذه الشحنات هو أتمتة مقاسة لا قصوى: فقد أتمت كل عميل الخطوات التي تُقيّد تشغيله الخاص، بدلاً من شراء الأتمتة لأجلها. بالنسبة لبعضهم، عنى ذلك خطاً كاملاً من التشكيل حتى التخزين الآلي؛ وبالنسبة لآخرين، كانت الأولوية إزالة اختناق مفرد — تشكيل الصناديق يدوياً أو محطة التعبئة — مع إبقية التشغيل كما هو في باقي النواحي. وتكمن القيمة الهندسية في تحديد أي الحالتين تنطبق، وهو ما يعود إلى تحليل زمن الدورة: ارسم كل محطة بالثواني، واعثر على القيد الحقيقي، وأتمت لتحقيق التوازن في الخلية. وهذا الانضباط يمنع كلاً من نقص الأتمتة — حيث ماكينة باهظة يُجوّعها جار يدوي — وفرط الأتمتة — حيث يُنفَق رأسمال على طاقة لا يبررها توقع المنتج.
توضح الخطوط المُسلَّلة أيضاً كيف تُبنى المرونة لا تُضاف لاحقاً. فالعملاء ذوو نطاقات SKU الواسعة اختاروا التشكيل الروبوتي والتحميل المؤازر بحيث تُعالَج المقاسات المستقبلية عبر الوصفات والقطع المتغيرة؛ وأولئك ذوو الرزم المستقرة عالية الحجم فضّلوا كفاءة الأتمتة الثابتة. ومطابقة التقنية لمزيج المنتجات هو قرار يُتخذ على أفضل وجه في مرحلة التخطيط، حيث يمكن لـ المُشكِّل الروبوتي ومحطات الإحكام والربط بالأحزمة في المجرى النزولي أن تتوازن جميعها معاً.
ملاحظة للزوار والشركاء المحتملين
تشجع SunAura Packaging Machines المشترين المحتملين وشركاء التوزيع على رؤية المعدات تحت التشغيل قبل الالتزام، إما أثناء قبول مصنعي مجدول لمشروع حي، أو بترتيب زيارة لمنشأة تشينغداو. فرؤية خط يُشغّل كراتين حقيقية هي الطريقة الأكثر مباشرة للحكم على جودة البناء والحراسات والتكامل، وتوفر فرصة لمناقشة المشروع وجهاً لوجه مع المهندسين الذين سيُحجّمونه. وتوفر صفحة حول والمصنع العنوان والخريطة وإرشادات ترتيب الزيارة، وتسرد صفحة الاتصال فريق المبيعات الدولي للجدولة. وللشركاء والمشترين الذين يخططون للمستقبل، تواصل الشركة نشر ملاحظات التطبيق وأدلة الاختيار وتحديثات المشاريع في قسم الرؤى، حيث يُغطى المنطق التقني وراء هذه الخطوط المتكاملة بعمق أكبر.
ما ينبغي أن يخرج به المشترون من هذه الشحنات
إلى جانب المعدات نفسها، تقدم هذه المشاريع نموذجاً عملياً لأي مُصنّع يقيّم أتمتة نهاية الخط. الدرس الأول هو أن جودة البيانات تحدد جودة المشروع: فالخطوط التي شُغّلت أسرع كانت تلك التي زوّد فيها العميل مواصفات كراتين كاملة، وعينات تمثيلية، ورشيف ذروة مقاس يمكن قياسه. والثاني هو أن الخط ينبغي أن يُوازَن كنظام قبل اختيار الماكينات الفردية، بحيث لا تُجوّع أي محطة بجار أبطأ. والثالث هو أن المرونة اختيار تصميمي — فالتهيئات الروبوتية والمؤازرة تلائم مزيج SKU المتغير، بينما تلائم الأتمتة الثابتة الرزم المستقرة عالية الحجم — وأن ذلك الاختيار يُتخذ على أفضل وجه في مرحلة التخطيط لا بأثر رجعي.
الدرس الرابع يتعلق بالشراكة. فالخط المتكامل هو أصل طويل العمر، والعلاقة مع مُصنّعه تمتد إلى ما هو أبعد بكثير من الشحن عبر قطع الغيار ودعم التشغيل والتوسع المستقبلي. ويُخدم المشترون جيداً عبر تقييم تلك القدرة مباشرة: برؤية الماكينات وهي تعمل، ومراجعة كيف تُوثَّق الانتقالات والتحكم، ومناقشة ترتيبات الخدمة لتركيب في الخارج. وترحب SunAura Packaging Machines بهذه المناقشات مبكراً، قبل تجميد المواصفة، لأنها تسمح للخط بأن يُحجَّم بشكل صحيح من المرة الأولى. والمعدات ذات الصلة — بما في ذلك ماكينة التشكيل الروبوتية وماكينة إحكام الكراتين وخط التعبئة والتخزين الآلي المتكامل والربط بدون مشغّل — يمكن مراجعتها في قسم المنتجات، وتُجاب الأسئلة التقنية عبر فريق المبيعات الدولي في صفحة الاتصال.
استثمار مستمر في قدرات نهاية الخط
تواصل الشركة بناء قدراتها في تسليم المفتاح إلى جانب ماكيناتها الفردية، مع عمل جارٍ في المزامنة المؤازرة، والمناولة الروبوتية، والتكامل المُختبر مصنعياً، ومع وثائق مُهيكلة للتشغيل والدعم في الخارج. وسيستلم العملاء ذوو المشاريع النشطة تحديثات البناء والشحن المعتادة من مهندس المبيعات لديهم، بينما يمكن للذين يخططون لخطوط مستقبلية متابعة ملاحظات التطبيق الجديدة وتقارير المشاريع فور نشرها. وتظل SunAura Packaging Machines مركزة على هدف عملي واحد عبر هذه الاستثمارات: أن يكون الرشيف المتفق عليه في تخطيط العميل هو الرشيف الذي يحققه خطه بثبات، مناوبة بعد مناوبة، بمجرد تثبيته. ويمكن للقراء مراجعة الإرشادات الهندسية الداعمة — بما في ذلك دليل اختيار ماكينة التشكيل والإحكام التفصيلي وما يتعلق به من مراجع التغليف بالانكماش والكرتونة — في مكتبة المعرفة التقنية.
في الختام
هذه الشحنات تذكير عملي بأن أتمتة نهاية الخط تنجح أكثر ما تنجح حين تُعامل كنظام متوازن موثق جيداً بدلاً من مجموعة ماكينات مُصنّفة فرادى. تواصل SunAura Packaging Machines ترحيبها بالاستفسارات من المُصنّعين وشركاء التوزيع الذين يخططون لمشاريع تعبئة كراتين وتخزين آلي باليتات متكاملة، وفريقها الهندسي متاح لمراجعة التخطيطات وعينات الكراتين وأهداف الرشيف قبل تجميد أي مواصفة. ويمكن للعملاء المحتملين الوصول إلى فريق المبيعات الدولي مباشرة، أو استكشاف مجموعة المعدات الكاملة، أو ترتيب رؤية المعدات تحت التشغيل أثناء زيارة مجدولة.
التطلع إلى الأمام
تواصل SunAura Packaging Machines توسيع قدراتها في نهاية الخط وخطوط التعبئة والتغليف بنظام تسليم المفتاح إلى جانب ماكيناتها الفردية، مع استثمار مستمر في الحركة المؤازرة، والمناولة الروبوتية، والتكامل المُختبر مصنعياً. ويمكن للعملاء ذوي المشاريع النشطة الاتصال بمهندس المبيعات لديهم للحصول على أحدث جدول زمني للبناء والشحن. وتنشر الشركة إرشادات التطبيق والتوريد بانتظام في قسم الرؤى.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
السيرة الكاملة ›