

كان مخبز متوسط الحجم متخصّص في جنوب شرق آسيا ينمو بسرعة في عام 2024؛ فكعكه ولفائفه السويسرية وأرغفته الحِرَفية تُباع عبر سلاسل المتاجر الكبرى والتجارة الإلكترونية، لكن غرفة التعبئة كانت عنق الزجاجة. كانت ستّ عاملات يعبّئن المنتج يدوياً في أكياس التغليف الانسيابي ويربطن الملصقات ويحمّلن كراتين الشحن باليد، فالإنتاج محكوم بسقف الطاقة البشرية، والغياب يوقف الخط، وتفاوت العبوات بلغ حدّاً هدّد فيه أحد كبار تجّار التجزئة بشطب العلامة من قوائمه. هذه دراسة حالة لكيف صمّمت SunAura Packaging Machines خط تعبئة متكاملاً بتسليم مفتاح للمخبز وبنته وشغّلته، وما تغيّر على أرضية المصنع في الأشهر الستة الأولى.
هذا نمط مشروع حقيقي لا قصة دعائية عامة، مكتوب لمدير الإنتاج الذي يوازن بين تجميع ماكينات من مورّدين متعدّدين وبين شراء قدرة التعبئة كمنظومة واحدة متكاملة ومضمونة. والأرقام أدناه تمثّل تركيباً نموذجياً لخط مخبوزات بتسليم مفتاح؛ وقد تختلف أرقامك باختلاف مزيج المنتجات، لكن المنطق الهندسي ينتقل كما هو.
وبعد ستة أشهر شغّل المخبز ماكينة تغليف ثانية أصغر على المنصة نفسها لخط مجمدات جديد، بالبنية نفسها للوصفات والمشغّلين المدربين أنفسهم. تلك هي الحصة الصامتة للبناء بتسليم مفتاح: المشروع الثاني أسرع وأقل تكلفة لأن المؤسسة تعرف سلفاً كيف تشغّل المعدات. وتوحيد المواصفات بين الخطوط ميزة قلّما تظهر في جدول السنة الأولى، لكنها تتراكم على مدى عقد.
نقطة البداية: غرفة تعبئة يدوية بلغت أقصى طاقتها
كان المخبز ينتج ثلاث عائلات من المنتجات: الكعك الطري واللفائف السويسرية (سريعة، دقيقة، وكثيراً ما تُعبّأ على صواني)، والخبز المحمّص والأرغفة الحِرَفية (أبطأ وأكبر ومتفاوتة)، والمعجنات (متوسطة السرعة، هشّة). قبل المشروع كانت التعبئة يدوية بالكامل تقريباً: عاملا يُغذّيان ماكينة تغليف انسيابي نصف أوتوماتيكية، واثنان يلصقان الملصقات باليد، واثنان يعبّئان كراتين الشحن يدوياً. وبلغ ذروة الإنتاج نحو 45 عبوة في الدقيقة، ولا يتحقق إلا باكتمال العاملات الست.
الأعراض مألوفة لكل مصنع تجاوز مرحلة التعبئة اليدوية: تفاوت جودة اللحام، وتمزّق الأغلفة على الكعك الدقيق، وانحراف موضع الملصقات، وساعتان من الإقلاع كل صباح حتى «تسخّن» المجموعة، ثم سقف صلب أمام النمو. كان المخبز قادراً على خبز المزيد لا على تعبئة المزيد؛ وتلك هي الإشارة الكلاسيكية إلى أن الاستثمار الصحيح خط متكامل بتسليم مفتاح، لا وردية يدوية إضافية.
ما الذي تضمّنه نطاق الحل بتسليم مفتاح
بدل أن تبيع SunAura Packaging Machines المخبز ماكينة تغليف واحدة وتنصرف، حدّدت نطاق غرفة التعبئة كلها كمنظومة واحدة: صُمّم الخط وصُنّع واجتاز اختبار الاستلام في المصنع كوحدة كاملة، ثم شُحن ورُكّب وشُغّل على يد فريق مشروع واحد. وشمل النطاق:
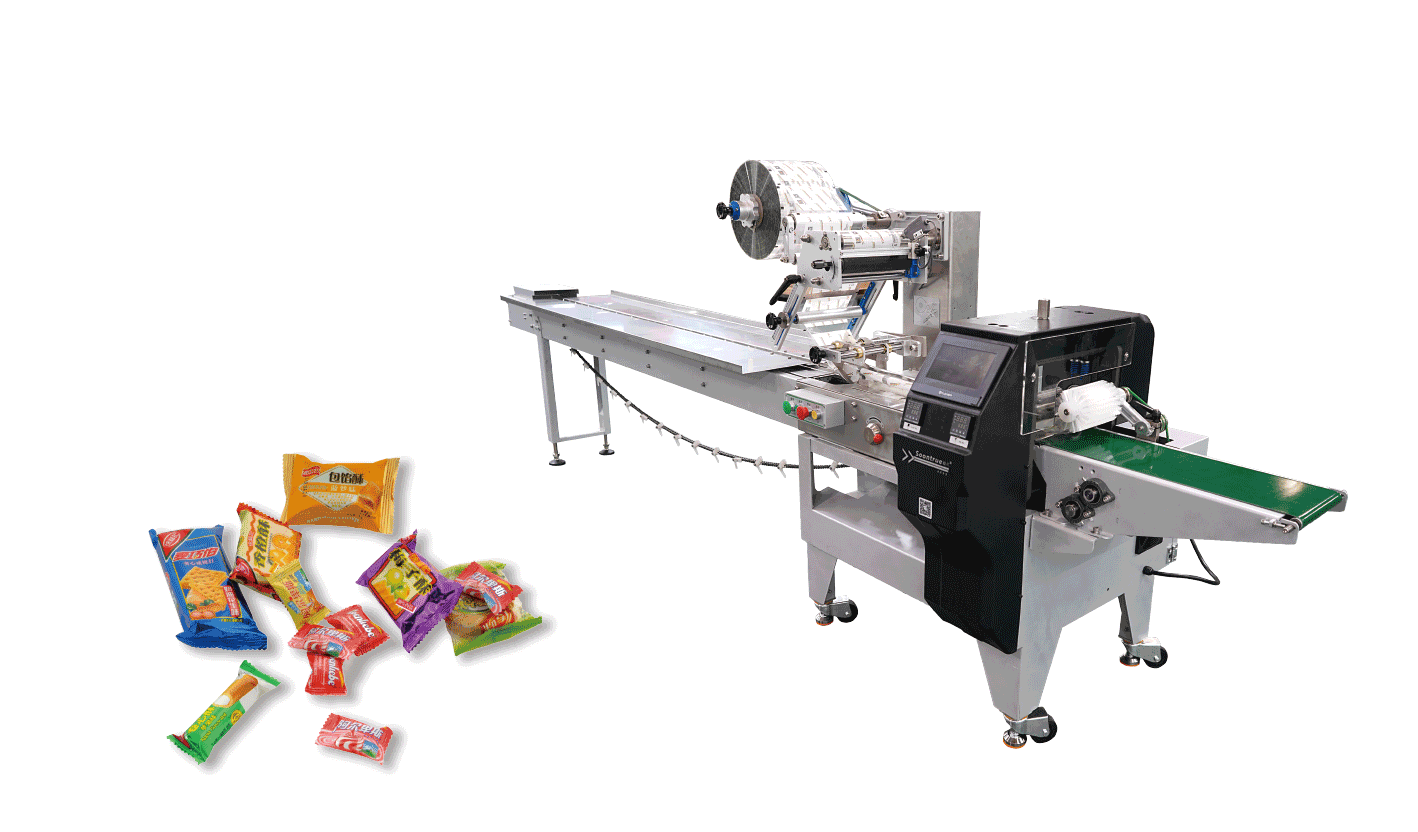
- ماكينة تغليف انسيابي أفقية بسيرفو مضبوطة على مقاس أسرع أنواع الكعك، بسير تغذية مخصّص للمنتج وماسك علوي رفيق للكعك الطري.
- تجميع آلي للمنتجات وناقل تخزيني مؤقّت، فلا يتوقّف الخبز في المرحلة السابقة حين تدخل المحطّة اللاحقة في دورتها.
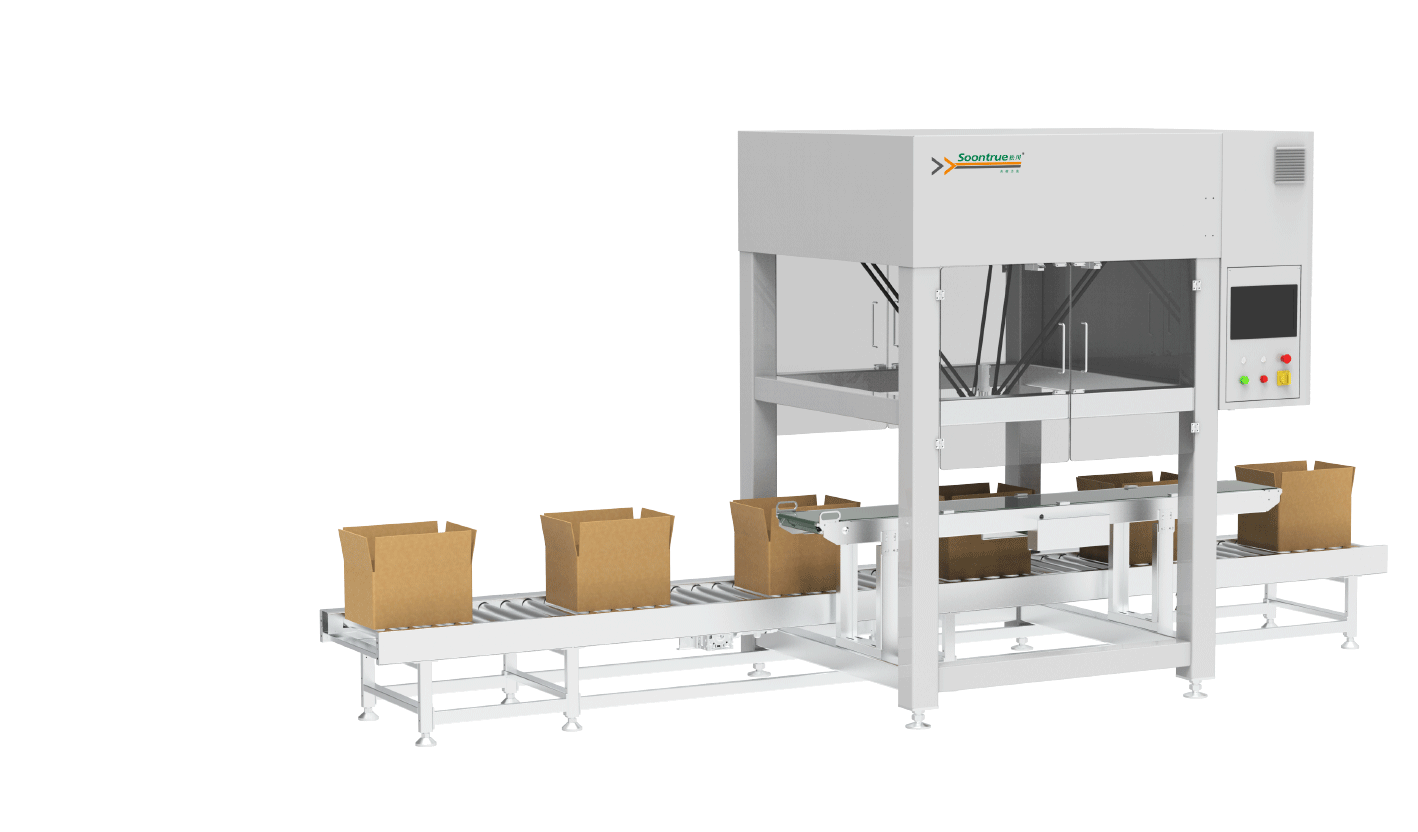
- وحدة تعبئة آلية في العلب أو الصناديق لتجميع العبوات في صواني الشحن.
- ماكينة لصق الكراتين ووحدة تحزيم أوتوماتيكية عند المخرج.
- روبوت تكديس تعاوني يبني الباليتات الجاهزة دون مشغّل مخصّص.
- نواقل وحواجز أمان وتكامل كهربائي، وواجهة HMI واحدة تستدعي الوصفات لعائلات المنتجات الثلاث كلها.
هذا هو الفارق بين شراء ماكينات وشراء خط؛ فكل ماكينة تُختار لتوازن الأخرى، وتُطابق السرعات، ويُحسب حجم التجميع، ويحمل مورّد واحد مسؤولية المنظومة كلها. وخطّنا خط تعبئة الكعك والخبز هو المنصة الجاهزة التي بُني عليها هذا المشروع، مع تخصيصها لصواني المخبز وكراتينه.
هندسة التفاصيل الخاصة بالمخبوزات
لتعبئة المخبوزات ثلاثة متطلّبات تغفل عنها الخطوط العامة. أولاً المنتج طري وغير منتظم: اللفيفة السويسرية تتشوّه إن قبضت عليها التغذية بقوة، لذا يستخدم الخط تغذية منخفضة الاحتكاك بدليل علوي بنابض يُثبت المنتج ولا يضغطه. ثانياً المنتج دافئ وزيتي مباشرة بعد الخبز، فيؤثّر في الفيلم واللحام؛ ولذلك يضمّ الخط قسم تبريد قبل ماكينة التغليف ليلتحم الفيلم على منتج مستقرّ. ثالثاً تتغيّر الأصناف كثيراً: المخبز يشغّل الكعك صباحاً والخبز ظهراً والمعجنات بعد الظهر، فكان استدعاء الوصفات وقطع التبديل السريع أمراً لا يقبل المساومة.
وكان الفيلم نفسه موضع سؤال؛ إذ أراد المخبز التحوّل إلى فيلم قابل للتحلّل لخطه الفاخر، فحُدّدت مواصفات ماكينة التغليف بتحكّم مغلق الحلقة في فكّ اللحام وسحب فيلم بسيرفو، وهو ما يتطلّبه الفيلم القابل للتحلّل الحيوي. وهذا القرار موثّق في دليل توافق ماكينات التعبئة مع الأفلام القابلة للتحلّل الحيوي؛ والمهم هنا أنه أُدرج في التصميم قبل الشراء لا أُضيف لاحقاً.
المخطّط والتركيب: لماذا كانا حاسمين
كانت غرفة التعبئة مساحة قائمة، فصار المخطّط هو القرار الفاصل بين النجاح والإخفاق. أعدّت SunAura Packaging Machines مخطّطاً عاماً ثلاثي الأبعاد كاملاً قبل قصّ الحديد، مع حجز فراغات الصيانة وحساب التخزين المؤقّت بين ماكينة التغليف وماكينة تعبئة الصناديق وتمديد مسارات المرافق. وهذا هو بالضبط الانضباط الذي نصفه في مقال أخطاء تخطيط خطوط التعبئة من أرضيات المصانع : الفراغات والتخزين المؤقّت وانسياب المواد المستقيم، كلها تُحسم على الورق لا تُتعلَّم على الأرضية.
استغرق التركيب أحد عشر يوماً: ثلاثة للأعمال الميكانيكية والمرافق، وأربعة لتشغيل تجريبي على غرار اختبار المصنع بمنتجات المخبز نفسها، وأربعة لتدريب المشغّلين ورفع الإنتاج تدريجياً. وباليوم الثاني عشر كان الخط يعمل وردية كاملة. أمّا المشروع المجزّأ المشترى من ثلاثة مورّدين مع متكامل أنظمة محلي فيستغرق عادةً ستة إلى عشرة أسابيع من الدمج في الموقع، لأن أحداً لا يملك مسؤولية الواجهات بين الأجزاء.
النتائج بعد ستة أشهر
| المؤشر | قبل (يدوي) | بعد (تسليم مفتاح) |
|---|---|---|
| ذروة الطاقة الإنتاجية | نحو 45 عبوة/دقيقة، محدودة بالعمالة | أكثر من 90 عبوة/دقيقة على أصناف الكعك |
| عمالة التعبئة | 6 مشغّلين في الوردية | مشغّلان في الوردية (مراقبة وتبديل مقاس) |
| نسبة اللحام المعيب والمرفوض | نحو 3.5% لحامات ممزّقة أو ضعيفة | أقل من 1.0% رفض |
| زمن إقلاع الخط | ~120 minutes | أقل من 20 دقيقة باستدعاء الوصفة |
| OEE (ماكينة التغليف) | ~55% | ~82% |
حسابات العمالة وحدها برّرت المشروع؛ فالانتقال من ستة مشغّلين إلى اثنين في الوردية، على ورديتين، أعاد توزيع ثمانية أشخاص على أعمال أعلى قيمة وأزال خطر الغياب الذي كان يوقف الإنتاج. ووفّر انخفاض الرفض الفيلم والمنتج، وأتاح ارتفاع OEE للمخبز أخيراً بيع الحجم الذي كان قادراً على خبزه. وجدّد تاجر التجزئة الذي هدّد بالشطب عقده، مستشهداً بانتظام جودة العبوات.
وبالنسبة للمراقب المالي، تُفهم الاقتصاديات الكاملة على أفضل وجه من خلال المنظور الذي نبسطه في تحليل التكلفة الإجمالية للملكية لخطوط التعبئة الأوتوماتيكية : سعر الشراء أصغر بنود التكلفة، ووفورات العمالة والهدر وOEE هي التي تحسم فترة الاسترداد.
كيف حُدّد نطاق المشروع وسعّر
كانت غريزة المخبز الأولى طلب ثلاثة عروض أسعار متنافسة على «ماكينة تغليف انسيابي»، وهذه وحدة شراء خاطئة. بدلاً من ذلك بدأت SunAura Packaging Machines من خطة الإنتاج: أي الأصناف، وبأي مزيج، وما الحجم المتوقّع على ثلاث سنوات، وما المساحة المتاحة. ومن ذلك استنبط الفريق الهندسي سرعة عنق الزجاجة المطلوبة وطول التخزين المؤقّت وعدد تبديلات المقاس يومياً ونموذج العمالة. فجاء السعر تابعاً للنطاق، لا العكس.
ويهمّ هذا لأن أرخص طريقة لشراء خط تعبئة هي شراء النطاق الخطأ بثمن بخس؛ فماكينة التغليف التي تضاهي إنتاج اليوم ولا تستوعب أصناف العام القادم اقتصاد زائف. اختار المخبز ماكينة تغليف بخمسة محرّكات سيرفو بهامش إضافي: تجاوزت سرعتها الاسمية أسرع الأصناف بنحو 25 بالمئة عن قصد، ليبقى هامش مريح بعد فقد السرعة الناتج عن تبديل الفيلم والرفض وتفاوت المنتج. كلّف هذا القرار أكثر قليلاً في البداية، لكنه منع الخط من التقادم يوم أضاف المخبز عائلة منتجات رابعة.
التحدّيات وكيف عولجت
لا يخلو تركيب بتسليم مفتاح من احتكاك، وقد حسمت ثلاثة تحدّيات هذا المشروع. أولاً تسبّب المنتج الدافئ الزيتي في التصاق تجارب الفيلم الأولى؛ فكان الحلّ إضافة قسم تبريد مضبوط قبل ماكينة التغليف وتحديد فيلم رقائقي مقاوم للزيوت. ثانياً لم تكن الأرضية القائمة مستوية بما يكفي لمحاذاة النواقل بدقة، فصنع فريق التركيب أقدام ماكينة قابلة للضبط وأعاد تسوية مقطعين قصيرين بدل الصراع مع البلاطة. ثالثاً لم يسبق لفريق صيانة المخبز تشغيل معدات سيرفو، فجُدول التدريب على ثلاثة أيام لا يوم واحد: الميكانيكيون على العتاد والوصفات، والمشغّلون على تبديل المقاس، والمشرفون على واجهة HMI وتفسير الإنذارات.
هذه بالضبط التفاصيل التي يستوعبها مورّد الحل المتكامل ويرثها المشتري الجزئي؛ فبائع ماكينة التغليف الذي يشحن لك ماكينة إلى رصيفك لن يعيد تصميم قسم التبريد ولا سيُدرّب فريق صيانتك، بل يسلّمك دليلاً ويرسل فاتورة. وحجّة المورّد الواحد المسؤول هي الفارق بين مشروع وعلاقة دعم. انظر أيضاً مقارنتنا لـ التجميع الذاتي مقابل الخطوط المتكاملة بتسليم مفتاح لبيان كيف يُوزَّع الخطر في كل نموذج.
نموذج الاسترداد
وضع أرقام على تركيب تمثيلي يجلّي القرار: ثمانية مشغّلين أُعيد توزيعهم على ورديتين، بتكلفة محمّلة بالكامل نحو $12 للساعة، يوفّرون قرابة $374,000 سنوياً من العمالة التي يمكن تجنّبها. وانخفاض الرفض من 3.5 بالمئة إلى أقل من 1 بالمئة على خط ينقل 3,000 عبوة في الساعة بقيمة $0.40 للعبوة يوفّر $75,000 إلى $90,000 إضافية سنوياً من هدر الفيلم والمنتج. وإذا أضفنا مكسب الحجم الناتج عن OEE — إذ باع المخبز أخيراً الكعك الذي كان يخبزه فعلاً — تراوح إجمالي المنفعة السنوية عادةً بين $450,000 و$600,000.
أمام استثمار في خط بتسليم مفتاح يقع في أدنى نطاق المئات الآلاف، يستقرّ الاسترداد بارتياح داخل 12 إلى 18 شهراً، ويحمل الخط عمر خدمة من 10 إلى 15 عاماً. وسبب إحجام كثير من المخابز ليس الحسابات، بل الخوف من مشروع رأسمالي معقّد؛ ومورّد الحل المتكامل يبدّد معظم هذا الخوف بتحمّله مخاطر الدمج بنفسه.
وتحسّنت الجودة أيضاً بسبل لا تحصيها جداول البيانات بالكامل؛ فبفضل انتظام اللحام ولصق الملصقات بتحقّق بصري، توقّفت شكاوى تجّار التجزئة للمخبز بشأن الملصقات المائلة واللحامات الضعيفة. وتلك ميزة حماية للعلامة: فشطب متكرّر واحد كان كفيلاً بمحو وفورات السنة الأولى كلها، والعبوات المنتظمة أزالت هذا الخطر تماماً.
ما تعلّمه المخبز
خرج المشروع بثلاثة دروس تنسحب على أي مصنع أغذية يؤتمت التعبئة. أولاً: صمّم الخط على أسرع صنف وخطة منتجات ثلاث سنوات، لا على متوسّط اليوم؛ فأسرع خط كعك في المخبز هو من حدّد سرعة ماكينة التغليف، ولو صُمّمت على المتوسّط لبقي عنق الزجاجة مكانه. ثانياً: احسب حساب تبديل المقاس لا سرعة التشغيل وحدها؛ فاستدعاء الوصفات وقطع التبديل السريع خفضا إقلاع ساعتين إلى عشرين دقيقة، والوقت الموفَّر طغى على فارق السرعة المعلنة. ثالثاً: اشترِ الدمج لا الحديد وحده؛ فالقيمة لم تكن في ماكينة التغليف منفردة، بل في موازنتها مع ماكينة تعبئة الصناديق والتخزين المؤقّت والروبوت على يد فريق واحد يملك النتيجة.
كيف أنجزت SunAura Packaging Machines المشروع
أدارت SunAura Packaging Machines المشروع من أوله إلى آخره: تقييم الاحتياجات، وتصميم المخطّط العام، والتصنيع، واختبار الاستلام في المصنع على منتجات المخبز نفسها، والشحن، والتركيب، والتشغيل التجريبي، وتدريب المشغّلين. وماكينة التغليف الانسيابي بخمسة محرّكات سيرفو التي في قلب الخط، وتجميع مرحلة التغليف النهائي، وروبوت التكديس التعاوني، كلها حُدّدت كمنظومة واحدة متوازنة. ويمرّ الدعم المستمر عبر برنامجنا خدمات ما بعد البيع ، مع قطع الغيار و الصيانة الوقائية المجدولة لحماية OEE الذي حقّقه المشروع.
إذا كان مخبزك يصطدم بسقف التعبئة اليدوية ذاته، فالخطوة التالية عرض خط محدّد النطاق لا عرض سعر لماكينة واحدة. اطّلع أكثر على صفحة دراسات الحالة ، أو استكشف منصة خط تعبئة المعجنات ، أو تواصل مع فريق SunAura Packaging Machines بمجموعة منتجاتك ومساحتك، لنصمّم لك خطاً بتسليم مفتاح مضبوطاً على نموّك.
الخاتمة
دراسة حالة هذا المخبز قالب لا حكاية عابرة؛ فالنمط يتكرّر في مصانع الأغذية: التعبئة اليدوية تكبح النمو، والخط المتوازن بتسليم مفتاح يكسر هذا السقف، ويأتي الاسترداد من العمالة والهدر وOEE أكثر بكثير مما يأتي من السرعة المعلنة. وبهندسة الغرفة كلها كمنظومة واحدة، والتصميم على أسرع صنف، وإدراج تبديل المقاس والجاهزية للأفلام القابلة للتحلّل الحيوي، سلّمت SunAura Packaging Machines المخبز خطاً قادراً على النمو معه. تلك هي ثمرة الحل المتكامل حين يُنجز على الوجه الصحيح: مورّد واحد، ومسؤولية واحدة، ونتيجة واحدة.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
السيرة الكاملة ›