

تواجه كثير من مصانع الأغذية والمخابز والحلويات ومستحضرات التجميل وورش التعبئة بالتعاقد، صغيرةً كانت أم متوسطة، سؤالًا لا يتعلق بشراء ماكينات التغليف من عدمه، بل بأفضل وجه لإنفاق الميزانية الرأسمالية: خط متكامل بتسليم مفتاح يعمل أوتوماتيكيًا بالكامل، أم مجموعة ماكينات تُغذّى يدويًا، أم مزيج متوازن بعناية من حلول التغليف نصف الآلية. ويظهر أثر القرار الخاطئ بعد ثمانية عشر شهرًا في إحدى صورتين: خط آلي لا يُستغل إلا جزئيًا ولم يبلغ سرعته المقررة يومًا، أو اختناق في الأيدي العاملة جمّد الطاقة مع نمو الطلب. يرافق هذا الدليل مديري المشتريات ومهندسي المصنع ومشرفي الإنتاج خطوةً بخطوة عبر منهجية القرار التي تتبعها SunAura Packaging Machines عند تسعير المعدات نصف الآلية لمصانع تُنتج ما بين 500 و8,000 عبوة تامة في الساعة.
ماذا يعني «نصف آلي» فعليًا على أرض المصنع
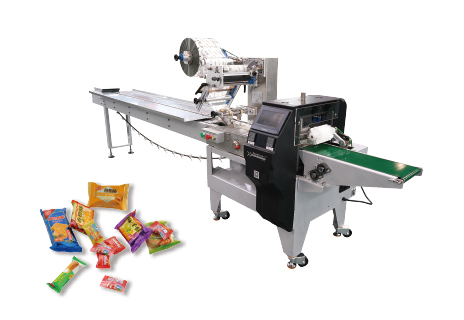
في الكتيّبات التسويقية يُستخدم وصف «نصف آلي» بمرونة كبيرة. أمّا عمليًا فيعني ماكينة تؤتمت الحركة القيّمة المتكررة — تغذية الفيلم واللحام والقطع وتشكيل الكراتين ولصق الشريط والتحزيم — بينما يتولّى المشغّل الجزء المتغيّر: تحميل المنتج وترتيبه وتبديل المقاس والفحص. فماكينة التغليف الانسيابي الأفقية تكون نصف آلية حين يضع المشغّل المنتج يدويًا على سير التغذية، فتُشكّل الماكينة العبوة وتلحمها وتقطعها تلقائيًا. وماكينة لصق الكراتين نصف آلية حين يطوي المشغّل الألسنة، فتطوي الماكينة الألسنة العلوية وتضع الشريط اللاصق. ومحطة التحزيم نصف آلية حين يثبّت المشغّل الحزمة، فتشدّ الماكينة الشريط وتلحمه وتقطعه.
هذا التقسيم للعمل هو جوهر الجدوى الاقتصادية لهذه الفئة: الماكينة تؤدي الأعمال الدقيقة المرهقة المتكررة، والإنسان يؤدي ما يحتاج إلى تقدير وحكم. وما دامت الخطوة اليدوية ليست عنق الزجاجة، فإن المسار نصف الآلي يحقق معظم مزايا الأتمتة في الجودة والانتظام وتقليل الهدر، بتكلفة رأسمالية أقل بكثير ومساحة أصغر. فإذا تحوّلت الخطوة اليدوية إلى عنق زجاجة — كما حين يعجز مشغّل واحد عن تغذية ماكينة قادرة على 120 قطعة في الدقيقة — تكون قد استثمرت أقل من اللازم، ولا بد من سدّ الفجوة إمّا بوحدة ترتيب وتغذية أو بالارتقاء إلى تغذية أوتوماتيكية.
متى يتفوّق نصف الآلي على الأوتوماتيكي الكامل
تُثبت الخطوط الأوتوماتيكية الكاملة جدواها حين تجتمع ثلاثة شروط معًا: منتج واحد أو تبديل مقاس نادر جدًا، وحجم إنتاج مرتفع ومستقر ويمكن التنبؤ به، وهندسة منتج يستطيع المغذّي الميكانيكي تقديمه بانتظام. وهذه الشروط نفسها تجعل الحل نصف الآلي خيارًا خاطئًا عند الإنتاج العالي جدًا. والعكس صحيح أيضًا: يصبح الخط الأوتوماتيكي الكامل استثمارًا رديئًا إذا تخلّف أي شرط من هذه الشروط.
يكون التغليف نصف الآلي غالبًا الإجابة الصحيحة لمصنع صغير أو متوسط تتوافر فيه واحدة أو أكثر من هذه السمات:
- أصناف كثيرة وتبديل مقاس متكرر. مخبز حرفي ينتج عشرة أنواع من الخبز، أو متعهد تعبئة ينفّذ دفعات ترويجية قصيرة، أو مختبر مستحضرات تجميل يطلق درجة لون جديدة كل شهر، يدفع كل منهم ثمن مغذّيات أوتوماتيكية لا يستخدمها سوى أيام معدودة كل ربع سنة. أمّا ماكينات التغليف الانسيابي المُغذّاة يدويًا وماكينات تعبئة العلب الكرتونية نصف الآلية فتبدّل المقاس في دقائق لا في ساعات.
- إنتاج يتراوح بين 1,000 و8,000 عبوة في الساعة تقريبًا. دون هذه الشريحة قد يكون حتى الخط نصف الآلي أعلى من الحاجة، ويكفي التغليف اليدوي البسيط. وفوقها تبدأ كلفة التحميل اليدوي في التهام الوفر الرأسمالي، ويتحوّل سقف الإنتاج إلى قيد على المبيعات.
- طلب غير مؤكد أو موسمي. إذا كنت تتوسّع في قناة جديدة ولا تستطيع بعد الالتزام بتوقّعات للحجم، فإن الماكينة نصف الآلية تمنحك خيار التوسّع لاحقًا بمغذٍّ أوتوماتيكي بدل أن تُجبر على رهان واحد لا رجعة فيه.
- مساحة أرضية محدودة وارتفاع سقف منخفض. كثيرًا ما يحتاج الخط الأوتوماتيكي المتكامل، بما فيه من تخزين مؤقت وروبوتات ونواقل، إلى 20 أو 40 مترًا من المساحة الخطية. أمّا ماكينة تغليف انسيابي نصف آلية مع ماكينة لصق كراتين فتكفيهما خلية طاولة واحدة.
- عمالة مرنة أقل كلفة من الأتمتة. في المناطق التي تتوافر فيها عمالة تعبئة ماهرة بأجر ساعي متوقّع، تميل نقطة التعادل نحو التحميل اليدوي، بشرط أن يبقى مستوى الجودة والسرعة مقبولًا.
إطار القرار: أربعة أرقام تحسم الجدل
بدلًا من الجدال بالحدس، اختزل الاختيار في أربعة أرقام تشغيلية ثم احسبها.
1. صافي العبوات المطلوبة في الساعة. ابدأ من توقّعات المبيعات وجدول الإنتاج، ثم اقسم على ساعات العمل الفعلية بعد خصم تبديل المقاسات والاستراحات والتوقفات المجدولة. ولا تُقارن هدفك بسرعة «حتى» الواردة في كتالوج الماكينة. فالمعدّل الواقعي للمرة الأولى في ماكينة تغليف انسيابي مُغذّاة يدويًا يتراوح بين 55% و75% من ذروة الكتالوج بعد احتساب إيقاع التحميل والأخطاء ووصلات الفيلم. وهذا هو الانضباط ذاته الذي نشرحه في مقالنا المصاحب عن حساب الطاقة الإنتاجية الفعلية لمعدات التغليف الأوتوماتيكية بدلًا من سرعة الكتالوج الاسمية.
2. تكرار تبديل المقاس. احسب عدد مرات تبديل مقاس المنتج أو الفيلم أو الكرتون. فكل تبديل في خط نصف آلي يكلّف خمس عشرة إلى أربعين دقيقة، وفي خط سيرفو أوتوماتيكي كامل قد يكلّف ساعة إلى ثلاث ساعات ما لم تُخزَّن الوصفات وتُؤتمت. وإذا بدّلت المقاس أكثر من مرتين يوميًا، فإن الوفر في العمالة الذي تحققه الأتمتة يتبدّد إلى حد كبير في زمن التبديل الضائع.
3. كلفة العمالة في ساعة التشغيل. اجمع الأجر والملحقات والإشراف، ثم اضرب في عدد المشغّلين الذين تتطلبهم كل تهيئة. فماكينة التغليف المُغذّاة يدويًا تحتاج عادةً إلى عامل تحميل وعامل استلام عند المخرج. والمغذّي الأوتوماتيكي يُلغي عامل التحميل لكنه يضيف استهلاك رأس المال والصيانة وتقنيًا أعلى مهارة. قارن تدفّقي الكلفة التشغيلية على مدى خمس سنوات.
4. كلفة الملكية على خمس سنوات، لا السعر المعلن. أدرج الطاقة وهدر الفيلم عند بدء التشغيل وقطع الغيار والمواد المستهلكة وعمالة الصيانة والتدريب. ولهذا ننصح المشترين بقراءة دليلنا عن كلفة الملكية الإجمالية لخطوط التغليف الأوتوماتيكية قبل إقرار الميزانية؛ فالفارق في السعر المعلن بين اليدوي ونصف الآلي والأوتوماتيكي يتقلّص، بل قد ينعكس، على مدى خمس سنوات حين تُحسب تكاليف الهدر والتوقف بأمانة.
تشكيلة نموذجية من المعدات نصف الآلية لمصنع متوسط الحجم
كثيرًا ما تورّد SunAura Packaging Machines ثلاث وحدات أساسية تتكامل في مرحلة تغليف نهائي نصف آلية كاملة دون التزام بالأتمتة الشاملة.
ماكينة تغليف انسيابي أفقية مُغذّاة يدويًا. ومن طرازاتها ماكينة التغليف الانسيابي SZ-280 المصمّمة للمنتجات متوسطة العرض والدفعات القصيرة. يضع المشغّل القطع على سير التغذية، ويُضبط أنبوب التشكيل على عرض الفيلم، وتُوافق سرعة الماكينة مع إيقاع التحميل. وتحظى هذه الماكينات بقبول واسع لدى المخابز ومصانع الحلويات لأنها تتعامل مع العبوات الوسائدية، وتبدّل المقاس سريعًا، وتبقي مجالًا لإضافة مغذّي ترتيب أوتوماتيكي لاحقًا مع نمو الحجم.
ماكينة لصق الكراتين نصف الآلية. بعد تعبئة الأكياس لا بد من وضعها في صناديق الشحن. وتتيح ماكينة لصق الكراتين نصف الآلية FA-500 للمشغّل طيّ الألسنة السفلية والعلوية ثم تُمرّر الصندوق عبر رؤوس الشريط اللاصق ذاتي الالتصاق. فتُلغي أكثر المهام اليدوية إزعاجًا وتفاوتًا — لصق الصناديق يدويًا بشدّ غير منتظم — مع بقاء الماكينة نفسها رخيصة وسهلة النقل بين الخطوط.
تحزيم نصف آلي أو أوتوماتيكي. بالنسبة للأحمال المكدّسة على الباليتات، تشدّ ماكينة التحزيم نصف الآلية شريط البوليستر أو البولي بروبلين وتلحمه بانتظام، وهذا أهم بكثير مما يُدركه معظم المشترين: فالأشرطة المشدودة يدويًا تفقد عادةً 30 إلى 50% من شدّها المحتفظ به، فتتحرك الباليتة أثناء النقل. وينبغي لمن يقارن هذه الخطوة أن يراجع أيضًا تحليلنا عن كلفة ماكينة تغليف الباليتات مقابل التغليف اليدوي الإجمالية، لأن التغليف بالفيلم المطاطي والتحزيم يعالجان جانبين مختلفين من تثبيت الحمولة.
تعمل هذه الوحدات الثلاث مع نواقل دوّارة أو سيرية عادية، فيمكن إعادة ترتيب التخطيط مع نمو المصنع. والخطوة التالية — مغذٍّ أوتوماتيكي على الماكينة، وماكينة تشكيل كراتين أوتوماتيكية، وروبوت تكديس تعاوني — تُضاف وحدةً بوحدة بدل فرض استثمار رأسمالي ضخم دفعة واحدة.
المساحة والمرافق والتخطيط: نصف المواصفة الذي يُهمَل
قلّما يحظى المصنع الصغير بترف تخطيط من الصفر. قبل الطلب، قِس عرض الباية وأبعاد الأبواب وحمولة الأرضية والتغذية الكهربائية وخدمة الهواء المضغوط. تحتاج ماكينات التغليف الانسيابي نصف الآلية عادةً إلى تغذية أحادية أو ثلاثية الطور بجهد 220/380 فولت، ووصلة هواء مضغوط متواضعة عند 6 إلى 8 بار لتشغيل مشغّلات اللحام والقطع. أمّا ماكينات لصق الكراتين والتحزيم فتحتاج أقل من ذلك. وما يفاجئ المشترين هو مساحة التخزين المؤقت: تحتاج موضعًا للعبوات التامة قبل التعبئة في الكراتين، وآخر لتجميع الصناديق قبل التكديس. فمن دون مخزن مؤقت صغير، يُجبر مشغّلو المحطات المتجاورة على العمل بإيقاع أبطأ محطة.
أخطاء التخطيط هي السبب الأكثر شيوعًا لشكاوى «الماكينة لا تلاحق الإنتاج» التي هي في حقيقتها مشكلات في تدفّق المواد. نعرض ذلك بالتفصيل في مذكّرتنا الفنية عن أخطاء تخطيط خطوط التغليف التي تُعطّل المصانع؛ وخلاصتها أن ترسم مسار التدفق على الأرض بشريط لاصق قبل توقيع أمر الشراء، وأن تترك 800 مم على الأقل خلوصًا من كل جانب للبكرات والتنظيف والصيانة.
الكلفة المتوقعة ومدة الاسترداد للمعدات نصف الآلية
الميزانية الواقعية لماكينة تغليف انسيابي أفقية مُغذّاة يدويًا بالتهيئة القياسية، وتشمل مجموعة تشكيل واحدة وواجهة طباعة أساسية، هي جزء يسير من ثمن ماكينة سيرفو أوتوماتيكية كاملة مكافئة. وتضيف ماكينة لصق كراتين نصف آلية وماكينة تحزيم طاولة مبالغ متواضعة أخرى. وليس الجاذب في السعر المطلق، بل في نسبة فائدة الأتمتة إلى الإنفاق الرأسمالي، وفي أن كل مكوّن تقريبًا يمكن الإبقاء عليه عند الترقية لاحقًا.
يتحدّد الاسترداد عادةً بثلاثة وفورات. أولًا: تقليل هدر الفيلم ومواد التغليف؛ فدورة لحام وقطع آلية متكررة تتفوّق بانتظام على التغليف اليدوي في الإفراط بالفيلم، بوفر مادّة يبلغ غالبًا 5 إلى 12%. وثانيًا: تقليل إعادة العمل والمرتجعات الناتجة عن لحام غير منتظم. وثالثًا: نقل وقت المشغّل من الحركة المرهقة المتكررة إلى الفحص والترتيب. وحين تُحوَّل هذه إلى أرقام، يسترد الخط نصف الآلي كلفته عادةً في اثني عشر إلى أربعة وعشرين شهرًا لمصنع يعمل بنوبتين. وتُجسّد عائلة ماكينات التغليف الانسيابي SW60X/SW80X مسار الترقية: فالمشترون الذين يبدأون بتهيئة مُغذّاة يدويًا يمكنهم لاحقًا الانتقال إلى طراز سيرفو بمغذٍّ أوتوماتيكي دون التخلّي عن أنبوب التشكيل وبنية اللحام.
طلب العرض: ما الذي يسأله المشتري الجاد
الاستفسار المبهم («بكم ماكينة التغليف؟») يأتي بعرض مبهم ومبالغ فيه، والاستفسار الدقيق يأتي بسعر يُعتمد عليه. قبل التوجّه إلى مورّد، أكمل القائمة التي ننشرها في قائمة التحقق لطلبات عروض توريد ماكينات التغليف الأوتوماتيكية. وكحد أدنى ينبغي تقديم: أبعاد المنتج ووزنه، ونمط العبوة ومواصفة الفيلم، والعبوات المطلوبة في الساعة مع هامش للتوسّع، وعدد الأصناف وتكرار تبديل المقاس، والمساحة والمرافق المتاحة، والأسواق المستهدفة (فهي ما يحدّد متطلبات CE وملامسة الأغذية والوثائق)، وقدرة الصيانة لديك في الموقع.
وعند المقارنة بين عرضين على قدم المساواة، وجّه إلى كل مورّد الأسئلة الخمسة نفسها: ما السرعة المُثبتة مع منتجك بإيقاع تحميل واقعي؛ وما الذي يدخل في زمن تبديل المقاس؛ وما مدة توريد قطع الغيار للأجزاء المعرّضة للتآكل مثل أفكاك اللحام والسيور ورؤوس الشريط اللاصق؛ وما التدريب ودعم التشخيص عن بُعد المشمولان؛ وماذا يحدث حين ترغب لاحقًا في إضافة مغذٍّ أوتوماتيكي. واستعداد المورّد للإجابة عن هذه الأسئلة كتابةً هو في ذاته مؤشر على أهليته.
كيف تتعامل SunAura Packaging Machines مع مشاريع التغليف نصف الآلي
تورّد SunAura Packaging Machines ماكينات التغليف الانسيابي وتعبئة العلب الكرتونية ولصق الكراتين والتحزيم ومعدات تكديس الباليتات في نهاية الخط إلى مصانع صغيرة ومتوسطة في كل قارة. ونهجنا الافتراضي مع المشتري لأول مرة هو تحديد أصغر تهيئة نصف آلية تُزيل عنق الزجاجة الحالي، مع تجهيز واجهات التغذية والتحكم والنواقل التي تسمح بإضافة الأتمتة لاحقًا. فنحن نُفضّل أن نبيعك ماكينة تنمو معك على ثلاث سنوات على أن نبيعك خطًا لا تُحسن استغلاله لسنة واحدة.
يتضمّن كل عرض رسومات المنتج والمخطط الكهربائي وقائمة قطع الغيار الموصى بها ومستهدفًا واقعيًا لمردود المرة الأولى مستندًا إلى تركيبات مشابهة. ولأن المعدات لا تعلو على مستوى الدعم الذي يقف خلفها، نوفّر أيضًا وصولًا موثقًا للتشخيص عن بُعد ومواد تدريبية وبرنامجًا منظّمًا لقطع الغيار؛ ويمكنك قراءة المزيد في صفحة خدمة ما بعد البيع. وإذا رغبت في أن نُعدّ تخطيطًا نصف آليًا يناسب منتجاتك وأحجامك، فتواصل مع فريق SunAura Packaging Machines الهندسي مُرفقًا بأبعاد منتجك وإنتاجك الساعي الحالي وعدد الأصناف، لنردّ عليك بتهيئة تتضمّن مسار ترقية على مراحل.
الخلاصة
التغليف نصف الآلي للمصنع الصغير أو المتوسط ليس حلًا وسطًا ولا تراجعًا عن «الأتمتة الحقيقية»، بل قرار اقتصادي مقصود يطابق الماكينة مع تقلّب المنتج والحجم وجدول تبديل المقاسات. نمذج الأرقام الأربعة — صافي العبوات المطلوبة في الساعة، وتكرار تبديل المقاس، وكلفة العمالة في الساعة، وكلفة الملكية على خمس سنوات — فتتضح المواصفة الصحيحة غالبًا من نفسها. اشترِ الأتمتة التي يبرّرها حجم اليوم، وأبقِ مسار الترقية مفتوحًا، تتجنّب الخطأين الكلاسيكيين: شراء خط أوتوماتيكي لا تستطيع تغذيته، أو الاعتماد على عمالة يدوية لا تحتمل كلفتها.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
السيرة الكاملة ›