

Если вы когда-нибудь стояли на упаковочной зоне дистрибьютора общепита, в больничной прачечной или у мясника кейтеринга, вы их видели: коробки тонких полиэтиленовых перчаток, которые вскрывают и пополняют каждый день. Одноразовые перчатки — тот расходник, чей спрос легко недооценить, пока не посчитаешь цифры — каждый ресторан, отель, клиника, салон, пекарня и пищевой завод работают ими, и на многих рынках их ввозят контейнерами, а не делают локально. Для переработчика с доступом к плёнке PE и устойчивой региональной клиентской базой машина для перчаток — один из самых простых производственных бизнесов для входа: одна машина, один оператор, расходник, который продаётся коробами, и продукт, который не портится и не выходит из моды. SunAura Packaging Machines поставляет полный ряд машин для одноразовых перчаток, от моделей начального уровня с одним слоем до сверхскоростных линий, достигающих 500 перчаток в минуту, и это руководство объясняет, как выбирать между ними.
Решение выглядит простым по каталогу — каждая машина запаивает и вырубает плёнку в перчатки — но различия в выработке, конфигурации слоёв, совместимости материалов и управлении существенны, а покупка только по цене обычно даёт машину, которая не тянет процитированную скорость на реальной плёнке. Мы разберём, как машина для перчаток реально работает, что означает один слой и два слоя для выработки, как честно читать спецификацию скорости и какие материалы и форматы перчаток тянет каждая модель. Затем мы пройдёмся по модельному ряду, инструменту и переналадке, инженерным сетям и персоналу, экономике бизнеса, закончив чек-листом выбора и FAQ. Если вы планируете производство перчаток, разделы ниже следуют той же логике, которую наши инженеры-прикладники используют при подборе линии заказчику.
Как работает машина для одноразовых перчаток
Процесс, по сути, — операция термозапайки и вырубки, выполняемая на движущемся полотне плёнки. Рулоны — плёнка HDPE, LDPE, CPE или TPE, обычно толщиной 0,008–0,02 мм — разматываются и подаются через машину, складываются и направляются в позицию, проходя через запайочную станцию с фигурным ножом в форме ладони. Нож прикладывает тепло и давление, чтобы сварить контур перчатки, после чего перчатка вырезается или отделяется от полотна, подсчитывается и укладывается на выходе, а отходный скелет плёнки наматывается или отводится в сторону. Готовые перчатки затем пакуются в заданном количестве — например, 100 шт. в коробку — и упаковываются на продажу. Вся последовательность идёт автоматически после заправки плёнки и установки рецепта, поэтому современной машине нужен только один оператор, наблюдающий за линией, пополняющий рулоны и упаковывающий выработку.
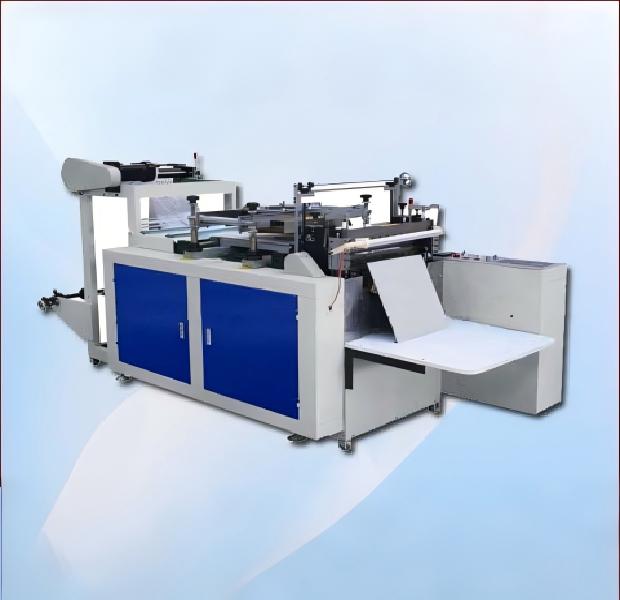
Компонент, определяющий перчатку, — запайочный нож, фигурный металлический инструмент по контуру ладони; баннерное изображение ниже показывает готовую перчатку рядом с одним из таких ножей и машинами на заводском полу. Ножи изготавливаются под заданный размер перчатки и стиль манжеты, а специальные формы — другие пропорции пальцев, рельефные узоры, особые размеры — производятся как инструмент под заказ. Это коммерчески важно: рынок перчаток включает стандартные перчатки общепита, перчатки с удлинённой манжетой для переработки и уборки, и более толстые CPE/TPE-перчатки для более тяжёлой работы, и переработчик может выпускать несколько форматов, меняя нож и настройки, а не покупая отдельную машину под каждый продукт.

Выработка одно- и двухслойная
Самый важный выбор конфигурации — работает ли машина на однослойной или двухслойной плёнке. Однослойная машина обрабатывает одно полотно и производит одну перчатку за запайочный цикл. Двухслойная машина подаёт два полотна вместе — или сложенное полотно — и запаивает и вырубает сразу две перчатки, удваивая число готовых перчаток при практически том же машинном цикле. Поскольку перчатка — тонкий симметричный продукт, два слоя чисто разделяются после вырубки, и оператор просто укладывает удвоенную выработку. Для высокообъёмных переработчиков двухслойное производство — стандартный выбор: оно примерно вдвое сокращает труд и машинное время на перчатку, и это причина, по которой самые быстрые машины в ряду специфицированы как двух- или многослойные линии.
Двухслойность не всегда правильный ответ. Переработчики начального уровня и меньшие, или те, кто ведёт много коротких заказов на разных материалах, иногда предпочитают однослойную машину за более простую заправку, меньшую стоимость и более лёгкую работу с более толстыми или жёсткими плёнками. Перчатки с длинной манжетой и специальные перчатки также могут выпускаться в один слой в зависимости от формата. Выбор должен следовать продуктовому миксу и размерам заказов: переработчик, поставляющий нескольких крупных заказчиков стандартными перчатками, хочет двухслойную мощность, а строящий смешанный региональный бизнес может начать с однослойной и добавить более быструю машину по мере роста объёмов.
Как честно читать спецификацию скорости
Машины для перчаток нормируются в штуках в минуту, и цифры охватывают весь диапазон рынка — от примерно 100 шт/мин на моделях начального и однослойных до 400–500 шт/мин на сверхскоростных двухслойных линиях. Как и с любой процитированной скоростью, каталожная цифра — максимум в контролируемых условиях, а реальная выработка зависит от материала, размера перчатки, оператора и того, насколько стабильно идёт линия. Тонкий, послушный LDPE стандартного размера идёт ближе всего к номиналу; более толстые CPE и TPE, длинные манжеты и частые смены размера снижают среднее. Честный способ планировать мощность — взять номинальный диапазон, принять нижнюю границу для трудных материалов и учесть смену рулонов, разрывы и время упаковки, затем сравнить результат с дневным объёмом, который нужен бизнесу.
Стоит также быть точным в том, что счётчик штук включает на двухслойных машинах — процитированные штуки в минуту это готовые перчатки, с подсчётом обоих слоёв, поэтому цифры двухслойной линии выглядят примерно вдвое больше однослойной машины при сопоставимой скорости цикла. SunAura Packaging Machines подтверждает ожидаемую выработку под конкретную плёнку и размер перчатки заказчика, а не процитирует одну заглавную цифру, а серьёзные машины могут быть продемонстрированы или приняты с завода на собственном материале переработчика — той же предотгрузочной верификацией, что используется для концевого оборудования компании.

Материалы: HDPE, LDPE, CPE, TPE и биоразлагаемые плёнки
Характеристики перчатки следуют за плёнкой, и материал специфицируется предполагаемым применением перчатки, а не только ценой. HDPE и LDPE — стандартные полиэтиленовые плёнки: они дешёвы, легко запаиваются и делают лёгкие перчатки, используемые в общепите и быту. CPE — литой полиэтилен — мягче, прочнее и меньше склонен к разрывам, подходя перчаткам с более тяжёлым износом, тогда как перчатки TPE дают более плотную, эластичную посадку для медицинских и прецизионных работ. Толщина плёнки по ряду обычно 0,008–0,02 мм, более толстые толщины используются для тяжёлых перчаток. Запайочная температура и настройки обработки машины меняются с каждым материалом, поэтому модели хранят рецепты, а спецификация подтверждает, какие плёнки тянет данная машина.
Биоразлагаемые и компостируемые плёнки — растущая часть рынка, движимая правилами одноразового пластика и заказчиками, желающими альтернатив обычному PE, и ряд включает машины, совместимые с этими материалами. Переработчики, планирующие предлагать биоразлагаемые перчатки, должны подтвердить это на этапе заказа, потому что плёнки могут запаиваться и вести себя иначе, чем стандартный PE, и машина должна быть настроена под них. Как и с другой упаковкой, регуляторная позиция по биоразлагаемым заявлениям варьируется по рынкам, поэтому заказчики проверяют сертификацию плёнки, а не полагаются на описание поставщика.
Модельный ряд: от начального уровня до сверхскоростных
Машины для перчаток SunAura Packaging Machines образуют лестницу, подобранную под разные масштабы производства, и правильная точка входа следует целевому объёму и клиентской базе переработчика, а не самой большой цифре на странице.
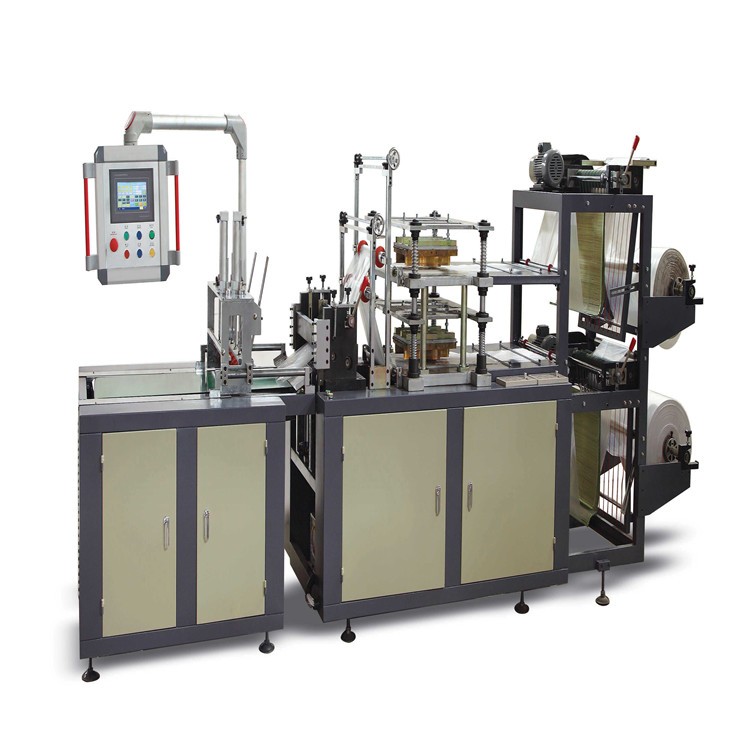
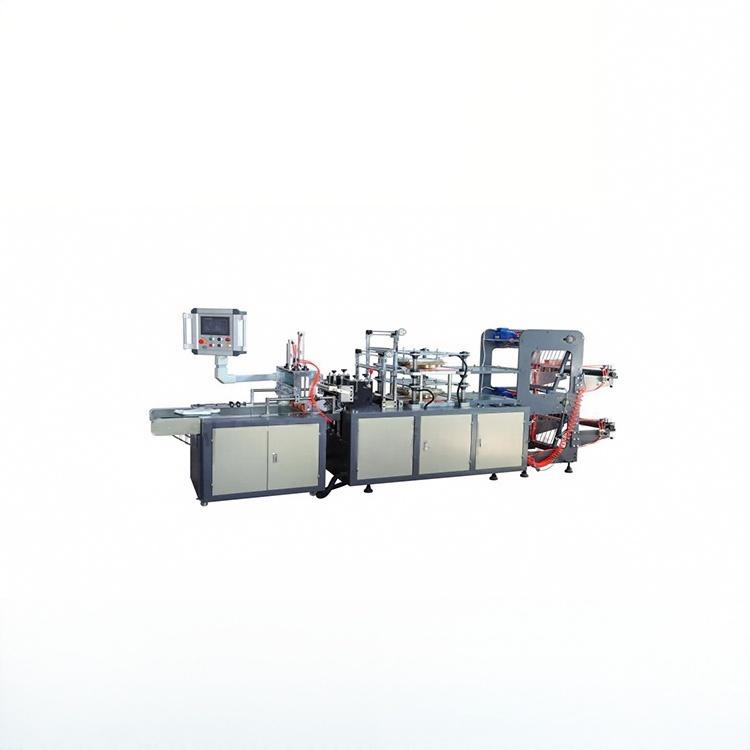
На входе и среднем уровне UW-WG500 машина для перчаток PE подходит переработчикам, начинающим производство и выпускающим стандартные однослойные перчатки, тогда как Model 600 однослойная машина и её высокоскоростная двухслойная версия покрывают умеренную выработку примерно на 100–140 шт/мин. HC-500A — высокоскоростная однослойная машина с номиналом 120–180 шт/мин с управлением ПЛК и сенсорным экраном, подходит для высокообъёмного стандартного производства, а HC-500S — полностью укомплектованная двухслойная, полносерво машина на 350–400 шт/мин для переработчиков, поставляющих крупных заказчиков. На вершине ряда HC-500H — сверхскоростная линия, производящая 400–500 перчаток PE, CPE или TPE в минуту, полностью автоматическая с одним оператором, нацеленная на выделенных высокообъёмных производителей перчаток.
Специальные конфигурации покрывают форматы вне стандартной перчатки общепита. UW-LG1000 машина с длинной манжетой делает удлинённые перчатки, используемые в переработке и уборке, UW-CPE600 машина с двойным размотчиком обрабатывает двухслойное производство CPE, а UW-WG500II — двухслойный аналог начальной модели. Универсальная машина для одноразовых перчаток завершает ряд для переработчиков, желающих гибкую стандартную линию. Там, где ряд переработчика необычен — особые размеры, тиснение, смешанные материалы — SunAura Packaging Machines конфигурирует машину и инструмент под заказ, а не подгоняет под каталог.
Инструмент, размеры и переналадка
Размеры перчаток задаются ножом и шириной полотна, и HC-500H, например, вмещает длину перчаток примерно 200–450 мм и ширину 240–320 мм, покрывая обычные малый, средний и большой форматы. Смена размера означает установку соответствующего ножа, регулировку направляющих и фальца плёнки и вызов сохранённого рецепта, со временем, зависящим от того, сколько тракта плёнки нужно перенастроить. Переработчики, ведущие стабильный ряд стандартных размеров, меняют быстро; те, кто добавляет действительно новые формы, заказывают дополнительные ножи, которые изготавливаются по размерам перчатки. Поскольку ножи и запайочные поверхности — детали, работающие с наибольшей нагрузкой, они же самый тщательно обслуживаемый инструмент, потому что изношенная или загрязнённая запайка даёт перчатки, которые протекают или рвутся у манжеты.
Управление, счёт и упаковка перчаток
Современные машины для перчаток управляются от ПЛК с сенсорным HMI, с которого оператор задаёт скорость, запайочную температуру и счёт партии, наблюдает за неполадками и вызывает рецепты. Автоматический счётчик — одна из коммерчески важнейших функций: перчатки продаются фиксированным счётом, обычно 100 шт. в коробку-дозатор, и машина, которая точно пакует, убирает ручной счёт, который иначе поглощает труд и порождает споры. Подсчитанные стопки перемещаются на упаковочный стол, где их укладывают в короба и картонируют; высокообъёмные переработчики иногда подключают это к концевой линии заклеивания и паллетирования — тому же оборудованию, описанному в хабе продукции — чтобы большой завод мог перейти от плёнки к экспортной паллете с минимумом обработки.
Инженерные сети, площадь и персонал
Машины для перчаток скромны в требованиях к сетям по сравнению с полными концевыми системами: питание обычно 220 В однофазные при 50 Гц для среднего ряда, с 380 В трёхфазные на самых быстрых машинах, и мощность главного мотора около 1,5–2,2 кВт; процесс не использует сжатый воздух на большинстве моделей, что упрощает монтаж. Машины занимают компактный габарит — HC-500H, большая машина, имеет примерно 2700 × 1100 × 1500 мм и вес около 600 кг — хотя компоновка должна оставить место для рулонов плёнки, отходного полотна и упаковочного стола. Труд — ключевая экономия: современная линия идёт с одним оператором, заправляющим плёнку, наблюдающим за запайкой и упаковывающим выработку, против нескольких человек, которых требует ручное или полуручное производство. Требования площадки по питанию и площади подтверждаются до поставки, следуя тому же подходу документации, который SunAura Packaging Machines использует для своих упаковочных линий.
Экономика производства перчаток
Бизнес-обоснование покоится на простом спрэде: стоимость плёнки и машинного времени на перчатку против цены за короб, с трудом и отходами как основными переменными в контроле переработчика. Плёнка — доминирующая переменная затрат, поэтому хорошая закупка и минимизация отходов — отходного скелета, пусковых отходов, плохо запаянных прогонов — важнее малых различий в цене машины, и машина, держащая запайку и точно считающая, защищает маржу так, как дешёвая машина, производящая отходы, не может. Выработка — другая сторона расчёта: двухслойная машина на нескольких сотнях перчаток в минуту производит достаточно объёма за смену, чтобы снабжать региональный рынок, а сэкономленный труд против ручного производства обычно и двигает окупаемость, которую переработчики выводят из своих ставок зарплат и целевой цены. SunAura Packaging Machines поставляет данные о скорости и расходе, нужные для расчёта, а не обобщённую цифру отдачи.
Два практических момента защищают инвестицию. Во-первых, подберите машину под портфель заказов: малый переработчик, покупающий сверхскоростную линию, которую не может обеспечить плёнкой, теряет загрузку, в которой нуждается машина, тогда как крупный переработчик, покупающий оборудование начального уровня, не справится со своими объёмами. Во-вторых, спланируйте расходники и запчасти — плёнку, запайочные поверхности и обычные изнашиваемые детали — чтобы линия не остановилась из-за задержки фрахта, тот же принцип, что лежит в региональном покрытии запчастей по оборудованию SunAura Packaging Machines.
Чек-лист выбора машины для перчаток
- Перечислите форматы перчаток: размеры, длину манжеты, материал и толщину для каждого заказчика.
- Решите однослойную или двухслойную по объёму и размерам заказов.
- Принимайте нижнюю границу диапазона скорости для трудных материалов и частых смен.
- Подтвердите, что машина тянет HDPE, LDPE, CPE, TPE или биоразлагаемую плёнку по требованию.
- Проверьте длину и ширину перчатки, которые вмещают машина и ножи.
- Специфицируйте управление ПЛК, автоматический счётчик и размер партии, в которой вы продаёте.
- Проверьте напряжение и фазность, и зарезервируйте место для рулонов, отходов и упаковки.
- Спланируйте ножи под каждый размер и заведите изнашиваемые детали и плёнку до начала производства.
- Для больших заводов спланируйте заклеивание и паллетирование упакованных в короба перчаток.
Часто задаваемые вопросы
В чём разница между одно- и двухслойными машинами?
Однослойная машина делает одну перчатку за запайочный цикл; двухслойная подаёт два полотна и делает две перчатки за цикл, примерно удваивая выработку за то же машинное время и вдвое сокращая труд на перчатку.
Сколько перчаток может делать машина в минуту?
Скорости идут от примерно 100 шт/мин на моделях начального и однослойных до 400–500 шт/мин на сверхскоростных двухслойных линиях. Реальная выработка зависит от материала, размера и частоты переналадок.
Какие плёнки могут обрабатывать машины для перчаток?
HDPE и LDPE для стандартных перчаток, CPE для более мягких, прочных перчаток, TPE для более плотно облегающих перчаток, и биоразлагаемые плёнки на машинах, настроенных под них, при толщине плёнки обычно 0,008–0,02 мм.
Как производятся разные размеры перчаток?
Размер задаётся запайочным ножом в форме ладони и шириной полотна; смена размера означает установку ножа, регулировку направляющих и вызов сохранённого рецепта, с дополнительными ножами, заказываемыми под новые размеры.
Сколько людей нужно машине?
Современная автоматическая линия идёт с одним оператором, который заправляет плёнку, наблюдает за запайкой и упаковывает подсчитанные перчатки, против нескольких человек при ручном производстве.
Можно ли упакованные в коробки перчатки автоматически упаковывать и паллетировать?
Да. Высокообъёмные заводы подключают машину для перчаток к оборудованию заклеивания, стреппинга и паллетирования, переходя от плёнки к готовой паллете с минимумом ручной обработки.
Заключение
Линия одноразовых перчаток — бизнес термозапайки и вырубки, построенный вокруг нескольких чётко определённых выборов: один или два слоя, материал от стандартного PE через CPE и TPE до биоразлагаемой плёнки, и скорость, подобранная под портфель заказов переработчика. Специфицированная честно — с нижней границей скорости, принятой для трудных плёнок, точным счётом и правильными ножами и запчастями на месте — машина для перчаток превращает недорогую плёнку в устойчивый, повторяемый расходник с одним оператором и короткой, понятной окупаемостью. SunAura Packaging Machines поставляет полный ряд, от машин начального уровня до линий на 500 шт/мин, и конфигурирует специальные форматы под заказ.
Если вы планируете производство одноразовых перчаток, свяжитесь с SunAura Packaging Machines с вашей целевой выработкой, размерами перчаток и плёнками, и наши инженеры-прикладники порекомендуют машину и инструмент. Запросите КП или просмотрите весь ряд машин для перчаток, включая сверхскоростную HC-500H и двухслойные модели для высокообъёмных поставок.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Полная биография ›