

A SunAura Packaging Machines concluiu o teste de aceite de fábrica e o embarque de vários sistemas integrados de embalagem de fim de linha para clientes no exterior, combinando montagem robótica de caixas, carregamento automático de produto, selagem de caixas e paletização em uma única linha sincronizada. As entregas refletem uma preferência crescente entre fabricantes de volume médio por linhas completas turn-key de fornecedor único, em vez de máquinas compradas separadamente.

O que foi entregue
Cada sistema embarcado segue a mesma sequência central. Um montador de caixas forma e sela o fundo de cartonados ondulados; uma estação de carregamento automático coloca o produto na caixa aberta; um selador de caixas dobra e sela o topo; e os cartonados fechados são transportados para uma etapa de paletização, com arqueamento e envoltório stretch fixando a carga acabada. As estações compartilham uma arquitetura de controle comum, para que as velocidades e os intertravamentos sejam sincronizados em vez de adaptados após a instalação. Os clientes que compram o sistema de montagem–empacotamento–selagem–paletização de caixas recebem a célula completa como um escopo único.
Por que os compradores estão escolhendo linhas integradas
A tendência é impulsionada por três fatores práticos. Primeiro, disponibilidade e custo de mão de obra: uma linha integrada remove a estação de empacotamento manual que tantas vezes é a verdadeira restrição em um fim de linha que, de resto, é automatizado. Segundo, responsabilidade: quando a formação, o carregamento, a selagem e a paletização vêm de um único fabricante, o comissionamento e o suporte pós-venda não são divididos entre fornecedores. Terceiro, throughput previsível: controles sincronizados permitem que a linha inteira opere a um tempo de ciclo balanceado em vez do ritmo de sua ilha mais lenta.

Aceite de fábrica antes da exportação
Antes do embarque, cada linha passa por teste de aceite de fábrica nas instalações da SunAura Packaging Machines em Qingdao, onde os clientes ou seus agentes revisam o tempo de ciclo, o manuseio de cartonados e as proteções de segurança usando os blanks de papelão ondulado e os produtos reais. Captar ajustes neste estágio — em vez de após a chegada — encurta o comissionamento no local. Para clientes que não podem viajar, o teste é documentado remotamente com vídeo e registros de desempenho. Visitantes são bem-vindos; a página da empresa e fábrica inclui a localização e um mapa para planejar uma visita.
Equipamento de suporte no mesmo escopo
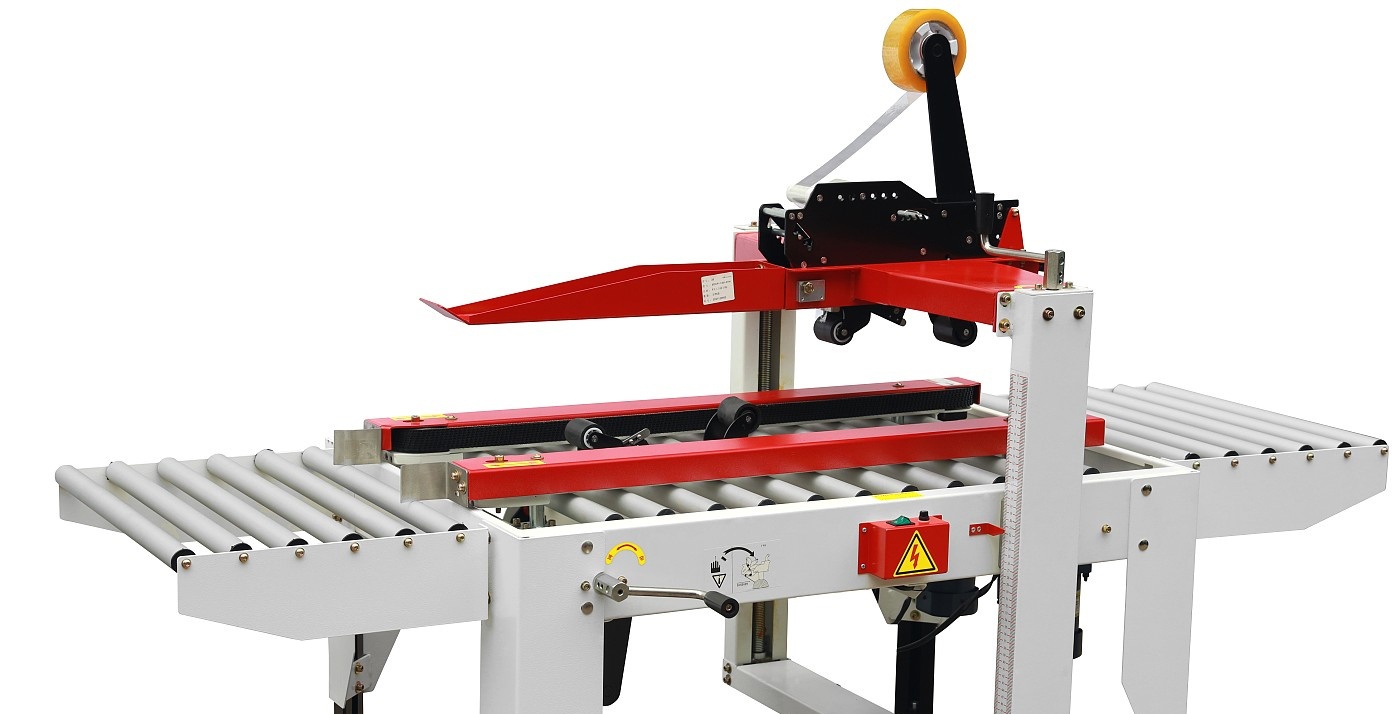
Vários embarques incluíram estações auxiliares casadas com a linha principal: montadores robóticos de caixas para clientes operando vários tamanhos de cartonado, como o montador robótico de caixas AIS400; seladores automáticos de caixas como o selador de caixas FA500F; e empacotamento sem operador por meio da encolhedora automática. Incluir estes no pedido original garante que alturas de transportador, sinais e kits de peças de reposição sejam consistentes do comissionamento em diante.
O que isto significa para compradores planejando uma linha
Para fábricas considerando um upgrade semelhante, a sequência prática é confirmar a faixa de cartonado, definir o pico genuíno em caixas por minuto, e decidir quais etapas — formação, carregamento, selagem, paletização — devem ser automatizadas juntas. Uma consulta completa com dimensões de caixa, amostras de produto e throughput-alvo permite que a equipe de engenharia proponha um leiaute balanceado e um lead time realista. Os compradores podem começar pela página de consulta SunAura Packaging Machines e revisar a gama completa de equipamentos. Para a lógica de seleção subjacente, o artigo técnico sobre seleção de montador e selador de caixas fornece uma referência detalhada.
Dentro do projeto: do leiaute ao aceite
O caminho do pedido ao embarque para estas linhas seguiu uma sequência estruturada que agora é padrão para projetos turn-key da SunAura Packaging Machines. Começou com os dados de cartonado e produto: os clientes forneceram dimensões de caixa, graus de papelão, pesos carregados e caixas-alvo por minuto, junto com amostras onde possível. A engenharia então produziu um leiaute balanceado no qual as estações de formação, carregamento, selagem e paletização compartilham um tempo de ciclo, e alturas de transportador e sinais de controle foram definidos em toda a linha em vez de por máquina. Somente após esse balanceamento ser confirmado é que as estações individuais foram construídas, o que evita o problema clássico de integração de máquinas capazes que não conseguem operar juntas.
O teste de aceite de fábrica formou o ponto de controle crítico. Usando os blanks de papelão ondulado reais do cliente e produtos representativos, a linha foi operada no ciclo acordado enquanto os engenheiros verificavam a abertura do blank, o carregamento, a dobragem das abas, a selagem e a transferência em direção à paletização. Ajustes em guias, sensores e temporização foram feitos na fábrica em vez de no local. Para clientes incapazes de viajar, os testes foram gravados e documentados, incluindo o desempenho contra o throughput contratado, antes do equipamento ser desmontado, embalado e marcado para remontagem.
O papel da robótica e do movimento servo
Várias das linhas entregues refletem duas tendências de tecnologia que estão remodelando a embalagem de fim de linha. A primeira é a montagem robótica de caixas, onde um braço pick-and-place abre blanks em vez de uma revista mecânica fixa. Para clientes operando uma faixa ampla e mutável de tamanhos de cartonado, o montador robótico de caixas troca um pouco de velocidade bruta por uma troca substancialmente mais rápida, porque um novo tamanho é tratado por meio de configurações de movimento e peças de troca em vez de um reset mecânico completo. A segunda tendência é o movimento servoacionado no carregamento e na selagem, que permite que as estações se sincronizem eletronicamente e armazenem receitas por SKU. Juntas, a robótica e o controle servo tornam uma linha integrada mais adaptável às mudanças de mix de produto que a maioria dos fabricantes de volume médio enfrenta ao longo da vida útil do equipamento.
Por que a integração de fornecedor único importa na prática
A vantagem de uma linha de fornecedor único se torna mais clara durante o comissionamento e o suporte pós-venda. Quando as máquinas vêm de fornecedores separados, os limites entre elas — a transferência do montador para o carregador, do selador para o paletizador — são onde os problemas se acumulam e onde a responsabilidade é menos clara. Uma linha construída sob um escopo tem essas transferências projetadas, testadas e suportadas juntas, e a arquitetura de controle trata a célula como uma máquina só. Para o cliente, isto significa comissionamento mais curto, um ponto de contato para solução de problemas, e peças de reposição e documentação consistentes. Também protege o throughput: uma linha balanceada e sincronizada opera mais próxima de seu ciclo nominal do que uma coleção de ilhas conectadas após o fato.
Planejando o pacote de sobressalentes e serviço
Junto com cada linha, os clientes receberam um pacote de peças de desgaste e reposição casado com seu padrão de turno, junto com orientação de manutenção para as estações que lidam com consumíveis — facas de fita e sistemas de cola, ventosas, sensores e peças de desgaste de transportador. Planejar isso na entrega é especialmente valioso para instalações no exterior, onde o lead time de um pequeno componente pode, de outra forma, parar uma linha inteira. A abordagem de serviço espelha o equipamento: em vez de deixar a manutenção de cada estação por manuais separados, a célula completa é documentada como um sistema só, com tarefas programadas alinhadas na formação, carregamento, selagem e paletização.
Como começar um projeto comparável
Para fabricantes considerando uma linha integrada semelhante, o primeiro passo mais útil é um pacote de dados completo em vez de uma solicitação de uma única máquina. Isso significa a faixa completa de cartonado com dimensões e pesos, amostras de produto, o pico genuíno em caixas por minuto, as etapas a serem automatizadas, e o destino e cronograma. Com essas entradas, a equipe de engenharia pode retornar um leiaute balanceado, um tempo de ciclo realista e um escopo claro, incluindo quaisquer estações de selagem automática de caixas, arqueamento ou envelopamento de pallet a aplicação exigir. As consultas podem ser enviadas pela página de contato SunAura Packaging Machines, e a lógica de seleção é explicada na biblioteca de conhecimento técnico da empresa.
Resultados para o cliente e o caso pela automação medida
O fio comum nesses embarques é automação medida em vez de máxima: cada cliente automatizou as etapas que restringiam sua operação específica, em vez de comprar automação por si só. Para alguns, isso significava uma linha completa da montagem à paletização; para outros, a prioridade era remover um único gargalo — a formação manual de caixas ou a estação de empacotamento — enquanto mantinha o resto da operação como estava. O valor da engenharia está em identificar qual caso se aplica, o que retorna à análise de tempo de ciclo: mapeie cada estação em segundos, encontre a restrição genuína, e automatize para balancear a célula. Essa disciplina previne tanto a subautomação, onde uma máquina cara passa fome por um vizinho manual, quanto a superautomação, onde capital é gasto em capacidade que a previsão de produto não justifica.
As linhas entregues também ilustram como a flexibilidade é construída em vez de adicionada depois. Clientes com amplas faixas de SKU selecionaram montagem robótica e carregamento servo para que tamanhos futuros sejam tratados por receitas e peças de troca; aqueles com packs estáveis e de alto volume favoreceram a eficiência da automação fixa. Casar a tecnologia ao mix de produto é uma decisão melhor tomada no estágio de leiaute, onde o montador robótico, as estações de selagem e o arqueamento a jusante podem todos ser balanceados juntos.
Uma nota para visitantes e parceiros prospectivos
A SunAura Packaging Machines incentiva compradores prospectivos e parceiros de distribuição a ver o equipamento sob potência antes de comprometer, seja durante um aceite de fábrica agendado para um projeto ativo seja providenciando uma visita às instalações de Qingdao. Ver uma linha operando cartonados reais é a forma mais direta de julgar a qualidade de construção, as proteções e a integração, e oferece uma oportunidade de discutir um projeto cara a cara com os engenheiros que o dimensionarão. A página sobre e fábrica fornece o endereço, o mapa e orientação sobre como providenciar uma visita, e a página de contato lista a equipe de vendas internacional para agendamento. Para parceiros e compradores planejando com antecedência, a empresa continua publicando notas de aplicação, guias de seleção e atualizações de projeto na seção Insights, onde o raciocínio técnico por trás dessas linhas integradas é coberto em maior profundidade.
O que os compradores devem levar desses embarques
Além do equipamento em si, esses projetos oferecem um modelo prático para qualquer fabricante avaliando automação de fim de linha. A primeira lição é que a qualidade dos dados decide a qualidade do projeto: as linhas que comissionaram mais rápido foram aquelas onde o cliente forneceu especificações completas de cartonado, amostras representativas e um throughput de pico genuinamente medido. A segunda é que a linha deve ser balanceada como um sistema antes de máquinas individuais serem selecionadas, para que nenhuma estação passe fome por um vizinho mais lento. A terceira é que a flexibilidade é uma escolha de design — configurações robóticas e servo atendem a mixes de SKU mutáveis, enquanto a automação fixa atende a packs estáveis e de alto volume — e essa escolha é melhor feita no estágio de leiaute em vez de adaptada depois.
A quarta lição diz respeito à parceria. Uma linha integrada é um ativo de longa vida, e o relacionamento com seu fabricante se estende bem além do embarque por meio de sobressalentes, suporte de comissionamento e expansão futura. Os compradores são bem servidos avaliando essa capacidade diretamente: vendo máquinas operando, revisando como as transferências e os controles são documentados, e discutindo o arranjo de serviço para uma instalação no exterior. A SunAura Packaging Machines acolhe essas discussões cedo, antes de uma especificação ser congelada, porque elas permitem que a linha seja dimensionada corretamente na primeira vez. O equipamento relevante — incluindo o montador robótico de caixas, o selador de caixas, a linha integrada de empacotamento e paletização e o arqueamento autônomo — pode ser revisado na seção de produtos, e as perguntas técnicas são respondidas pela equipe de vendas internacional na página de contato.
Investimento contínuo em capacidade de fim de linha
A empresa continua construindo sua capacidade turn-key junto com suas máquinas individuais, com trabalho contínuo em sincronização servo, manuseio robótico e integração testada em fábrica, e com documentação estruturada para comissionamento e suporte no exterior. Clientes com projetos ativos receberão as atualizações habituais de construção e embarque de seu engenheiro de vendas, enquanto aqueles planejando linhas futuras podem acompanhar novas notas de aplicação e relatórios de projeto conforme forem publicados. A SunAura Packaging Machines permanece focada em um único objetivo prático através desses investimentos: que o throughput acordado no leiaute de um cliente seja o throughput que a sua linha alcança de forma confiável, turno após turno, uma vez instalada. Os leitores podem revisar a orientação de engenharia de suporte — incluindo o detalhado guia de seleção de montador e selador de caixas e as referências relacionadas de encolhimento e cartonagem — na biblioteca de conhecimento técnico.
Para encerrar
Esses embarques são um lembrete prático de que a automação de fim de linha tem mais sucesso quando tratada como um sistema balanceado e bem documentado em vez de uma coleção de máquinas individualmente dimensionadas. A SunAura Packaging Machines continua acolhendo consultas de fabricantes e parceiros de distribuição planejando projetos integrados de empacotamento e paletização de caixas, e sua equipe de engenharia está disponível para revisar leiautes, amostras de cartonado e metas de throughput antes de qualquer especificação ser finalizada. Clientes prospectivos podem contatar diretamente a equipe de vendas internacional, explorar a gama completa de equipamentos, ou providenciar para ver o equipamento sob potência durante uma visita agendada.
Olhando adiante
A SunAura Packaging Machines continua expandindo sua capacidade de linha de embalagem de fim de linha e turn-key junto com suas máquinas individuais, com investimento contínuo em movimento servoacionado, manuseio robótico e integração testada em fábrica. Clientes com projetos ativos podem contatar seu engenheiro de vendas para o cronograma mais recente de construção e embarque. A empresa publica orientação de aplicação e sourcing regularmente na seção Insights.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografia completa ›