

Linia pakująca pracująca niezawodnie w suchej hali z towarem sypkim może ulec awarii w ciągu miesięcy w chłodni, hali przetwórstwa ryb lub strefie mycia nabiału. Awarie rzadko są dramatyczne. Przychodzą jako kondensacja wewnątrz szafy elektrycznej, ekran dotykowy migoczący po nocnym myciu pianą, skrzynia biegów „płacząca”, gdy uszczelnienia twardnieją w zimnie, rozkladarka kartonów, której przyssawki ślizgają się na wilgotnej tekturze, albo nierdzewne łączniki, które zaczynają plamić się korozją tam, gdzie użyto złego gatunku. Z osobna wyglądają jak uciążliwe usterki; razem niszczą dostępność i pchają koszt utrzymania daleko ponad cenę maszyny.
Błąd popełnia się zwykle na etapie specyfikacji, a nie na hali. Urządzenie zbudowane pod standardowe środowisko jest wyceniane i zamawiane, bo tańsze, z założeniem, że „to wciąż tylko rozkladarka kartonów” albo że chłodnia jest tylko o kilka stopni chłodniejsza. Ale środowisko zmienia niemal każdy podsystem: stal, obudowy elektryczne, silniki i czujniki, smary, sprężone powietrze, samą tekturę falistą i sposób mycia maszyny. Określanie parametrów dla środowisk zimnych, mokrych i mycia jest więc problemem systemowym i opłaca się traktować je tak od początku.
Ten przewodnik przedstawia, czego faktycznie wymagają różne środowiska, jak określić dla nich każdą część końca linii i jakie usterki widzimy najczęściej, gdy standardową maszynę zainstaluje się tam, gdzie należała maszyna myta. Opiera się na liniach mrożonek, ryb, nabiału i dań gotowych, które uruchamiamy, gdzie różnica między linią pracującą latami a taką, którą łatamy co miesiąc, rozstrzyga się w specyfikacji zakupowej.
Zdefiniuj środowisko precyzyjnie
„Zimno” i „mokro” to nie pojedyncze warunki, a zlepienie ich w jedno daje niewłaściwą maszynę. Przed specyfikacją opisz środowisko w kategoriach, z którymi inżynier sterowania i mechaniki może działać.
- Otoczenie i zakres temperatury pracy. Chowana przygotowalnia w 8–12 °C to co innego niż chłodnia trzymana w 0–4 °C, a to znów co innego niż środowisko zamrażalni poniżej zera. Zapisz, czy maszyna pracuje w tej temperaturze w sposób ciągły, czy jest wnoszona i wynoszona.
- Wilgotność i kondensacja. Czy powietrze jest wilgotne, czy produkt przychodzi mokry i czy wahania temperatury powodują kondensację na zatrzymanym urządzeniu.
- Reżim czyszczenia. Tylko suche wycieranie; mycie niskociśnieniowe wężem; czy wysokociśnieniowe, wysokotemperaturowe mycie pianą i środkiem dezynfekcyjnym. Oczekiwane ciśnienie wody, temperatura i chemia determinują obudowę i stopnie IP.
- Produkt i osad. Słona woda i białko ryb, mleko i reszty mlekowe, cukier i syrop, mąka i ciasto, czy skropliny z mrożonek. Każdy atakuje urządzenie inaczej.
- Gdzie fizycznie stoi maszyna. Wewnątrz sterowanej pomieszczenia, na granicy stref zimnych i otoczenia, czy w hali otoczenia pakującej produkt prosto z chłodni.
Przydatna zasada: określaj parametry pod najsurowszy warunek, jaki maszyna spotka, łącznie z myciem, a nie jej normalny stan pracy. Maszyna, która pracuje w 4 °C, ale jest codziennie myta wężem pod wysokim ciśnieniem, musi być zbudowana pod mycie, a nie tylko pod temperaturę.
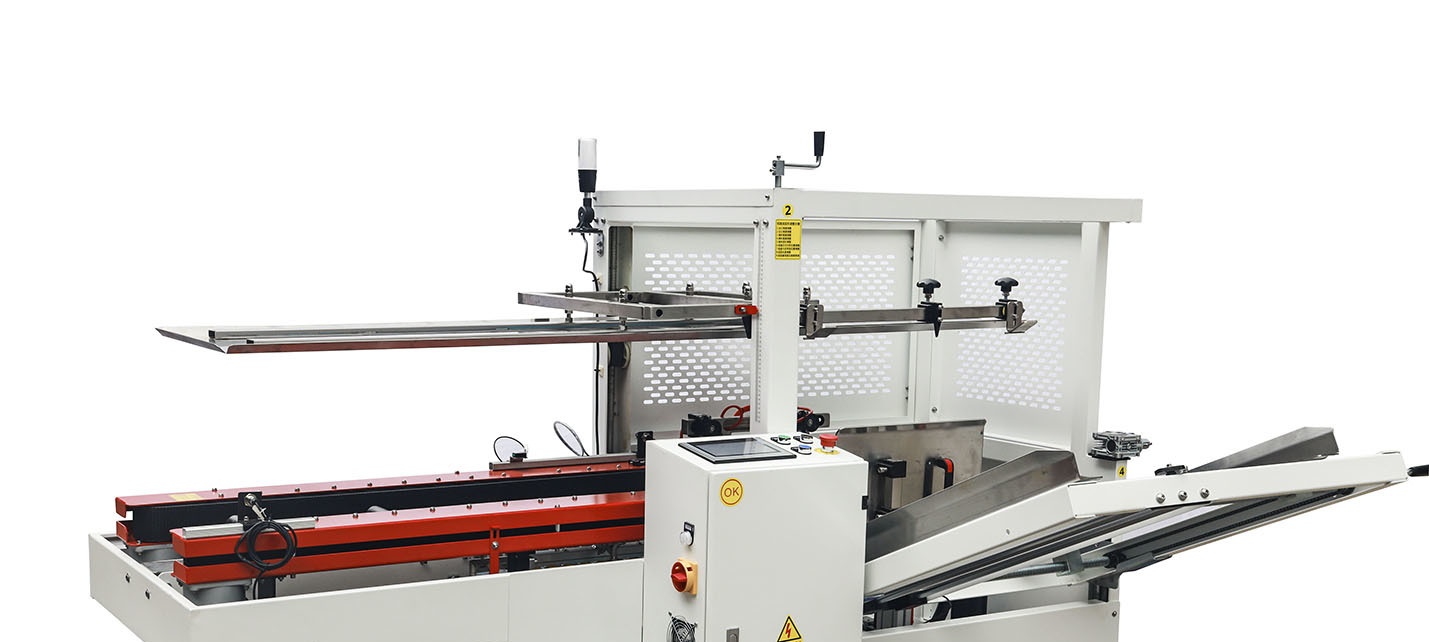
Materiały: stal nierdzewna, aluminium i kwestia korozji
Rama i osłony to najbardziej widoczna część specyfikacji środowiskowej i najłatwiejsze miejsce ukrycia redukcji kosztów. W suchej hali otoczenia malowana stal węglowa jest całkiem użyteczna. W mokrej lub mytej strefie nie jest, bo każdy odprysk lub krawędź powłoki staje punktem korozji, który rozprzestrzenia się pod powtarzanym moczeniem.
Dla stref chłodzonych, wilgotnych i regularnie mytych, części konstrukcyjne i kontaktowe należy określić w stali nierdzewnej, z gatunkiem dopasowanym do osadu. Austenityczna 304 to ogólna maszyna robocza dla nabiału, chłodzonej żywności i większości stref mycia i dobrze znosi rutynowe czyszczenie. Tam, gdzie ekspozycja na chlorki jest wysoka, jak w przetwórstwie ryb na słonej wodzie albo gdzie używa się słonych zalew i pewnych stężonych środków dezynfekcyjnych chlorowych, 316 określa się dla stref kontaktu i zachlapania, bo jej zawartość molibdenu opiera się na korozyjnemu punktowemu chlorkowi, którego 304 nie wytrzymuje. Warto podać gatunek na zamówieniu, zamiast akceptować ogólne „stal nierdzewna”, bo różnica w zachowaniu terenowym jest istotna.
Projekt ramy ma znaczenie tak samo jak gatunek. Maszyny myte powinny używać pochyłych powierzchni i profili rurowych lub skrzynkowych ułożonych tak, by woda spływała, a nie zastała, spoin ciągłych lub w pełni uszczelnionych w strefach zachlapania, minimalnych poziomych półek, gdzie zbiera się osad, oraz montażu podnoszącego szafy i silniki ponad stojącą wodę. Nierdzewne łączniki właściwego gatunku unikają smug rdzy, które pojawiają się, gdy na skądinąd nierdzewnej ramie użyto zwykłych śrub stalowych. Niestalowe materiały osłon i łożysk muszą być dobrane tak, by znosiły zarówno temperaturę, jak i środek dezynfekcyjny, bo niektóre tworzywa stają się kruche w zimnie lub pękają pod pewnymi chemikaliami czyszczącymi.
Elektryka i sterowanie: trzymaj wodę i kondensację z dala
Usterki elektryczne są najczęstszą przyczyną awarii standardowej maszyny w mokrej strefie i to usterki, których najbardziej chcesz uniknąć, bo są przerywane i trudne do zdiagnozowania. Specyfikacja ma dwie warstwy: trzymaj wodę z dala od obudów i zarządzaj wilgocią, która nieuchronnie dostanie się do środka lub skondensuje w środku.
Stopnie IP i NEMA
Stopnie ochrony wejścia (IP) należy dopasować do metody mycia, a nie zgadywać. Szafa w suchej strefie może być w porządku na IP54; panel wystawiony na bezpośrednie mycie niskociśnieniowe wymaga IP65 lub IP66; a strefy mycia wysokociśnieniowego wymagają IP66/IP69K na komponentach i złączach mytych na miejscu. Stopień jest miarodajny tylko dla całej zmontowanej obudowy, łącznie z dławikami kablowymi i każdym wycięciem HMI, więc określ uszczelnione dławiki, drzwi z uszczelką i złącza ocenione na ten sam poziom, zamiast mieszać skrzynkę IP69K ze zwykłym osprzętem. Panele HMI są dostępne z uszczelnionymi frontami projektowanymi pod mycie; standardowy ekran dotykowy w standardowym wycięciu to przewidywalny punkt awarii po spienieniu.
Kondensacja i zarządzanie temperaturą
Chłodnie stwarzają drugi problem, którego wysokie stopnie IP nie rozwiązują. Gdy ciepłe, wilgotne powietrze spotyka zimną obudowę, w jej środku tworzy się kondensacja, a idealnie szczelne pudełko nadal może zbierać wodę na wewnętrznych powierzchniach wraz z cyklami temperatury. Standardowe odpowiedzi to grzałki szafowe z termostatami lub higrostatami, by utrzymać wnętrze powyżej punktu rosy, odpowietrzniki odwadniające lub kompensujące ciśnienie ocenione pod środowisko oraz unikanie martwego powietrza w dużych panelach. Gdy maszyna stoi bezczynnie przez długie okresy w zimnie, utrzymanie małego obciążenia grzejnego jest dużo tańsze niż suszenie szafy sterowniczej po tym, jak woda dotarła do zacisków.
Kable, złącza i czujniki też wymagają uwagi. Używaj izolacji kabli ocenionej, by pozostawała elastyczna w niskiej temperaturze, bo standardowy kabel może zesztywnieć i pęknąć; określ uszczelnione, ocenione pod mycie czujniki zbliżeniowe i fotoelektryczne; oraz prowadź kable z dala od bezpośredniego natrysku z pętlami przelewowymi, by woda nie spływała kablem do złącza. Oznacz i udokumentuj układ obudowy, by utrzymanie ruchu nie niszczyło uszczelnienia, wiercąc niechronione otwory pod dodanie okablowania później — tak wiele pierwotnie dobrych szaf traci swój stopień.

Układy mechaniczne w zimnie
Niska temperatura zmienia zachowanie ruchomych części, nawet tam, gdzie wilgoć jest kontrolowana. Smar stężeje w miarę ochładzania, co zwiększa opór i może powstrzymać małe napędy przed oddaniem znamionowego momentu; standardowe uszczelnienia twardnieją i tracą sprężystość; a tworzywa i pasy stają się mniej elastyczne. Określ smary niskotemperaturowe dopasowane do zakresu pracy, uszczelnienia i węże ocenione na zimno oraz potwierdź, że silniki i skrzynie biegów są ocenione na oddanie wymaganego momentu na dolnym końcu zakresu temperatury, a nie tylko w 25 °C. Napędy o marginalnym wymiarze w hali otoczenia będą zgłaszać przeciążenie w chłodni, gdy smar zesztywnieje — dlatego odrobina dodatkowego zapasu momentu to tanie ubezpieczenie w liniach chłodniczych.
Układy pneumatyczne zasługują na szczególną ostrożność, bo sprężone powietrze przenosi wilgoć, która kondensuje i może zamarznąć w chłodniach. Określ dobrą filtrację i oddzielanie wody, suche powietrze, obróbkę powietrza ocenioną na niską temperaturę, a tam, gdzie siłowniki pneumatyczne pracują w warunkach zamarzania, potwierdź, że zawory i rurki są na to ocenione. W najbardziej mokrych środowiskach siłowniki elektryczne są często preferowane nad pneumatyką dla funkcji, które muszą pozostać powtarzalne, bo całkowicie unikają problemu wilgoci w powietrzu.
Jak mokro i zimno zmieniają proces pakowania
Środowisko wpływa nie tylko na sprzęt maszyny, ale i na pakowane materiały — i tu pojawiają się usterki procesowe, które wyglądają jak usterki maszyny.
Wilgotna tektura i formowanie kartonów
Tektura falista jest wrażliwa na wilgoć. Wilgotna tektura jest miększa, ma obniżoną wytrzymałość układania w stos i zachowuje się inaczej na przyssawkach i operacjach formowania rozkladarki. W mokrych strefach podbieranie próżniowe może się ślizgać, bo wilgotna tektura nie uszczelnia się na przysawkach tak niezawodnie, a kartony mogą nie kwadratować się czysto. Praktyczne odpowiedzi to utrzymywanie tektury kondycjonowanej i suchej do użycia, zamiast składowania jej w mokrej strefie, określanie systemów próżniowych z odpowiednim zapasem i przyssawkami dopasowanymi do powierzchni oraz uwzględnianie obniżonej wytrzymałości przy wyborze gatunku tektury. Rozkładanie kartonów jak najbliżej punktu napełniania ogranicza czas, w jaki otwarta tektura stoi w wilgotnym powietrzu.
Dla samej maszyny szybka serwo-rozkladarka i dolna zamykarka daje precyzyjną kontrolę podbierania i formowania, która pomaga kompensować zmienną tekturę, podczas gdy w pełni automatyczna zamykarka kartonów musi być określona z głowicą taśmy lub systemem hot-melt, który znosi wilgoć i reżim czyszczenia. W stale mokrym zgrzewaniu potwierdź, czy taśma zwiąże niezawodnie z wilgotnymi powierzchniami, czy hot-melt jest bardziej wytrzymałym zamknięciem dla Twojego produktu.
Kartoniowanie, pakowanie i folia w strefach chłodzonych
Kartoniarki pracujące na chłodzonym lub wilgotnym produkcie potrzebują tej samej dyscypliny nierdzewnej i uszczelniania, z osłonami i częściami kontaktującymi się z produktem, które znoszą mycie i nie trzymają osadu. Pozioma kartoniarka, taka jak ZH-120 automatyczna pozioma maszyna kartoniująca, może być określona z odpowiednim wykończeniem i sterowaniem dla pakowania chłodzonego. Niżej, robotyczne pakowanie w kartony na maszynie takiej jak ZX-500R robotyczna pakowarka kartonów, redukuje liczbę części mechanicznych wystawionych w mokrej strefie i utrzymuje powtarzalny ruch w uszczelnionym robotie — to jeden z powodów, dla których roboty są atrakcyjne w komórkach mycia, gdy są określone z właściwym ramieniem ocenionym IP.
Tam, gdzie folia jest nakładana w zimnych strefach, jak z obkurczaniem lub wiązaniem powyżej, potwierdź gatunek folii i że urządzenie osiągnie i utrzyma temperaturę pracy w zimnie. Boczna maszyna obkurczająca, taka jak BTH-550 boczna owijarka obkurczająca, opiera się na kontrolowanym cieple; umieszczanie urządzeń procesu cieplnego wewnątrz chłodni jest generalnie unikane na rzecz układu granicznego, z procesem cieplnym na krawędzi lub w strefie otoczenia, zanim produkt wraca do zimna. Układ, inaczej mówiąc, może usunąć bardzo wiele problemów środowiskowych.
Układ: wykorzystaj granicę na swoją korzyść
Jeden z najskuteczniejszych ruchów kosztuje stosunkowo niewiele: ułóż linię tak, by najsurowsze środowisko zawierało jak najmniej maszyn. W wielu zakładach mokre lub zimne przetwórstwo naprawdę musi odbywać się w sterowanym pomieszczeniu, ale rozkładanie kartonów, kartoniowanie, zamykanie i paletyzacja mogą czasem stać na granicy lub tuż poza nią, z produktem przekazywanym w sterowanym przepływie. Każda maszyna wyprowadzona ze strefy mycia to maszyna, która nie musi być zbudowana i utrzymana w standardzie mycia. Tam, gdzie maszyna musi być w środku, skup najwyższe IP i specyfikację antykorozyjną tam, zamiast przepłacać za nadmierne inżynieryjne urządzenie, które mogłoby stać w strefie otoczenia.
Odwrotnie, nie twórz fałszywej ekonomii, pakując ciepły lub mokry produkt w hali otoczenia i zakładając, że problemy znikają. Produkt prosto z chłodni wniesiony do cieplejszej hali może skroplić się na zewnętrznym opakowaniu, a mokry produkt ładowany do kartonów w suchej strefie i tak wprowadza wilgoć w punkcie pakowania. Granicę trzeba zaprojektować wokół temperatury i wilgoci produktu, a nie po prostu narysować na ścianie chłodni.
Zgodność i normy higieniczne
Dla producentów żywności, nabiału, mięsa i ryb zorientowanych na eksport, urządzenie często oczekuje się zgodności z uznanymi oczekiwaniami higienicznymi i bezpieczeństwa, a główni detaliści i auditorzy będą sprawdzać zarówno materiały, jak i łatwość mycia. Zasady higienicznego projektowania w dużym stopniu pokrywają się z tym, co sprawia, że maszyna przetrwa mycie: kompatybilne materiały kontaktu z żywnością, gładkie i zmywalne powierzchnie, unikanie miejsc schronienia, konstrukcja odwodniona i dostępne osłony, które można myć bez demontowania narzędzi. Jeśli określasz parametry dla regulowanej produkcji żywności, przerób wymagania zgodności obok środowiskowych, bo się wzmacniają. Nasze podsumowanie zgodności GMP i CE dla urządzeń pakujących klasy spożywczej przedstawia dokumentację i punkty projektowe, których szukają auditorzy, i taniej jest je wbudować niż modernizować osłony przed audytem.
Usterki, które mówią, że specyfikacja była błędna
Następujące powtarzające się usterki są diagnostyczne. Jeśli widzisz je na już zainstalowanym urządzeniu, zwykle wskazują na niedopasowanie między maszyną a środowiskiem, a nie jednorazową wadę.
- Wyłączanie lub migotanie sterowania po myciu. Woda dociera do obudowy; stopień IP albo dławiki i wycięcie HMI nie są adekwatne do faktycznej metody mycia.
- Woda w szafach bez widocznego źródła natrysku. Kondensacja z cykli temperatury; dodaj grzanie termostatyczne i sprawdź strategię uszczelnienia i wentylacji.
- Smugi rdzy lub korozja punktowa na „nierdzewnych” częściach. Zły gatunek dla ekspozycji na chlorki, zwykłe stalowe łączniki lub chlorki pozostawione do koncentracji, bo płukanie jest niekompletne.
- Napędy zgłaszają przeciążenie, gdy zimno. Smar stężał i niedowymiarowane napędy; przejdź na smar niskotemperaturowy i zweryfikuj moment w niskiej temperaturze.
- Przyssawki ślizgają się i kartony się nie formują. Wilgotna tektura lub przyssawki niedopasowane do powierzchni; trzymaj tekturę suchą, zwiększ zapas próżni i przejrzyj dobór przyssawek.
- Lód w zaworach lub przewodach pneumatycznych. Wilgotne sprężone powietrze w strefie zamarzania; popraw suszenie i filtrację lub przenieś funkcję na siłowanie elektryczne.
- Uszczelnienia i węże pękają po miesiącach w zimnie. Standardowe materiały zamiast ocenionych na niską temperaturę.
Utrzymanie w trudnych środowiskach
Nawet poprawnie określone urządzenie wymaga reżimu utrzymania dostosowanego do środowiska. Sprawdzaj uszczelnienia obudów, uszczelki i dławiki w harmonogramie powiązanym z częstotliwością mycia, bo uszczelnienie, które zaczyna przeciekać, jest tanie do naprawienia, zanim woda dotrze do sterowania. Sprawdź, czy grzałki szafowe i termostaty faktycznie działają, szczególnie przed zimą lub sezonowymi zmianami produkcji. Płucz nierdzewną właściwie po chlorowym lub słonym myciu, by reszty nie koncentrowały się i nie powodowały korozji punktowej powierzchni, oraz unikaj agresywnych stężeń chemicznych ponad to, co stal i uszczelnienia znoszą. Harmonogram prewencyjny w naszym przewodniku utrzymania szybkich urządzeń pakujących podaje podstawowe odstępy; w mytych i zimnych strefach skróć odpowiednio częstotliwość inspekcji uszczelnień, obudów elektrycznych i smarowania.
Jak to określić w RFQ
Gdy prosisz o maszynę do strefy zimnej, mokrej lub mycia, podaj dostawcy fakty, których nie może bezpiecznie zgadnąć: zakres temperatury pracy, wilgotność, dokładną metodę mycia łącznie z ciśnieniem i chemią, produkt i jego osad, gdzie maszyna stanie, oraz normy, według których audytowany jest Twój zakład. Poproś go, by podał na piśmie gatunek stali nierdzewnej wg strefy, stopień IP każdej obudowy i sposób zarządzania kondensacją, ocenę niskotemperaturową napędów, kabli, uszczelnień i smarów oraz zakładaną jakość sprężonego powietrza. Dostawca, który potrafi odpowiedzieć na te pytania konkretnie, inżynieruje pod Twoje środowisko; ten, który oferuje tylko standardową maszynę w niższej cenie, zostawia ryzyko środowiskowe Tobie.
Możesz przejrzeć podstawowe maszyny w katalogu maszyn pakujących, a tam, gdzie standardowy model nie spełnia układu lub wymogu higienicznego, budujemy zmodyfikowane i w pełni niestandardowe komórki końca linii myte i do środowisk zimnych przez usługę niestandardowej maszyny pakującej. Dobre dobranie materiałów, obudów i układu na etapie specyfikacji to ułamek kosztu konwersji standardowej maszyny po sezonie spędzonym w chłodni — i to różnica między linią, która pracuje, a taką, która jest wiecznie suszona i łatana.
Zespół inżynierii aplikacji i sterowania SunAura Packaging Machines w Qingdao. Określamy i budujemy urządzenia pakujące końca linii dla producentów mrożonek, ryb, nabiału i dań gotowych, łącznie z nierdzewnymi układami mytymi i chłodniczymi na rynki eksportowe.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Pełny profil ›