

最高の真空包装機メーカー&サプライヤー:2026年の選び方
購入者向け差別化調達ガイド:どの真空機タイプが自社製品、処理能力、予算、生産スペースに合うか。各サプライヤー階層が実際に提供するもの、そしてRFQ送付前に比較すべき数値。
真空包装はひとつの製品カテゴリに聞こえますが、その背後の設備は5つの非常に異なる機械ファミリーに分かれます。精肉店が$2,500で買う単室チャンバーシーラーは、冷凍食品輸出業者が毎時1,200パックを流す連続ベルト真空ラインと同じ問題を解決しません。誤った機械ファミリーを買うことがこのカテゴリで唯一最も高価な誤りであり、それは通常、購入者が「真空包装機メーカー」を検索し、その仕事が実際にどんな機械タイプを必要とするかを決める前にステッカー価格を比較することから始まります。
本ガイドは購入者側から書かれています。機械ファミリーを分離し、各々を具体的な製品と処理能力プロファイルにマッピングし、2026年の価格帯と総所有コストを示し、真の製造元を貿易再販業者とどう見分けるかを説明し、すべての引合いに同梱すべきパラメータチェックリストを提供します。品質や信頼性についての一般論はありません——以下の比較は、測定可能な仕様、能力範囲、予算階層に基づきます。
1. 最初の決定:どの真空機ファミリーが自社製品に合うか
製造メーカーを比較する前に、機械ファミリーを確定してください。下の表は、食品、金物、繊維、工業購入者に最も多く販売される5つのファミリーを比較します。手元に自社パックサイズ、日次量、製品タイプを置いて読んでください。
| 機械ファミリー | 原理 | 典型製品/積載 | 処理能力範囲 | 2026年価格帯(FOB中国) | 長所 | 限界 |
|---|---|---|---|---|---|---|
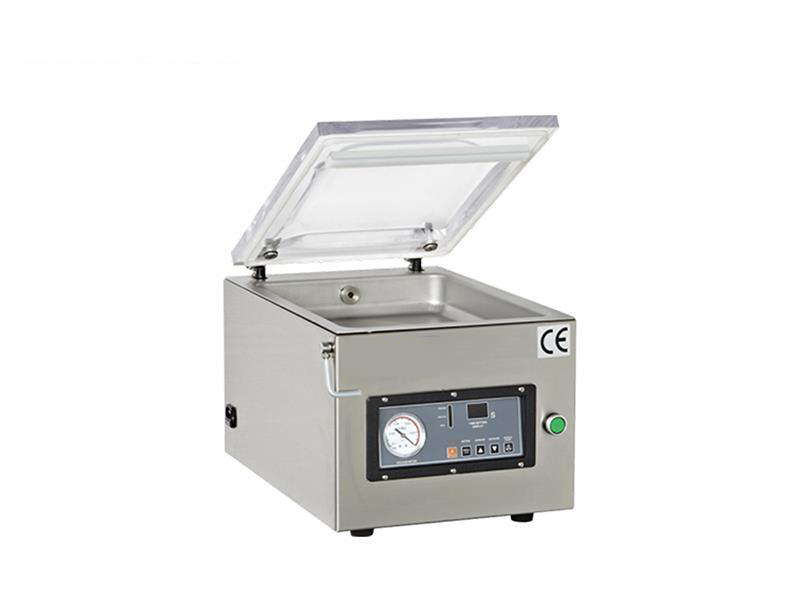
| 単室シーラー | オペレーターが袋を1つのチャンバーに入れる;蓋が閉じ、空気が引かれ、袋がシール | 食肉、チーズ、水産、乾物、小型金物;袋は約500×400mmまで | 毎時2〜6バッチ;日100〜300パック | $2,500–$6,000 | 導入コスト低、小設置面積、単純保守、可搬 | 手積み、高出力に不適、1チャンバーのためサイクル間に遊び |
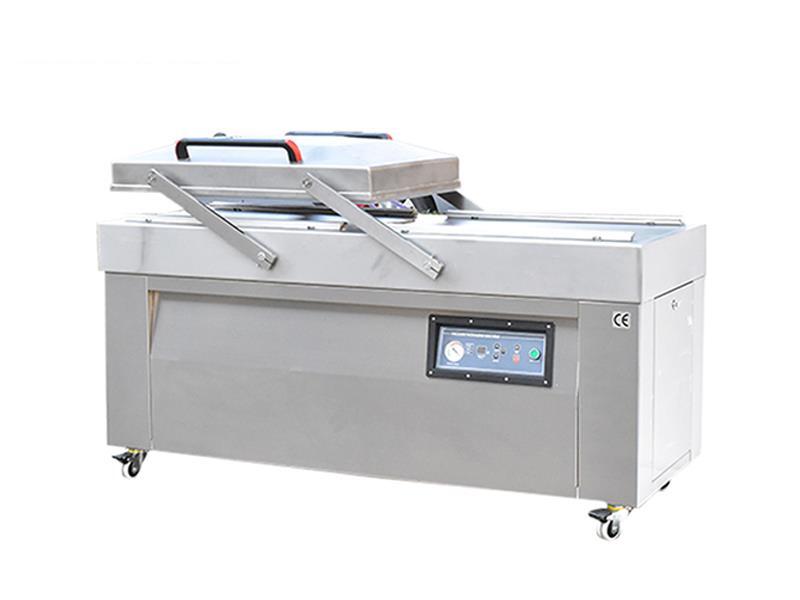
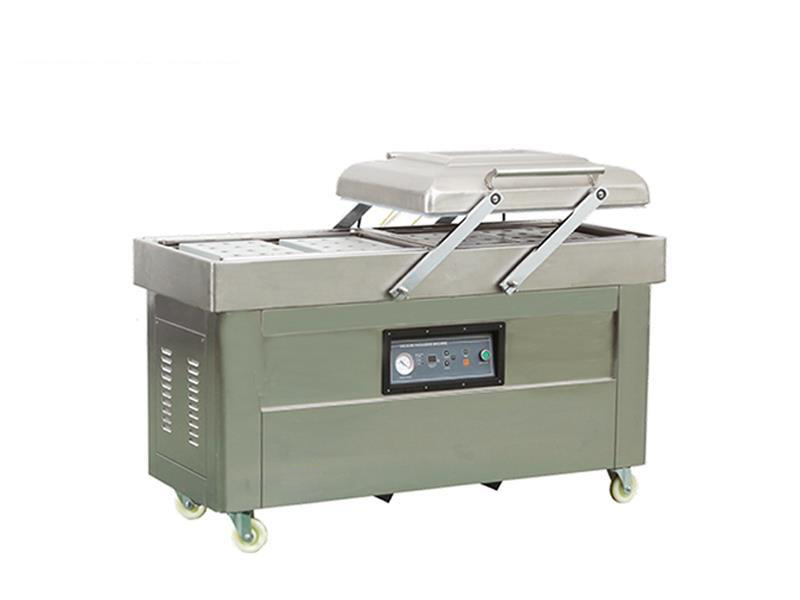
| 複室シーラー | 旋回スイングフレーム上の2つのチャンバー;一方がシール中にもう一方を装填 | 中量産食品加工業、香辛料・ナッツ包装業、水産工場 | 毎時6〜12バッチ;日300〜800パック | $5,500–$12,000 | 装填とシールの重複で遊び時間を削減;単室より労務出力が良い | フル出力には2オペレーターを要する;チャンバーサイズが袋寸法を制限 |
| 連続ベルト真空ライン | ベルトが事前充填袋を移動真空フード下に搬送;インラインで空気抽出とシール | 冷凍食品、ピクルス、スナック、鶏肉、大型パウチ;毎時800〜1,500パック | 毎時400〜1,500パック;多シフト工場 | $28,000–$75,000 | チャンバーファミリーで最高のスループット;コンベヤや重量選別機と統合 | 大きな設置面積、購入コスト高、訓練されたオペレーターと定期ポンプ保守を要する |
| ノズル/外部真空シーラー | 吸引ノズルを開いた袋に差し込む;チャンバーなし;抽出後に袋をシール | 大袋、かさばる金物、繊維、発泡体、粉体;チャンバーには大きすぎる製品 | 日100〜400パック | $1,800–$7,000 | 特大袋に対応;かさばる積載に低コスト;半自動バリアントあり | 真空度がチャンバー機より安定しない;酸素敏感食品に不向き;シール品質は袋口アライメント次第 |
| 真空スキン包装(VSP)機 | 製品をトレイに載せ;上部フィルムを真空下で引き下げ製品周囲に密着成形 | プレミアム食肉、水産、チーズ、調理済み食事;小売向け見た目 | 毎時100〜600パック | $35,000–$95,000以上 | 最良の棚寿命と陳列見た目;フィルムが第二の皮膚のように密着;ドリップ減 | 一致するトレイとフィルムを要する;トレイサイズ治工具;消耗品コスト高 |
日次量が300〜800パックの間に位置するなら、複室機がほぼ常に正解です。それ以下なら単室が元を取り、それを超えると連続ベルトラインは贅沢品でなく労務の必需となります。
2. シナリオ判断フレームワーク:機械を自社業態にマッピング
推測でなく以下の条件を使ってください。いずれかのサプライヤーに連絡する前に、各行を確認し自社の答えを記録してください。
単室を選ぶのは以下の場合
- 日次出力300パック未満
- 袋長500mm未満、袋幅400mm未満
- 多SKUにわたり短バッチで生産
- 床スペース2m²未満で固定ラインを設置できない
- 予算$6,000未満で、1オペレーターがステーション全体を担当
複室を選ぶのは以下の場合
- 1〜2シフトで日次出力300〜800パック
- 2オペレーターが装填とシールのリズムを分担可能
- フルインラインラインに飛び込まずスループット成長が必要
- 製品がチャンバーの袋・高さ制限内に収まる
- 予算$5,500〜$12,000で、労務節約で18か月未満回収
連続ベルトラインを選ぶのは以下の場合
- 出力が日800パック超で毎時1,500に向けて上昇中
- 上流充填または計量設備と共に製品が安定ラインで流れる
- 生産床4〜8mを専用可能
- 長いシフトを通じ一貫した真空度とシール品質が重要
- 予算$28,000以上で、コンベヤや重量選別機との統合が必要
ノズルまたはVSPを選ぶのは以下の場合
- ノズル:製品または袋がどのチャンバーにも大きすぎる;金物、繊維、発泡体、粉体
- VSP:小売陳列と延長棚寿命が販売ポイント;プレミアム食肉/水産/チーズ
- VSP:1トレイフォーマットに標準化でき、一致するフィルムコストを許容できる
- ノズル:食品棚寿命のための一貫した深真空が主要要求でない
3. 仕様比較:実際に性能を変えるパラメータ
2台のチャンバー機はショールーム床で同一に見えても、以下のパラメータで異なることがあります。見積もるすべてのサプライヤーに提案書上でこれらを記入させてください;サプライヤーが空欄にする場合、通常その仕様が市場平均より弱いことを意味します。
| パラメータ | 管理する内容 | 典型範囲 | 選定でなぜ重要か |
|---|---|---|---|
| チャンバー寸法(長×幅×高) | サイクルあたり最大袋・製品サイズ | 400×400×120mm〜800×600×200mm | 小さすぎるチャンバーはサイクルを無駄にし、大きすぎればサイクルが遅くコスト高 |
| 真空ポンプ排気量 | 空気がどれだけ速く除去されるか;サイクルタイムと最終真空度 | 20m³/h(単室)〜100m³/h(複室/インライン) | 過小定格ポンプは多孔質製品で長いサイクルと浅い最終真空を引き起こす |
| 到達真空度 | 袋内の残留空気圧 | -0.095〜-0.10MPa | 食品棚寿命と酸化防止は深く一貫した最終真空に依存 |
| シールバー長と幅 | 最大シール長とシール強度 | 長さ400〜1,000mm;幅8〜10mm | 幅の狭いシールバーは重量または油分の多い袋で失敗;幅は袋フィルムゲージに一致すべき |
| ガス置換(MAP)能力 | 真空抽出後に改質雰囲気を注入 | チャンバー機でオプション;一部VSPユニットで標準 | 深真空に放置すべきでない酸素敏感食品に必要 |
| 制御システム | レシピ保存、サイクル再現性、診断 | 基本タイマーリレー〜HMIとレシピメモリ付きPLC | PLC機はオペレーターを超えて設定を保持;リレー機はシフト間で drift |
| 機械接触部材質 | 腐食と水洗い適合 | 標準304ステンレス;湿式・塩環境に316ステンレス | 食肉、水産、塩水製品は水洗いグレード構造を要する |
4. 価格帯と総所有コスト(2026)
購入価格は最初の3年間に使う費用の約半分です。完全なTCOを比較してください:機械、ポンプ摩耗、消耗袋、シールバー、労務、停止時間。
| 機械タイプ | 購入価格(FOB中国) | ポンプ/シールバー保守(1〜3年目) | 推定年間消耗品 | 1,000パックあたり労務 | 手作業比の典型回収 |
|---|---|---|---|---|---|
| 単室 | $2,500–$6,000 | $300–$800 | $400–$1,200 | 高い(手積み) | 小量産で12〜24か月 |
| 複室 | $5,500–$12,000 | $600–$1,500 | $900–$2,500 | 中程度(2ステーションリズム) | 10〜18か月 |
| 連続ベルトライン | $28,000–$75,000 | $1,800–$4,000 | $2,500–$7,000 | 低い(ライン給材運転) | 高量産で12〜24か月 |
| ノズル外部シーラー | $1,800–$7,000 | $200–$600 | $500–$1,800 | パックあたり高い | 状況次第;主に特大積載でコスト正当化 |
| 真空スキン包装 | $35,000–$95,000以上 | $2,500–$5,000 | $3,000–$9,000(トレイ+フィルム) | 低〜中程度 | 18〜30か月;プレミアム製品マージンに牽引 |
5. サプライヤー階層:製造元、組立商社、再販業者
調達の問いは「どのブランドが最も強そうか」でなく「このサプライヤーはどの階層か、検証できるか」です。リスクプロファイルの異なる3階層が世界市場に存在します。
ティア1:元製造元
製作工場を所有し、チャンバーフレームを製作し、ポンプとPLCを選定します。予備摩耗部品を在庫し、書面保証を発行し、エンジニアリング図面と英文マニュアルを供給します。
検証事項:工場動画または訪問、部品ブランドリスト(ポンプ原産、PLCブランド)、貴社地域のリファレンス顧客、部品在庫方針。
ティア2:組立/商社
複数サブサプライヤーからチャンバーフレーム、ポンプ、シールヘッドを買い、自社名で組み立てます。品質はどの部品を調達するかに依存し、アフター能力は大きく異なります。
検証事項:誰がチャンバーを製作し誰がポンプを供給するかを直接尋ねてください;ポンプ銘板写真を要求してください;サブ部品故障時の保証所有者を確認してください。
ティア3:再販/現地代理店
ティア1または2から完成機を買い、地元で再販し、多くはマークアップと現地サービス約束を伴います。工場価格より現地応答が重要な場合、良い選択になり得ます。
検証事項:誰が現地で部品在庫を持つか、再販業者が実際に何台設置したか、元製造元が海外で保証を履行するか。
審査時の危険信号
- ポンプメーカーやPLCブランドについて明確な答えがない
- 部品保証が12か月未満
- 一般摩耗品目の部品リードタイムが4〜6週間と見積もられる
- 連絡に応じるリファレンス顧客がいない
- マニュアルがサプライヤー自国語でしか利用できない
6. RFQパラメータチェックリスト:すべての引合いに同梱
候補に残ったすべてのサプライヤーに以下のリストを送付してください。彼らの回答を横並びで比較すれば、意思決定から推測が消えます。
| # | 尋ねるパラメータ | 自社工場の値 |
|---|---|---|
| 1 | 製品タイプ、パックフィルムゲージ、袋寸法、最大製品高さ | __________ |
| 2 | 必要な毎時パック数とシフトあたりパック数;シフト数 | __________ |
| 3 | 必要な最終真空度;ガス置換/MAPは必要か | __________ |
| 4 | 提案モデルのチャンバー寸法とシールバー長 | __________ |
| 5 | ポンプブランド、排気量(m³/h)、期待保守間隔 | __________ |
| 6 | 接触材質:304または316ステンレス;水洗い定格 | __________ |
| 7 | 制御タイプ:リレータイマーまたはレシピメモリ付きPLC;HMI言語 | __________ |
| 8 | 保証期間、カバー範囲、部品在庫場所とリードタイム | __________ |
| 9 | 電気構成:電圧、相、自国のプラグ標準 | __________ |
| 10 | 輸送計画のための据付面積、輸送寸法・重量 | __________ |
7. 購入者に実際のコストを生む5つの選定誤り
誤り1:現在の袋にかろうじて収まるチャンバーを選ぶ。チャンバーが今日の最大袋に余裕幅なしで定格されているなら、フィルムが厚いか製品が積み重なる将来のSKUはシールできません。少なくともチャンバー幅に50mm、高さに30mmの余裕を残してください。
誤り2:仮説的なピーク週向けのスループットを買う。年間で最も忙しい週に合わせた機械は、残り51週間遊んでいます。平均日次シフトに合わせて定格し、過大なラインを1台買うより第2のチャンバーを計画してください。
誤り3:ポンプを無視。ポンプは機械の心臓です。安価な汎用ポンプはサイクルタイムと到達真空を損ないます。キャビネット構造を比較する前に、ポンプブランドと排気量を尋ねてください。
誤り4:電気・配管適合を忘れる。220V単相向けに作られた機械は、コンバーターなしで3相電源では動きません;排水口のないチャンバーは食肉加工で浸水します。RFQ段階で工場電源と水洗い条件を指定してください。
誤り5:専用袋またはトレイにコミット。一部のサプライヤーは購入者を自社の袋またはトレイ経路に縛り付けます。業界で入手可能なフィルムとパウチを流すオープンスタンダード機は、設備寿命を通じ消耗品コストを競争力ある水準に保ちます。
8. 事例:ベトナムの香辛料・ナッツ加工業者
ビンズオンの加工業者は2台の単室ユニットで1日450パックをシールしており、3オペレーターを拘束し、油分の多いカシュー袋で一貫しないシール品質を生んでいました。彼らは単室、複室、連続ベルトの選択肢を評価し、600mmシールバー、40m³/hポンプ、304ステンレス接触部品を備えた複室機を発注しました。
| 指標 | 導入前(単室×2台) | 導入後(複室、90日) |
|---|---|---|
| 日次パック数 | 450 | 720 |
| ステーションのオペレーター数 | 3 | 2 |
| 週次不良シール数 | 21 | 4 |
| バッチあたり平均サイクル | 55秒 | 38秒 |
| パックあたり消耗品コスト | $0.082 | $0.067 |
このプロジェクトは労務とシール不良の節約だけで約14か月で回収しました。購入者がベルトラインでなく複室を選んだのは、製品ミックスが週次で14SKUにわたり変動し、専用インラインラインを非効率にしていたからです。
9. SunAuraがエンドオブライン構成にどう収まるか
SunAuraは青島工房でエンドオブライン包装設備を製作し、チャンバー真空シーラー、ケースシーラー、ケース製函機、結束ステーション、ストレッチ包装機をカバーします。当社は充填、キャップ締め、製袋充填包装設備は製作していません;それらは独立した技術分野であり、表面的にカバーするのでなく専門業者を紹介します。
真空包装については、単室・複室モデルに加え連続ベルトラインを供給し、ポンプとPLCブランドは提案書で前もって明示し、一般摩耗部品は青島に在庫し同日宅配便発送し、PLC制御ユニットには遠隔診断モジュールを利用可能です。また、密封パウチの後に来るケース封緘、結束、パレット包装といったエンドオブライン残部の流れに真空ステーションをどう適合させるかも支援します。
隣接する設備カテゴリを比較中なら、他の選定ガイドが役立つことがあります:最良の結束機メーカー&サプライヤーガイド、最良のシュリンク包装機メーカーガイド、最良のケースシーラーメーカーガイド、包装機のよくある15の問題とその直し方。より広い計画についてはエンドオブラインレイアウト計画ガイドを参照してください。
予算計画のための市場背景:世界食品包装市場は棚寿命延長包装へとシフトを続けており、改質雰囲気と真空フォーマットが最も成長の速い封じ込め方法のひとつです。自社のビジネスケースを構築する際は、Statistaの世界包装見通し、包装・加工技術協会PMMIが公表する業界データ、Smithersが追跡するエンドオブライン資材分析を参照してください。
よくあるご質問
食肉と水産にはどの真空包装機が必要ですか?
日次量300パック未満なら、304または316ステンレスの単室が仕事をカバーします。1日300〜800パックなら、水洗いボディと深真空ポンプを備えた複室が食肉、水産、塩水製品を扱います。それを超える場合は連続ベルト真空ラインに移行してください。製品が改質雰囲気外で速く酸化する場合は、ガス置換能力を協議すべきです。
チャンバー真空と外部ノズル真空シールの違いは何ですか?
チャンバー機は袋全体を密閉チャンバー内に入れ、袋全体にわたり均等に空気を除去します;これは食品棚寿命に必要な一貫した深真空を提供します。外部ノズルシーラーは袋口に保持したノズルを通して空気を引き、製品サイズがチャンバー使用を妨げる特大袋またはかさばる品(金物、繊維、発泡体)専用です。
複室真空シーラーは毎時何パックを扱いますか?
40〜63m³/hポンプを備えた標準複室は、バッチあたり約30〜45秒でサイクルし、2オペレーターで通常毎時6〜12バッチを持続し、サイクルあたりチャンバーに収まる袋数次第で日数百〜1,000パック弱に相当します。
真空包装機はどれくらい持ちますか?
チャンバーフレームとボディは通常保守で8〜12年稼働します。真空ポンプはサービス品目です:良質ポンプは約3,000〜5,000運転時間ごとに重整備され、シールバーと加熱線はサイクル数ベースで交換され、通常数十万シールごとです。良く作られた機械の保証は通常部品を12〜24カバーします。
真空機は既存のエンドオブライン包装に統合できますか?
チャンバー機は独立ステーションとして動作することが多く、一方連続ベルト真空ラインはコンベヤ、重量選別機、ケースシーラー、結束設備に接続します。RFQ送付時に、ライン上の上流・下流設備を記述してください。そうすればサプライヤーが提案書にコンベヤインターフェース、信号点、設置面積を定義できます。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›