

SunAura Packaging Machines は、ベトナムの大手インスタント食品メーカー向けに自動包装ラインを稼働させたと発表しました。高速の柔軟包装、カートニング、パレット包装を組み合わせ、国内・輸出向けに増え続けるインスタント麺・スナックのマルチパックを処理します。本ラインは人手に依存した箱詰め・手積みパレタイジングの工程を置き換え、多品種の食品工場が毎週繰り返す頻繁なフォーマット変更を前提に設計されています。
本案件は、当社が東南アジア各地へ納入してきた食品業界向けラインの最新事例で、同地域では予備部品・試運転の体制を最近強化したばかりです。ベトナムのメーカーにとって目標は処理能力の向上だけではありません。パックとケースがどのシフトでも同じ姿で仕上がり、ライン末端の反復作業に携わる人員を減らすという一貫性でした。
ラインが扱う製品
生産の流れは、食品を製造して包装へ集めた後から始まります。単品または集合品を高速の横型ピロー包装機で包み、製品ごとに密閉した柔軟パックを成形します。フィルム、供給、シールジョーを電子同期させ、ラインの運転速度でもカットが製品と製品の間に来るようにしています。工場ではマルチパックの個数や販促構成が異なる複数のフォーマットを運転するため、包装機はレシピを登録し、段取り替え時に呼び出します。機械の再調整が要らず、品目間の停止時間を短く保てます。
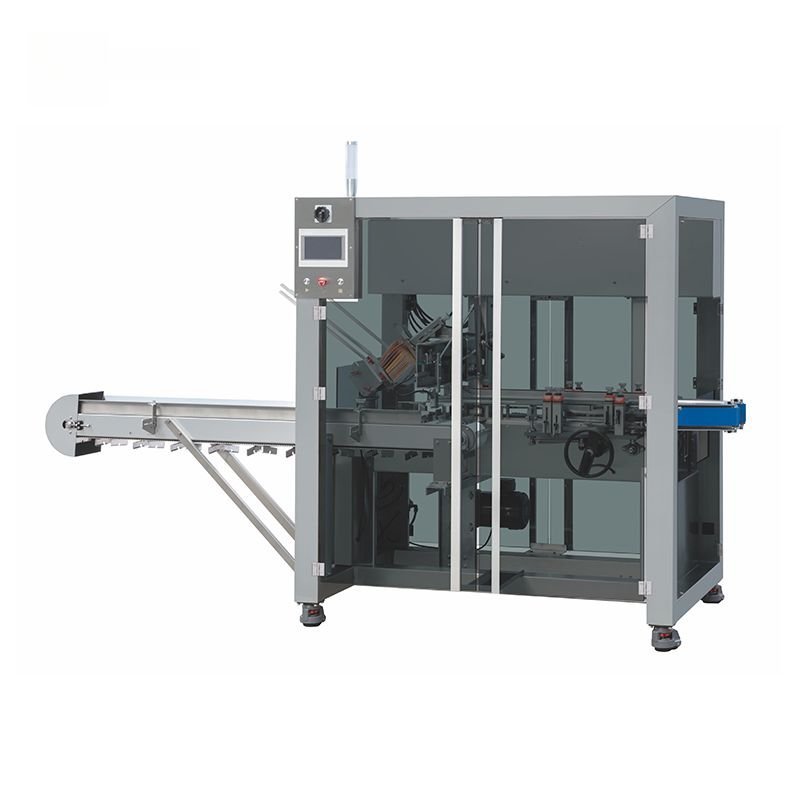
包装済みパックは続いて自動カートナーでカートンにまとめられます。カートナーはカートンを製函または受け取り、パックを投入し、包装機に合わせた速度で箱を閉じます。カートナーは要の連結点です。包装機の出力を受け止められなければパックが滞留し、上流機に減速を強いるため、速度と段取り替えの挙動は、最も物量の多い単一製品ではなく全フォーマットを基準に指定しました。シール済みの箱はカートナーからパレタイジングへ進みます。
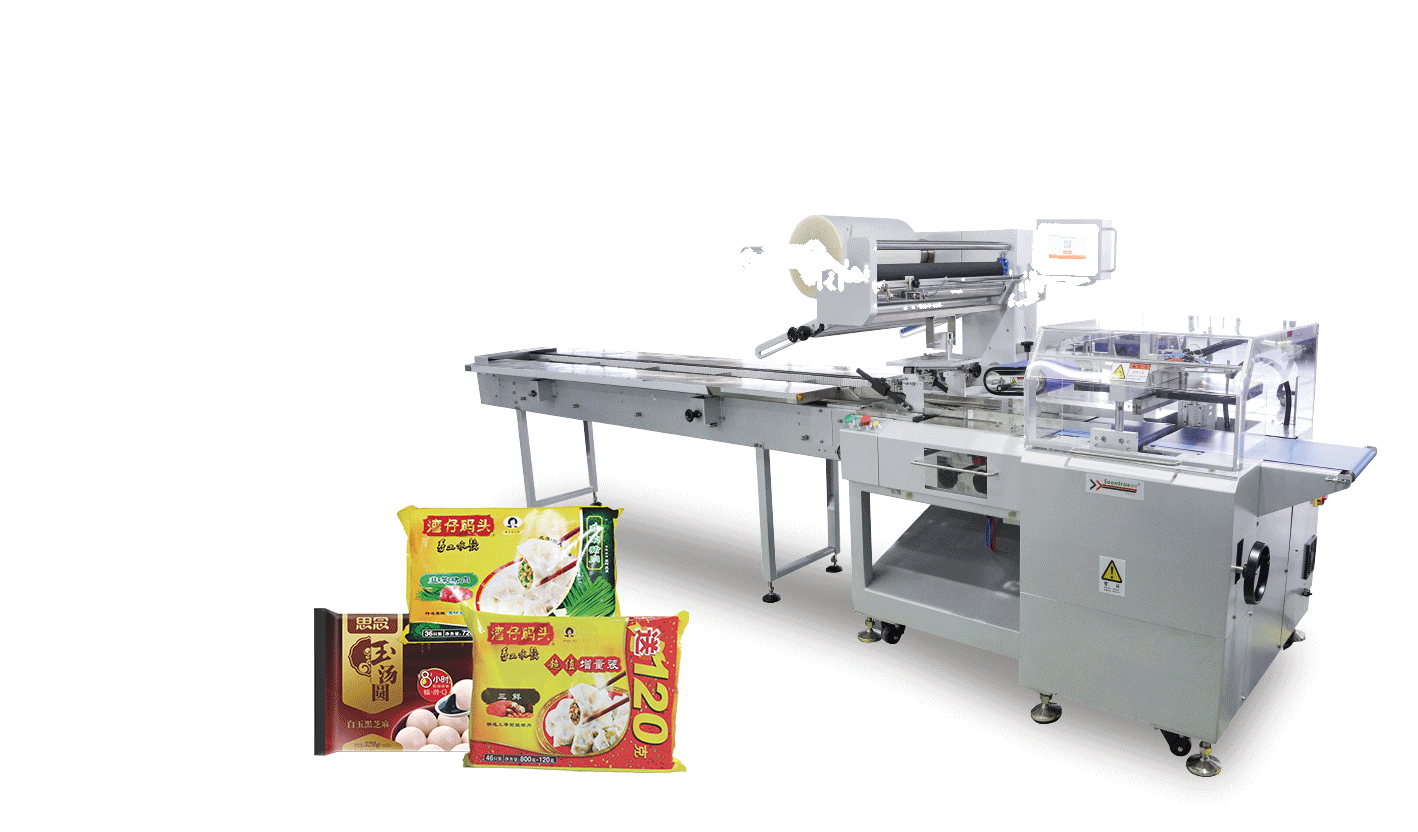
カートニングと段取り替えの規律
多品種の工場では、カートナーの柔軟性が案件の価値を大きく左右します。食品マルチパックに適したエンドロード式カートナーは、決まった範囲のカートンサイズと包装パターンを扱い、サーボ駆動機なら登録済みフォーマットを素早く切り替えて段取りを正確に再現します。こうしたラインに対する当社の進め方は、仕様段階でカートン範囲をすべて合意し、全フォーマットを運転できることを確認したうえで、調整、点検、カートン品質を確かめる短い試運転までを手順書に落とし込むというものです。どのシフトでも同じ手順、同じ時間で段取り替えができるようにするためです。
この規律が効くのは、現場での段取り替え性能が、機械の原理上の能力と食い違うことが多いからです。切替え自体は速くても、オペレーターごとにやり方が違ったり、切替え直後のカートンの成形が悪かったりすれば、生産時間を失います。設定を登録し、手順を標準化し、全速に戻す前に出来栄えを確認してこそ、機械の能力が信頼できる再現性のある段取り替えになります。多くのフォーマットを回す工場に本当に必要なのは、そこです。
パレット包装と荷の保護
ライン末端では、シール済みカートンを(本レイアウトでは工場の速度に合わせた搬送設備で)パレタイジングし、完成パレットをターンテーブル式パレット包装機で巻いてから倉庫へ送ります。ストレッチフィルムはカートンをパレットに固定し、流通中の粉じんや取り扱いから守ります。ベトナムの港を経て海外へ向かう輸出カートンでは、積み替えを二度受けても荷が持つ助けになります。包装機は重ね代と張力を設定してフィルムを掛け、荷崩れしやすい底部と天面には補強巻きを加えます。設定はパレットのフォーマットごとに登録されます。
輸出向け生産については、海上輸送で効く防湿・防錆も当社から助言しました。バリア包装、乾燥剤、適切な荷固定です。これらは当社が 輸出包装の保護で解説している手法です。パレットの安定化に使うストレッチフィルムと、海上輸送に必要な本物の防湿バリアとを区別する点も、メーカーの輸出品向けに本案件で対応した実務上の論点でした。

工程の統合と速度バランス
多工程ラインの信頼性は、どのステーションも恒久的に他の待ちにならないよう速度を揃えることから生まれます。当社は包装機、カートナー、パレット搬送を揃えた速度で指定し、工程間に短い滞留区間を設けました。カートン替え、フィルム継ぎ、パレット交換といった一時的な停止を、そのまま上流へ戻さず吸収するためです。コンベアと乗継ぎは、適切な高さとピッチで製品を受け渡す配置とし、各工程の準備が整った時点で製品を放行・保持する制御信号を機械間で共有しています。
これは当社が後段包装セル一式に適用しているのと同じ統合の考え方で、機械を一つのシステムとして扱う案件が、個別購入を寄せ集めた案件を上回る理由でもあります。ベトナムのラインでは工程をまとめて指定したため、包装機の排出フォーマット、カートナーの投入、パレット搬送を当初から合意でき、現地でのすり合わせが要らず試運転期間を短縮できました。
操作研修、試運転、現地支援
設置後、当社は工場の実製品でラインを試運転し、オペレーターと保全チームを分けて研修しました。オペレーターには運転、段取り替え、消耗品、技術者には故障診断と、地域に常備するようになった消耗部品を扱っていただきます。先般発表した東南アジアの部品・試運転拠点がアフターサービスを支え、通常運転で故障・摩耗する部品を在庫しているため、止まったラインが部品を何週間も待つことがありません。メーカーはオンラインの ヘルプセンター もご利用いただけます。保全間隔と故障解決の情報をご覧いただけます。
試運転中にラインが計画の運転速度に達したと当社は報告しています。稼働初期の数週間でお客様が最も実感された効果は、手作業の削減と包装出来栄えの一貫性でした。
東南アジアの食品工場が自動化を続ける理由
本案件は、地域全体に広がる傾向を映しています。ベトナムおよび周辺市場の食品・飲料メーカーは、大きな国内人口を抱えながら輸出を拡大しています。反復的な箱詰めの要員が逼迫し、小売・輸出先が均一でパレット積み・ラベル付きの供給を求めるなか、ライン末端の自動化が進んでいます。製品・販促フォーマットが多い多品種生産では、レシピで段取り替えするサーボ駆動機が特に有利です。固定式の自動化は、フォーマットが毎日変わると強みを失います。スナック、インスタント食品、飲料における当社の地域納入実績は、こうした圧力が単体の機械ではなく、柔軟な包装ライン一式へ結実する過程を示しています。
処理能力の具体的な運転像
ラインの経済性は、実際の運転日を思い浮かべると最もはっきりします。シフトの前半は物量の多い麺のマルチパック、後半はスナックのフォーマットを運転するとします。前者では包装機が定格に近い速度で連続運転し、カートナーが揃った速度でパックを箱へまとめ、パレット搬送と包装機がラインを止めずにシール済み箱を受け取ります。後者へ切り替える際は、オペレーターが登録済みレシピを呼び出し、ガイドやカートン部に定めた機械調整を行い、短い確認ロットを流して再開します。担当者の勘ではなく、手順書の基準で測られる段取り替えです。
投資効果が表れるのは、以前の手作業体制との対比です。手詰め・手積みパレタイジングは、ライン末端の人数でアウトプットが頭打ちになり、シフトや担当者によってばらつき、欠勤・離職の影響を受けました。自動ラインは機械がペースを決め、どのシフトでも同じパック・パレット品質を再現し、人には運搬・積み付けではなく監視と供給を担ってもらいます。他の後段包装案件と同じく、削減分は人件費だけでなく、自動化が上乗せする一貫性、破損パックの減少、アウトプットの予測しやすさにも表れます。
保全計画と稼働率の確保
こうしたラインは、故障で止まるまで回すのではなく、短い計画保全を決めてこそ信頼できます。実務の焦点は、動いて製品に接する部位です。コンベアのベルトとローラー、包装機のシールジョーとフィルム取扱い部、カートナーの投入・閉函機構、パレット包装機のストレッチキャリッジとターンテーブル。これらを工場のシフト体制に合わせた間隔で点検し、よく摩耗する部品は故障前に交換し、フィルムや接着剤などの消耗品は切替えで生産を止めないよう管理します。
地域拠点が該当する消耗部品と重要部品を在庫しているため、メーカーは計画保全の部品を先に揃え、予期せぬ停止からでも国際輸送を待たずに復旧できます。当社は、故障してから呼ぶ体制から保全カレンダーへの移行をお勧めしており、稼働負荷の高いラインには、エンジニアが一定間隔でセルを点検し、シール・包装品質を確認し、安全装置をチェックするサービス契約もご用意しています。オンラインのヘルプセンターは、訪問の合間に工場内の技術者が故障を解決する支えとなり、最も早く片付く現場内で多くの問題を処理できるようにします。
よくあるご質問
この種のラインは複数の製品フォーマットに対応できますか?
はい。包装機とカートナーはレシピを登録し、標準化した手順でフォーマットを切り替えるため、多品種の食品工場に適します。カートンとパックの全範囲は仕様段階で合意し、すべてのフォーマットが運転できることを確認します。販促用マルチパックや季節フォーマットも通常製品と同じ方法で追加でき、品揃えが増えても追加ごとに新しい機械部品を要さず、段取り替えの速さを保てます。
輸出パレットの防湿はどう行いますか?
ストレッチ包装はパレットの安定化と防塵を担い、海上輸送には本物の防湿バリア、乾燥剤、防錆処理が必要です。当社はその双方について助言し、それらを適用する機械をご供給します。
現地で入手できる予備部品は何ですか?
地域拠点には、包装機、カートナー、搬送設備の消耗部品と重要部品を在庫しています。設置および将来のサービスには現地の試運転エンジニアが対応します。
ボトルネックを避ける速度バランスはどう取りますか?
機械は揃えた速度で指定し、工程間に滞留区間を設けて短い停止を吸収します。共有する制御が、各ステーションの準備が整った時点で製品を放行します。実際には、包装機、カートナー、パレット搬送がそれぞれ計画速度をわずかな余裕を持って維持でき、間のコンベアがフィルム交換、カートン調整、パレット交換を賄うだけの製品を保持して、上流機を止めないということです。また機械ごとに単独試験するのではなく、ライン全体をまとめて試運転・検証します。受渡しとタイミングを実際の運転条件で確認してから引き渡すためです。
まとめ
ベトナムのラインは、多品種の食品工場が人手に依存した箱詰めを、速度バランスの取れた柔軟なピロー包装・カートニング・パレット包装の流れへ置き換え、一つのシステムとして指定し、部品とエンジニアで現地支援する姿を示しています。東南アジアで国内・輸出の両市場を担うメーカーにとって、レシピによる段取り替え、揃えた機械速度、適切な荷の保護の組み合わせは、手作業の後段工程では維持できない処理能力と一貫性をもたらします。当社は今後も同地域でこうしたラインの供給と支援を続けます。
インスタント食品、スナック、マルチパックのラインを自動化される場合、当社が貴社の製品と処理能力に合わせて包装機、カートナー、パレット搬送を選定します。 アプリケーションチームへご相談ください 。パックのフォーマットと目標速度をお知らせいただくか、 製品ハブで機種をご覧ください。とくに SZ 横型ピロー包装機シリーズ と自動カートニングマシンを揃えています。

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
プロフィールを見る ›