

SunAura Packaging Machines は、ロボットケース製函、自動製品装填、ケース封函、パレタイズを 1 つの同期ラインに統合した海外向けエンドオブライン包装システムの工場受入試験と出荷を完了しました。今回の納入は、中量生産メーカーの間で、個別調達の機械ではなく、単一サプライヤーによる完全ターンキーラインを選好する傾向の高まりを反映しています。

納入内容
各出荷システムは共通のコアシーケンスを採っています。ケース製函機が段ボール箱を成形・底貼りし、自動装填ステーションが開いた箱に製品を入れ、ケースシーラーが天面を折り曲げて封緘し、閉じたカートンはパレタイジング工程へ搬送され、ストラップ結束とストレッチ包装が仕上がった荷を固定します。各ステーションは共通の制御アーキテクチャを共有し、速度とインターロックが設置後に後付けされるのではなく同期されています。ケース製函・梱包・封函・パレタイズシステムをご購入のお客様は、完全なセルを 1 つのスコープとして受け取ります。
なぜバイヤーは統合ラインを選ぶのか
このトレンドは 3 つの実務的要因で駆動されています。第 1 に、人手の確保とコストです——統合ラインは、自動化されたエンドオブラインにおいて真の制約になりがちな手作業梱包ステーションを排除します。第 2 に、責任の所在です——成形・装填・封緘・パレタイズが 1 社から来れば、試運転やアフターサポートがサプライヤー間で分割されません。第 3 に、予測可能な処理能力です——同期された制御により、ライン全体が最も遅い島のペースではなく、バランスの取れたサイクルタイムで運転します。

輸出前の工場受入試験
出荷前に、各ラインは SunAura Packaging Machines の青島工場で工場受入試験を受けます。お客様またはその代理が、実際の段ボールブランクと製品を使ってサイクルタイム、カートンハンドリング、安全ガードを確認します。到着後ではなくこの段階で調整を捕捉することで、現地試運転が短縮されます。渡航できないお客様には、試験を映像と性能記録でリモート文書化します。訪問も歓迎しており、会社・工場ページには所在地と訪問計画用の地図が掲載されています。
同一スコープ内の付帯設備
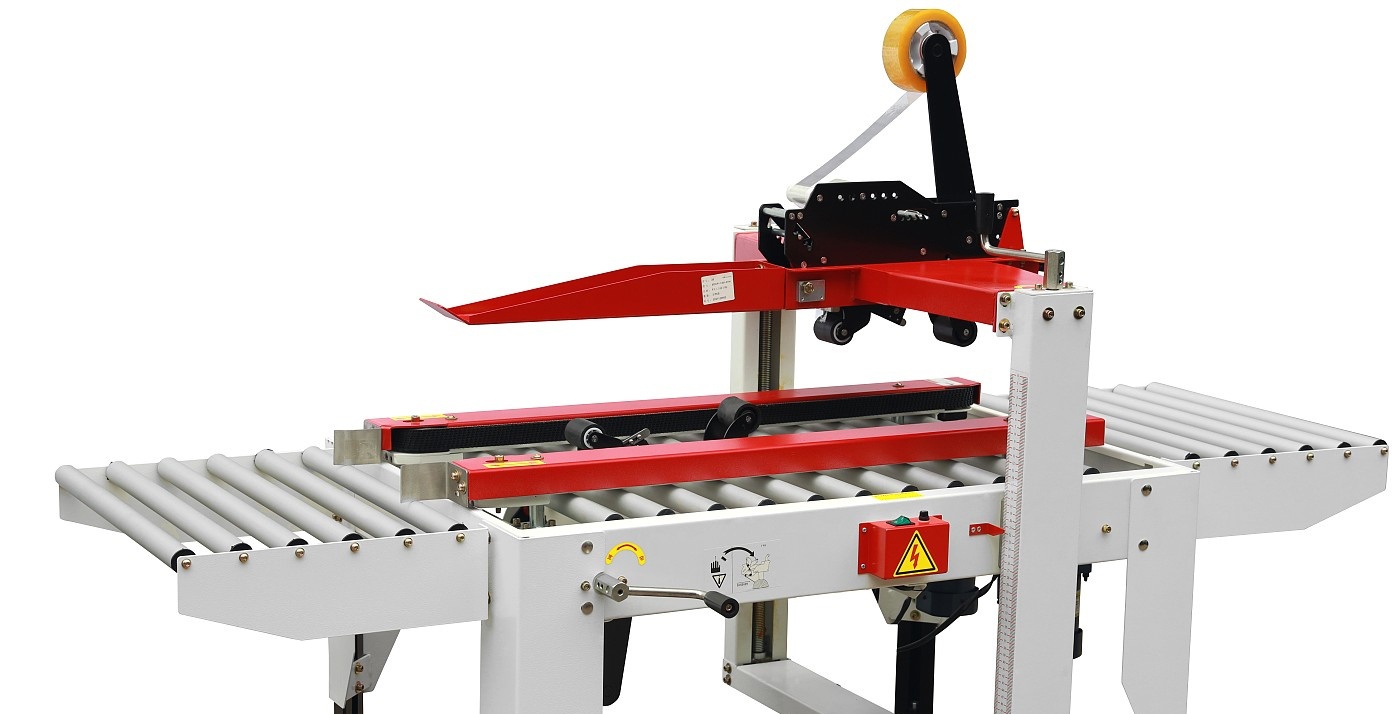
いくつかの出荷には、本ラインに合わせた付帯ステーションが含まれていました——複数カートンサイズを運用するお客様向けのロボットケース製函機(AIS400 ロボットケース製函機など)、FA500F ケースシーラーのような自動ケースシーラー、全自動結束機による無人バンド掛け。これらを当初の注文に含めることで、試運転時からコンベヤ高さ、信号、予備部品キットの整合性が保たれます。
ラインを計画するバイヤーへの示唆
同様のアップグレードを検討する工場にとって、実務的な順序は、カートンレンジを確認し、真のピーク(毎分ケース数)を定義し、成形・装填・封緘・パレタイズのどの工程を一緒に自動化すべきかを決めることです。ケース寸法、製品サンプル、目標処理能力を含む完全な引き合いにより、設計チームはバランスの取れたレイアウトと現実的なリードタイムを提案できます。バイヤーはSunAura Packaging Machines 引き合いページから始め、設備レンジ全体を確認できます。基本的な選定ロジックについては、ケース製函機・封函機の選定技術記事が詳しい参考になります。
プロジェクトの内幕:レイアウトから受入試験まで
これらのラインの受注から出荷までの道筋は、SunAura Packaging Machines のターンキープロジェクトで標準となっている構造化されたシーケンスに従いました。それはカートンと製品データから始まり、お客様はケース寸法、材質、装填後重量、目標毎分ケース数を、可能な場合はサンプルとともに提供しました。その後エンジニアリングが、成形・装填・封緘・パレタイズの各ステーションがサイクルタイムを共有するバランスレイアウトを作成し、コンベヤ高さと制御信号が個別機械ごとではなくライン全体で定義されました。このバランスが確認されて初めて個々のステーションが製作され、単体では優秀だが一緒に動かないという古典的な統合問題を防いでいます。
工場受入試験は決定的なチェックポイントでした。お客様実際の段ボールブランクと代表製品を使い、合意されたサイクルでラインを運転し、エンジニアがブランク開き、装填、フラップ折り、封緘、パレタイズへの移行をチェックしました。ガイド、センサ、タイミングの調整は現地ではなく工場で行われました。渡航できないお客様には、契約処理能力に対する性能を含めて試験を収録・文書化し、その後で設備を分解・梱包・再組み立て用にマーキングしました。
ロボティクスとサーボモーションの役割
納入されたラインのいくつかは、エンドオブライン包装を再構築している 2 つの技術トレンドを反映しています。第 1 はロボットケース製函で、固定の機械式マガジンの代わりにピック&プレースアームがブランクを開きます。広く変化するカートンサイズレンジを運用するお客様にとって、ロボットケース製函機は生の速度を少し犠牲にして段取り替え時間を大幅に短縮します——新サイズは機械的な完全リセットではなく、モーション設定と交換部品で対応できるからです。第 2 のトレンドは、装填と封緘におけるサーボ駆動モーションで、各ステーションが電子的に同期し SKU ごとにレシピを保存できます。ロボティクスとサーボ制御が組み合わさることで、統合ラインは設備ライフサイクルを通じて大半の中量生産メーカーが直面する製品構成の変化に、より適応できるようになります。
単一サプライヤー統合が実務上重要な理由
単一サプライヤーラインの利点は、試運転とアフターサポートの際に最も明確になります。機械が別々のベンダーから来る場合、それらの境界——製函機から装填機への移行、シーラーからパレタイザへの移行——が問題の蓄積する場所であり、責任が最も不明確になる場所です。1 つのスコープで構築されたラインは、それらの移行が一緒に設計・試験・サポートされ、制御アーキテクチャがセルを 1 つの機械として扱います。お客様にとってこれは、試運転期間の短縮、トラブルシューティングの単一窓口、一貫した予備部品とドキュメントを意味します。また処理能力も守られます——後から接続された島々の集まりより、バランスの取れた同期ラインの方が定格サイクルに近い値で運転します。
予備部品・サービスパッケージの計画
各ラインとともに、お客様はシフトパターンに合わせた消耗・予備部品パッケージと、消耗品を扱うステーション(テープナイフ、糊システム、吸盤、センサ、コンベヤ摩耗部品)の保守ガイダンスを受け取りました。これらを納入時に計画することは海外設置で特に価値があり、小さな部品のリードタイムでライン全体が停止する事態を防ぎます。サービスの考え方は設備と同様で、各ステーションの保守を別々のマニュアルに任せるのではなく、セル全体を 1 つのシステムとして文書化し、定期タスクを成形・装填・封緘・パレタイズ全体で整合させています。
同等プロジェクトの始め方
同様の統合ラインを検討するメーカーにとって、最も有用な最初のステップは単一機械の引き合いではなく完全なデータパッケージです。それは、寸法と重量を含む完全なカートンレンジ、製品サンプル、真のピーク(毎分ケース数)、自動化すべき工程、仕向地とスケジュールを意味します。これらの入力があれば、エンジニアリングチームはバランスの取れたレイアウト、現実的なサイクルタイム、明確なスコープを返せます。アプリケーションが必要とする自動ケース封函、結束、パレット包装ステーションを含みます。引き合いはSunAura Packaging Machines お問い合わせページから送信でき、選定ロジックは同社の技術ナレッジライブラリで解説されています。
顧客成果と、測定された自動化の意義
これらの出荷に共通するのは、最大限ではなく測定された自動化です——各お客様は、自動化それ自体のために自動化するのではなく、自社固有の運用を制約していた工程を自動化しました。完全なライン(製函からパレタイズまで)を選ぶお客様もいれば、手作業の箱成形や梱包ステーションという単一のボトルネックを解消することを優先し、残りの運用はそのままにするお客様もいました。エンジニアリング価値は、どちらのケースに該当するかを特定することにあり、それはサイクルタイム分析に立ち返ります——すべてのステーションを秒数でマッピングし、真の制約を見つけ、セルをバランスさせるよう自動化します。この規律は、高価な機械が手作業の隣に飢えさせられる過小自動化と、製品予測が正当化しない処理能力に資本を投じる過大自動化の両方を防ぎます。
納入されたラインは、柔軟性が後付けではなく設計で組み込まれることも示しています。広い SKU レンジを持つお客様はロボット製函とサーボ装填を選び、将来のサイズをレシピと交換部品で扱えるようにしました。安定した大量パックを持つお客様は固定自動化の効率性を選好しました。技術を製品構成に合わせる判断はレイアウト段階で行うのが最善で、ロボット製函機、封緘ステーション、下流の結束をすべて一緒にバランスさせられます。
訪問希望者・パートナーへのメッセージ
SunAura Packaging Machines は、購入検討中のバイヤーや販売パートナーに、コミットする前に稼働中の設備を見ることを推奨しています——進行中プロジェクトの工場受入試験に合わせるか、青島工場への訪問を手配してください。ラインが実カートンで運転する様子を見ることは、製作品質、安全ガード、統合を判断する最も直接的な方法であり、そのプロジェクトをサイジングするエンジニアと面と向かって議論する機会になります。会社・工場ページには住所、地図、訪問手配の案内があり、お問い合わせページにはスケジュール調整用の国際営業チームが掲載されています。将来を計画するパートナーやバイヤー向けに、同社は インサイトセクションでアプリケーションノート、選定ガイド、プロジェクト更新を継続公開しており、これらの統合ラインの背後にある技術的理由をより深く扱っています。
これらの出荷からバイヤーが得るべきこと
設備そのものを超えて、これらのプロジェクトはエンドオブライン自動化を評価するすべてのメーカーに実務的なテンプレートを提供します。第 1 の教訓は、データの質がプロジェクトの質を決めることです——最も速く試運転が完了したラインは、お客様が完全なカートン仕様、代表サンプル、真に測定されたピーク処理能力を提供した案件でした。第 2 に、個々の機械を選ぶ前にラインをシステムとしてバランスさせ、どのステーションも遅い隣に飢えさせられないようにすること。第 3 に、柔軟性は設計上の選択であること——ロボット・サーボ構成は変化する SKU 構成に、固定自動化は安定した大量パックに適し、その選択は後付けではなくレイアウト段階で行うのが最善です。
第 4 の教訓はパートナーシップに関するものです。統合ラインは長寿命資産であり、メーカーとの関係は予備部品、試運転サポート、将来の拡張を通じて出荷をはるかに超えて続きます。バイヤーはその能力を直接評価することで大きな恩恵を受けます——機械の運転を見ること、移行と制御の文書化をレビューすること、海外設置のサービス取り決めを議論することです。SunAura Packaging Machines は、仕様が凍結される前のこうした議論を早い段階で歓迎しています。それによりラインが初回で正しくサイジングされるからです。該当設備——ロボットケース製函機、ケースシーラー、統合梱包・パレタイズライン、無人結束を含む——は製品セクションで確認でき、技術的な質問はお問い合わせページの国際営業チームが回答します。
エンドオブライン能力への継続投資
同社は、個別機械と並んでターンキー能力を構築し続けており、サーボ同期、ロボットハンドリング、工場試験済み統合、海外試運転・サポート向けに構造化されたドキュメントに継続的に取り組んでいます。進行中プロジェクトのあるお客様は、営業エンジニアから従来通り製作・出荷の更新を受け取り、将来ラインを計画するお客様は新しいアプリケーションノートやプロジェクト報告を公開に合わせてフォローできます。SunAura Packaging Machines はこれらの投資全体で単一の実務的目標に集中し続けています——お客様のレイアウトで合意された処理能力が、設置後、シフトを重ねてもラインが確実に達成する処理能力であることを。読者は、技術ナレッジライブラリで、詳細なケース製函機・封函機選定ガイド、関連するシュリンク包装、カートニングの参考資料をレビューできます。
おわりに
これらの出荷は、エンドオブライン自動化が、個別に定格された機械の集まりではなく、バランスが取れ文書化の十分なシステムとして扱われたときに最も成功することを実務的に思い出させてくれます。SunAura Packaging Machines は、統合ケース梱包・パレタイズプロジェクトを計画するメーカーや販売パートナーからの引き合いを引き続き歓迎しており、エンジニアリングチームは、仕様が確定する前にレイアウト、サンプルカートン、処理能力目標をレビューできます。購入希望のお客様は国際営業チームに直接連絡し、設備レンジ全体を探索し、またはスケジュール訪問で稼働中の設備を見る手配ができます。
今後の展望
SunAura Packaging Machines は、個別機械と並んでエンドオブライン・ターンキー包装ラインの能力を拡大し続け、サーボ駆動モーション、ロボットハンドリング、工場試験済み統合に継続投資しています。進行中プロジェクトのあるお客様は、営業エンジニアに連絡して最新の製作・出荷スケジュールを確認できます。同社はインサイトセクションでアプリケーション・調達ガイダンスを定期的に公開しています。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›