

持続可能な包装はもはやマーケティングの選択肢ではなく、バイヤー要件です。小売業者、規制当局、消費者が、従来のポリプロピレンや PET フィルムから、生分解性、堆肥化可能、紙ベースの代替品へとブランドを押しやっています。ほとんどのブランドが予期しない問題は、30 ミクロン OPP フィルム向けに設計された機械が、20 ミクロン PLA 堆肥化可能フィルムを漏れ、シワ、絶え間ないジャムなしに運転できないことが多い点です。2026 年に持続可能フィルム向けの包装機能力を購入する計画があるなら、適合性は工場床で発見されるのではなく、購入時に仕様化されなければなりません。SunAura Packaging Machines の設計チームによる本ガイドは、どの生分解性フィルムがどのように振る舞うか、適合機械が実際に何を必要とするか、そして最も高価な適合ミスをどう避けるかを解説します。
生分解性フィルムの挙動がなぜそれほど異なるのか
従来の軟包装フィルム(OPP、PET、LDPE、ラミネート)は靭性向けに設計されています:広いシール温度窓を許容し、張力下で伸びに抵抗し、高速で予測可能に走行します。生分解性フィルムはその靭性を堆肥化可能性とトレードオフし、その代償は包装機上で即座に現れます。
狭いヒートシール窓。PLA(ポリ乳酸)は、OPP の 25〜40°C に対し、わずか 8〜12°C 幅の温度帯でシールします。ジョーを 10°C 熱く回すとフィルムは結晶化し、脆くなり、引き裂けます;10°C 冷たすぎるとシールが弱く漏れます。粗い On/Off 温度制御の機械では、この窓は事実上管理不能です。
引張強度が低く伸びが大きい。堆肥化可能フィルムは張力下で伸びネッキングします。OPP 用に完璧に調整されたフィルム引きは PLA を過剰に引き、袋長ドリフトと縦シールのシワを引き起こします。
摩擦係数と静電気が大きい。多くの生分解性フィルムはステンレスローラー上でよりグリップし静電気を帯び、供給ミス、ダブル引き、粉塵付着を引き起こします。
シュリンク用途の融点が低い。堆肥化可能シュリンクフィルムはより低温で収縮し、PETG 向けに較正されたシュリンクトンネルは過剰収縮または焦がします。
堆肥化認証:機械選択の背景
機械を調整する前に、フィルムが意図する主張を実際に担えるか確認してください。欧州では工業的堆肥化は EN 13432 で規制され、北米では ASTM D6400 と BPI 認証です;家庭堆肥化には独自の新興規格(特に TÜV Austria の OK compost HOME)があります。埋立地で単に「生分解する」フィルムは適格ではなく、ポリマーと紙を崩壊試験に不合格な形で混合したラミネートも同様です。これが機械適合性に重要なのは、認証フィルムが一貫した良く配合されたグレードである傾向があるからです;未認証の「エコ」フィルムはバッチごとにばらつき、はるかに運転が困難です。
フィルムサプライヤーに認証書と推奨加工窓(シール温度、ドウェル、張力、リール幅)を求めてください。機械適合性は実際には 3 者——フィルム生産者、コンバーター、包装機械メーカー——間の契約であり、そのデータを設備ビルダーに多く渡すほど、最初の FAT は良くなります。加工窓を提示できないサプライヤーは、再現可能なパックを提示できません。
紙および紙ラミネートのフローラップ
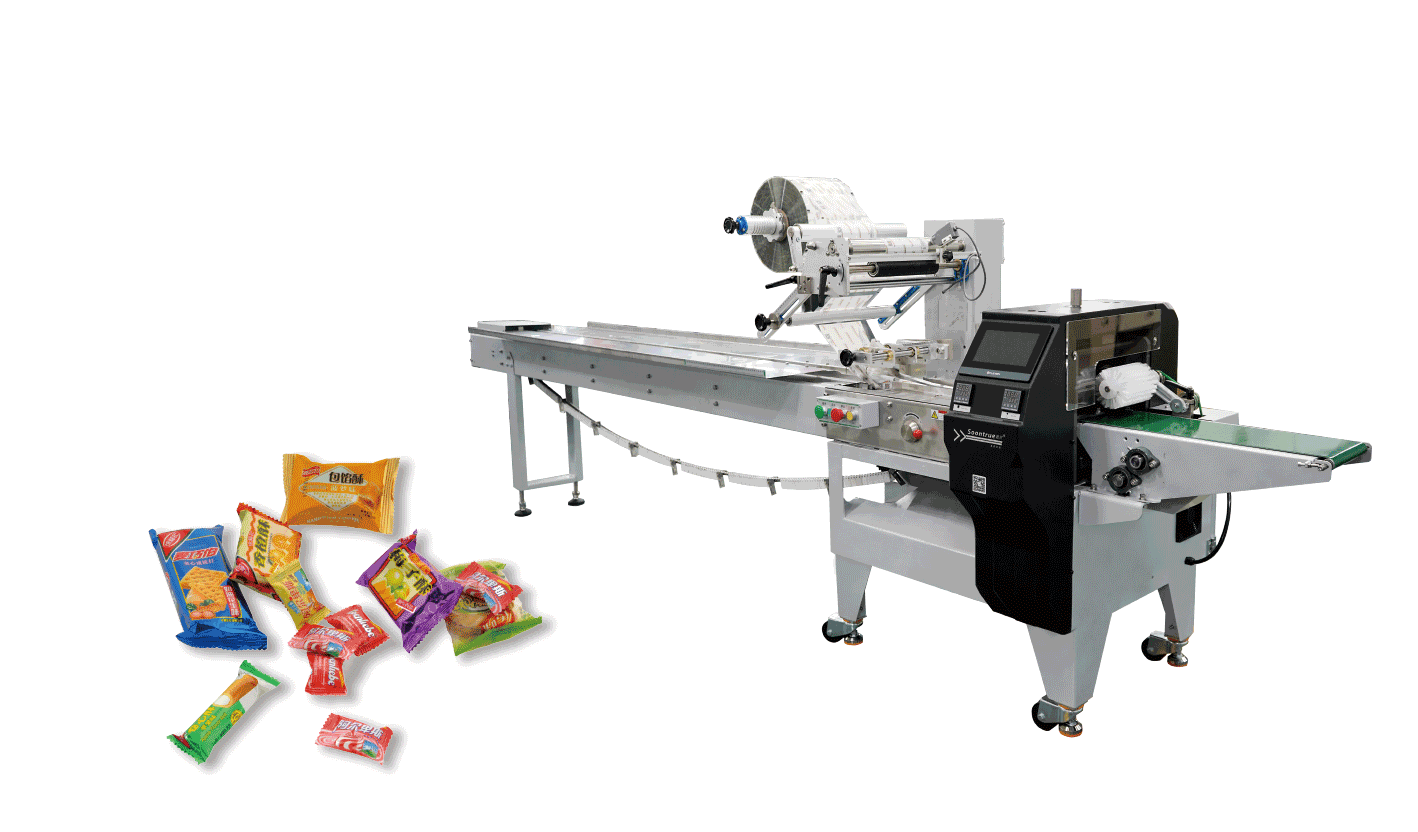
紙ベースのフローラップは、ベーカリーや製菓で最も成長する持続可能フォーマットであり、ポリマーフィルムとは全く異なる方法で機械に負荷をかけます。紙は伸びないため、袋長制御は過剰引きゼロでほぼ完璧でなければなりません;粉塵を発生し、引きベルトを詰まらせガイドに堆積します;ギザギザのクリンプジョーではなく、鋭く清潔なクロスカットナイフを必要とします。紙包装向けの機械は、成形ショルダーでの粉塵抽出、紙粉に耐える食品グレードタイミングベルト、繊維質素材向けに研磨されたクロスカットナイフを必要とします。
紙も折り方が異なります。紙ラミネートの縦シールはヒートシールというよりクリンプであり、過熱は薄いヒートシールコーティングを剥離させます。ポリマーより 20〜40°C 冷たいジョーで、より長いドウェルで運転することを想定してください。同じ包装機で紙とポリマーを交互に運転するつもりなら、クイックチェンジジョーセットと文書化されたレシピ呼出しを仕様化し、段取り替えが 4 時間の再調整ではなくワンタッチレシピになるようにしてください。当社の三軸サーボフローラッパープラットフォームは、まさにこの理由でレシピ呼出しを中心に構築されています。
1 つのラインで従来フィルムと生分解性フィルムの両方を運転する
ほとんどのプラントは一夜にして 100% 生分解性フィルムに切り替わりません。価格重視 SKU には従来 OPP ラインを、プレミアムな持続可能性ブランド SKU には堆肥化可能ラインを、多くの場合同じ機械で運転します。その混合フォーマット現実が基準を引き上げます:機械は完全に別々の 2 つのレシピを保持し、数分でそれらを切り替え、ある運転のパラメータをもう一方に混入させてはなりません。
レシピ呼出しがこれを可能にする機能です。現代のサーボ包装機は、例えば 50〜100 の製品レシピを保存し、各々が HMI ワンタッチでフィルム引き長さ、ジョー温度、ドウェル、コンベヤ速度、リジェクト閾値を呼出します。レシピ呼出しがなければ、すべてのフィルム切り替えが工学の午後になります。あれば、オペレーターは 10 分未満で OPP から PLA に移れます。これが、安価な非サーボ機械が持続可能性加速と共に急速に陳腐化する理由でもあります:パラメータを保持できないため、新しいフィルムごとに新しい調整プロジェクトになります。
主要な生分解性・堆肥化可能フィルムファミリー
| フィルム | 典型用途 | 主要な機械課題 |
|---|---|---|
| PLA(ポリ乳酸) | フローラップ、オーバーラップ | 狭いシール窓、過熱時脆化 |
| PBAT ブレンド | VFFS 袋、ストレッチ | 張力下で伸び、袋長ドリフト |
| PBS / PHA | 特殊堆肥化可能 | 熱・湿度に敏感 |
| 紙 / 紙ラミネート | フローラップ、ベーカリー | 切断、粉塵、剛性折り問題 |
| 堆肥化可能シュリンク | シュリンクバンドル | 収縮温度が低い、トンネル再較正 |
フィルムサプライヤーに尋ねるべき最も重要な質問は「堆肥化可能ですか?」ではなく「推奨シール温度、ドウェル時間、張力範囲は何ですか?」です。これらのパラメータなしに、機械を確実に調整することはできません。
生分解性フィルム対応機械が実際に必要とするもの
精密で安定したジョー温度制御。個別ゾーン制御と微細分解能(±2°C)による閉ループ PID 加熱がベースラインです。単純リレーを持つ安価な機械は、粗い 10°C 帯でヒーターを On/Off させ、PLA では使用不能です。
サーボ駆動フィルム引きとフィルム供給。電子張力制御を備えたサーボフィルムドローは、正確な引き長さとトルクをダイヤル設定し、伸びを補償します。機械式ギアボックスと摩擦ブレーキはできません。より深い文脈については、フローパックのサーボモータ構成ガイドをお読みください。
準拠した縦シール・エンドシールジョー設計。ジョーは必要に応じてより遅いドウェルで運転でき、より柔らかいフィルムに適したプロファイルを使うべきです。従来フィルムを切断するギザギザジョーは、薄い堆肥化可能ラミネートに穴を開けることがあります。
帯電防止・低摩擦ガイド。ヘアライン仕上げステンレスまたは PTFE コーティングのガイド表面が抵抗を減らし、帯電防止バーがフィルムの張り付きとダブル引きを防ぎます。
調整可能な成形ボックス。生分解性フィルムはしばしばより薄く剛性があるため、成形ショルダーは調整可能でなければならず、フィルムがシワなく敷かれるようにします。30 ミクロン OPP 向けに調整された固定成形ボックスは、20 ミクロン PLA にシワを生じさせます。
2026 年のシュリンク・オーバーラップ適合性
シュリンク包装は生分解性移行が最も失敗しやすい箇所です。従来の PETG シュリンクトンネルは、15 ミクロンフィルムを収縮させるため 160〜180°C で運転されます;堆肥化可能シュリンクフィルムは 110〜130°C とより長い穏やかなドウェルを必要とするかもしれません。粗い温度制御のトンネルは、フィルムをゆるいままにするか焼き切ります。従来と堆肥化可能シュリンクの両方を運転するなら、微細ゾーン制御と可変速コンベヤを備え、ドウェル時間が固定ではなくプログラム可能なトンネルを探してください。
同様に、堆肥化可能オーバーラップを運転するセロファン(オーバーラップ)機は、ミシン目とミシン目ホイール張力を調整する必要があります。さもなければミシン目が完全な切断に裂けます。ヒートシュリンク包装機のトラブルシューティングメモは、移行中に見られるトンネル側の症状を扱っています。
VFFS とパウチの適合性
PBAT 堆肥化可能パウチを運転する縦型製袋充填包装機(VFFS)は、同じ張力とシール窓の問題に直面し、さらに成形筒の問題があります:堆肥化可能フィルムはしばしばより低温で走行し成形筒に付着します。適合 VFFS は、コーティングまたは研磨された成形筒、冷却シールジョー、ネッキングを避けるよう調整可能なフィルム引きを必要とします。当社のVFFS 機プラットフォームは、堆肥化可能素材向けにこれらの調整を仕様化しています。
適合機械をどう仕様化・検証するか
「生分解性フィルムを運転する」というサプライヤーの言葉を信用しないでください。実際のフィルムと実際の製品で工場受入試験(FAT)を要求してください。サプライヤーに 30 分の生産試験を運転させ、シール強度、袋長の一貫性、リジェクト率を測定させ、記録されたパラメータを提出させてください。技術者が立ち会うサプライヤーの最良の日にのみ生分解性フィルムを運転する機械は、お客様の夜勤で運転する機械ではありません。
検証表を作ってください:目標シール温度範囲、実シール強度(N)、袋長公差(mm)、リジェクト率(%)。サプライヤーがこれを提示できないなら、実際にフィルムを運転していません。食品・化粧品向け横ピロー包装機を選ぶとき、フィルム適合 FAT を好意ではなく契約条件にしてください。
現場症状チートシート
| 生分解性フィルムでの症状 | 原因の見込み | 最初に試す修正 |
|---|---|---|
| ジョー端でシール漏れ | フィルムグレードに対しジョーが冷たすぎる | 5°C 刻みでジョーを上げ、シール強度を再試験 |
| シール部でフィルムが裂けるか結晶化 | ジョーが熱すぎるかドウェルが長すぎる | 温度を下げ、ドウェルを短縮 |
| 袋長が長く/短くドリフト | 引き張力下でフィルムが伸びる | フィルム引き張力を下げ、マークセンサーを再読取 |
| 縦シールにシワ | フィルム剛性に対し成形ボックスが不適切 | 成形ショルダーを調整、フィルム張力を下げる |
| フィルムがローラー上でダブルまたは張り付く | 静電気と高摩擦 | 帯電防止バーを作動、ガイドを清掃 |
| シュリンクがゆるいか焦げる | 堆肥化可能シュリンクに対しトンネルが不適切 | ゾーン温度を下げ、コンベヤドウェルを遅く |
このチートシートをラインに掲示してください。最初の 1 週間の生分解性フィルム問題の大半はこの 6 つのいずれかであり、各々はサーボ機械でワンレシピの修正を持ちます——ただし、機械に調整を行う制御がある場合に限ります。それが、適合性を前もって購入する全論点です。
具体例:移行コスト
- 購買発注書に、「堆肥化可能」だけでなく正確なフィルムグレードとサプライヤーを記載する。
- 少なくとも 2 つの独立ゾーンを持つ閉ループ PID ジョー制御(±2°C)を要求する。
- プログラム可能張力を持つサーボフィルム引きを要求する。
- 調整可能な成形ボックスと帯電防止ガイドを要求する。
- シュリンクについては、プログラム可能温度ゾーンと可変速ドウェルを備えたトンネルを要求する。
- 文書化されたシール強度とリジェクト率を伴う、実フィルムと製品での FAT を要求する。
- 予備ジョーとガイドセットが、お客様のフィルム厚み向けに在庫されていることを確認する。
移行の総コスト
バイヤーはフィルムプレミアムの価格を付け、機械を忘れることがよくあります。生分解性フィルムはロールあたり OPP より 15〜35% 高くつくかもしれませんが、実際のラインコストは、機械が不適合な場合のダウンタイムです。PLA で 4% のパックをリジェクトする包装機は、フィルムプレミアム全体より多くのフィルムと労務を失います。逆に、堆肥化可能フィルムを 1.5% リジェクト率で運転する適切に仕様化されたサーボ包装機は、1 年以内に機械差額を回収します。コミットする前に、自動包装ラインの総所有コスト分析で全体像をモデル化してください。
SunAura Packaging Machines が移行をどう支援するか
SunAura Packaging Machines は、ベーカリー、製菓、青果顧客向けに PLA、PBAT、紙ベースフィルム用のフローラッパー、VFFS、シュリンクシステムを構成してきました。当社のエントリーレベルフローラッパーとフルサーボレシプロラッパーは両方とも、生分解性フィルムが要求する閉ループジョー制御とサーボフィルム引きを搭載して出荷され、出荷前に指名フィルムで FAT を運転します。製品ページでフルレンジをご覧いただくか、フィルムグレードと製品を添えてSunAura Packaging Machines チームにご連絡ください。適合構成と検証計画を見積もります。
結論
生分解性フィルムは軟包装の未来ですが、置き換えるフィルムより厳しい材料です。従来フィルム向けに買った機械はシフトごとにお客様と戦います;堆肥化可能フィルムの狭いシール窓、低い引張強度、静電気挙動向けに仕様化された機械は、清潔に運転されお客様の持続可能性主張を守ります。フィルムを仕様化し、FAT を要求し、材料を実際に運転したことのある包装機械メーカーを選んでください。2026 年にそれを正しく行えば、持続可能包装ラインは日常の火消しではなく競争優位になります。

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
プロフィールを見る ›