

SunAura Packaging Machines ha messo in servizio una cella di avvolgimento e reggiatura per coil pesanti presso un centro servizi acciaio del nord-ovest della Turchia, dotando lo stabilimento di un’unica stazione integrata per esportare coil avvolti con protezione anticorrosione e reggiatura sicura. L’impianto, consegnato dopo montaggio in loco, prove con i coil più pesanti del cliente e formazione degli operatori, unisce un’avvolgitrice verticale ad anello heavy duty, la movimentazione orizzontale dei coil e la reggiatura in linea, e sostituisce un processo in cui i coil venivano avvolti in parte a mano, con la gru che spostava ogni carico attraverso più passaggi scollegati.
Il cliente lavora e distribuisce coil d’acciaio laminati a caldo e a freddo, nastro tagliato a fette e vergella per produttori nazionali e per l’export nel bacino del Mediterraneo e del Mar Nero. L’imballaggio esistente era ad alta intensità di manodopera e incostante: la qualità dell’avvolgimento dipendeva dalla squadra e dal turno, l’occhio e le facce dei coil in verticale spesso restavano scoperti e il tempo di avvolgimento per coil limitava la capacità produttiva con l’aumentare degli ordini export. La richiesta era una cella in grado di accettare l’intera gamma di coil, di avvolgerli per il trasporto marittimo con uno strato antiruggine, di reggiarli per sollevamento e movimentazione e di lavorare con la gru e i dispositivi di trasferimento già presenti.
Perimetro della cella
La linea installata segue il modo in cui il centro servizi movimenta i coil, che arrivano e vengono lavorati in orientamenti diversi prima di essere imballati per la spedizione. I coil entrano nella cella con carrello di trasferimento e gru, vengono presentati alla stazione di avvolgimento, chiusi con gli strati previsti, reggiati e quindi portati all’area di spedizione. La cella è organizzata perché un coil attraversi avvolgimento e reggiatura senza sollevamenti ripetuti con la gru tra macchine separate: era questa la principale causa di ritardo nella vecchia gestione.
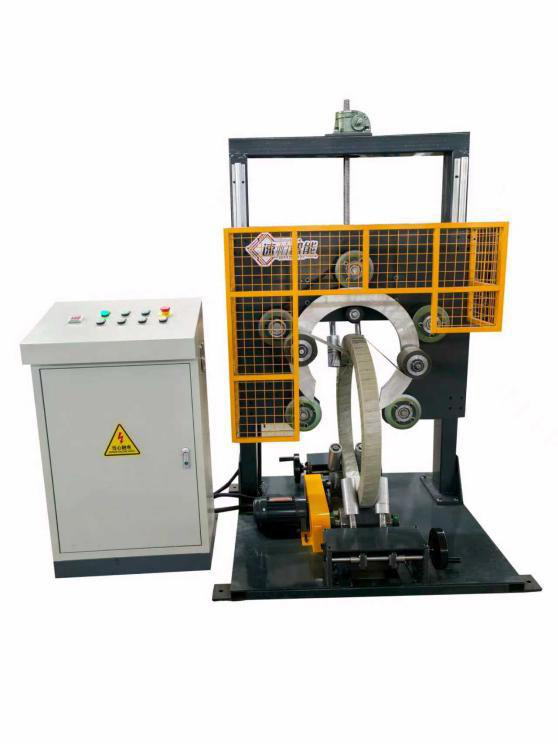
Avvolgere i coil in verticale attraverso l’occhio
Il cuore dell’impianto è un’avvolgitrice verticale ad anello heavy duty di classe avvolgitrice verticale ad anello heavy duty , specificata per accogliere i coil in verticale più grandi del cliente. L’anello porta il materiale di avvolgimento attraverso l’occhio centrale e attorno all’esterno di ogni coil, chiudendo la circonferenza interna, il corpo esterno ed entrambe le facce, invece di fasciare solo l’esterno. Era la capacità che il processo manuale non riusciva a garantire in modo affidabile. Per i coil da esportazione la macchina applica uno strato interno inibitore della corrosione e un involucro esterno in tessuto o film, con sormonto e numero di strati impostati secondo lo standard export del cliente, così che i coil attraversino il mare senza arrugginire.
Specificare la macchina ad anello ha significato lavorare con cura sulla geometria dei coil. L’anello e il suo carro devono passare attraverso l’occhio più piccolo della gamma del cliente, mentre diametro dell’anello e telaio devono accogliere il coil esterno più grande e sostenerne il peso. Gli ingegneri di SunAura Packaging Machines hanno confermato in fase di progetto l’intera gamma di diametri, occhi e larghezze e hanno eseguito il programma di collaudo su coil rappresentativi e non su un’unica misura comoda, perché un anello che avvolge il coil medio ma non gli estremi lascerebbe una parte della gamma al processo manuale.
Movimentazione orizzontale e gamma completa
Non tutti i coil del cliente si imballano in verticale. I fasci di vergella e i coil movimentati sull’occhio passano da una stazione di avvolgimento orizzontale del tipo avvolgitrice orizzontale per coil pesanti , che fa ruotare il carico su rulli motorizzati mentre una testa traslante applica l’avvolgimento esterno sulla larghezza e sulle facce. Avere nella stessa cella sia la stazione ad anello sia quella orizzontale consente al centro servizi di imballare l’intera gamma nell’orientamento che ogni prodotto già utilizza, senza raddrizzare ogni coil per adattarlo a un’unica macchina. Il layout della cella dispone le due stazioni attorno a un dispositivo di trasferimento condiviso, così il coil raggiunge l’avvolgitrice corretta con una movimentazione aggiuntiva minima.
Per i rotoli cilindrici e i coil tagliati a fette che si lavorano meglio in senso radiale, la cella prevede anche una configurazione di avvolgimento radiale della classe avvolgitrice radiale per rotoli . Questa copertura su tre fronti — anello per i coil in verticale, orizzontale per i coil sull’occhio e radiale per i rotoli — rende l’impianto una cella completa di imballaggio coil e non una singola avvolgitrice con il resto ancora manuale. L’architettura e i carichi adatti a ciascuna famiglia sono descritti nella guida tecnica alle avvolgitrici per coil e rotoli, che il progetto ha usato come base per il layout.
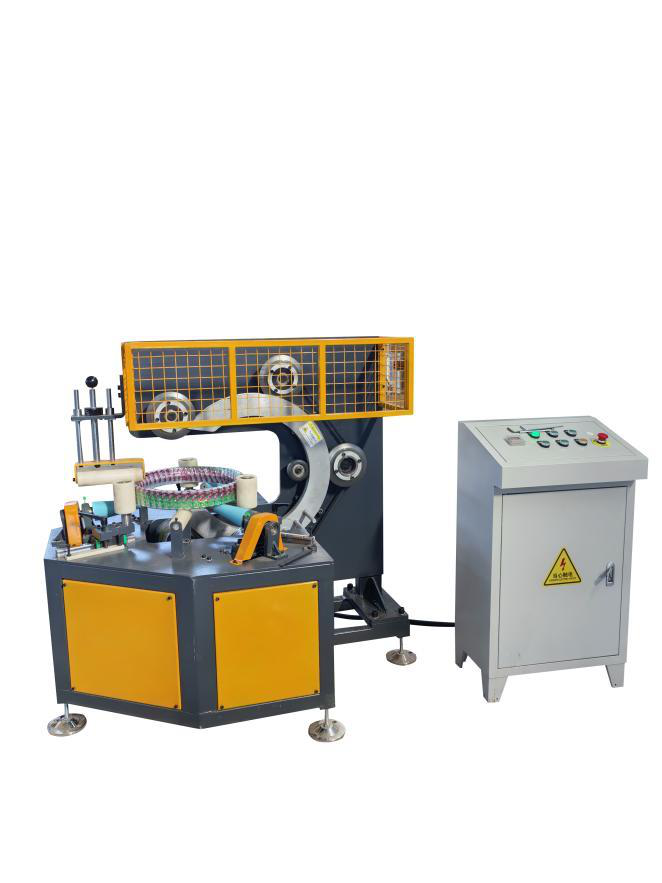
Reggiatura per sollevamento e movimentazione
I coil avvolti vengono reggiati prima di lasciare la cella, sia per tenere fermo l’involucro sia per avere le regge sicure usate quando i coil vengono sollevati con la gru e movimentati a destinazione. La stazione di reggiatura è specificata per le regge pesanti ad alta resistenza richieste dai coil d’acciaio ed è integrata nella sequenza di avvolgimento, così un coil viene avvolto e raggiato in un solo passaggio nella cella. Dove il carico richiede la tenuta positiva di una reggia oltre all’involucro completo dell’avvolgimento, combinare i due processi è prassi standard nell’export di metalli pesanti ed evita che il collo si allenti se il film esterno si danneggia nella movimentazione.
Progettazione per impiego continuo e pesante
Un centro servizi acciaio è un ambiente esigente. I coil pesano molte tonnellate, le macchine lavorano secondo i programmi di produzione e qualsiasi guasto nella cella di imballaggio blocca la spedizione del prodotto finito. Le macchine sono state costruite con rulli e strutture ad anello di grande sezione, azionamenti dimensionati per avviare e muovere senza strappi coil a peso pieno e controllo di tensione e sormonto adeguato ai materiali in tessuto e in film utilizzati. Le teste di avvolgimento gestiscono in sequenza lo strato anticorrosione e quello esterno e la cella è disposta per l’accesso con gru e carrello di trasferimento, con spazio libero per i carichi più grandi. Poiché il cliente esporta attraverso un porto con requisiti definiti su umidità e danni, la qualità del collo fa parte del rapporto commerciale e la cella la garantisce in modo costante invece di affidarsi all’abilità dell’operatore.
Collaudo, installazione e formazione
Prima della spedizione l’attrezzatura di avvolgimento e reggiatura ha superato un programma di collaudo in fabbrica presso lo stabilimento di SunAura Packaging Machines a Qingdao, con verifica di ciclo, sequenza degli strati e sormonto rispetto allo standard export. In loco l’intervento ha compreso montaggio meccanico e messa in bolla, integrazione con i carrelli di trasferimento e la gru del cliente e prove con i coil più pesanti in condizioni di produzione reale. I tecnici di avviamento di SunAura Packaging Machines hanno poi formato operatori e manutentori su percorso dei coil, cambi formato, sequenza di avvolgimento e reggiatura, manutenzione ordinaria e recupero guasti, lasciando la documentazione su ricambi e piano di manutenzione. La cella è stata consegnata dopo aver avvolto e raggiato l’intera gamma di coil alla cadenza richiesta su più turni consecutivi.
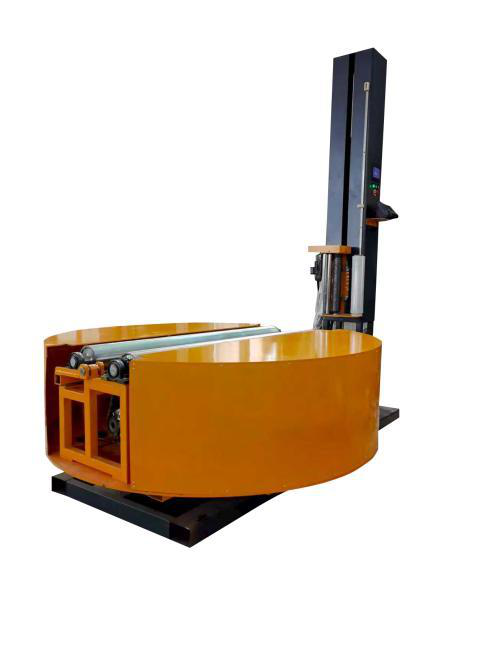
La questione della corrosione nell’imballaggio per export
Per l’acciaio che attraversa un oceano l’avvolgimento non è estetico: è l’unica cosa che separa un coil brillante da una contestazione per ruggine. L’interno di un container è un ambiente ostile, con forti escursioni di temperatura e condensa che si forma quando il carico passa da un clima all’altro. Un solo strato di film comune raramente basta. Il collo previsto in questo progetto si costruisce per fasi: il coil pulito viene prima chiuso con uno strato inibitore della corrosione, di norma film VCI o carta antiruggine che rilascia vapori protettivi nell’imballo sigillato; poi un involucro esterno in tessuto o film pesante protegge da danni meccanici e umidità, con l’occhio ed entrambe le facce chiusi anziché aperti. I profilati di bordo proteggono i bordi interni ed esterni, dove sollevamento e reggiatura concentrano la forza.
Il compito della macchina è applicare questi strati con un sormonto e un numero di giri costanti che una squadra manuale non può garantire turno dopo turno. Un avvolgimento insufficiente lascia una via all’umidità; uno eccessivo spreca materiale e tempo. L’avvolgitrice ad anello imposta sormonto e numero di strati secondo lo standard export e li ripete su ogni coil, e la stazione di reggiatura tiene poi fermo l’involucro per il sollevamento. Il cliente può consegnare lo stesso collo a qualsiasi compagnia di navigazione e a qualsiasi auditor con la certezza che è stato prodotto secondo un’unica specifica: è questo il valore pratico di automatizzare l’imballo anticorrosione invece di trattarlo come una mansione di avvolgimento.
Capacità produttiva e ciclo reale
Come in ogni cella pesante, il numero che conta non è la velocità di punta della testa di avvolgimento ma il tempo che un coil passa nella cella, dall’arrivo alla spedizione, compresi posizionamento con la gru, sequenza degli strati, reggiatura e uscita. Il collo di bottiglia della vecchia gestione manuale non era solo l’applicazione del film, ma le chiamate ripetute alla gru e la squadra che lavorava attorno a un coil in verticale, il che rendeva il ciclo lungo e imprevedibile. La cella integrata elimina la maggior parte di questi sollevamenti intermedi: il dispositivo di trasferimento condiviso instrada il coil verso l’avvolgitrice corretta, il coil viene avvolto e raggiato in sequenza ed esce, e le gru servono per posizionare e prelevare, non per spostare tra stazioni.
In fase di collaudo il ciclo è stato misurato su coil rappresentativi di tutta la gamma, non solo sui più piccoli e facili, perché è la parte pesante della gamma a determinare la capacità produttiva reale su cui il cliente può pianificare. In esercizio la cella copre comodamente i volumi export attuali con margine e trasforma quella che era un’interruzione variabile in un takt prevedibile su cui costruire il programma di spedizione. Ridurre il tempo di attesa dei coil nell’area imballaggio libera inoltre superficie e gru: in un centro servizi che lavora sia per il mercato interno sia per l’export è un vantaggio quasi prezioso quanto l’avvolgimento stesso.
Cosa guadagna il cliente
L’impianto trasforma una gestione manuale incostante e vincolata alla gru in una cella di imballaggio export ripetibile, che chiude l’occhio e le facce lasciati scoperti dal processo manuale e tiene il passo con volumi d’ordine in crescita. Per un esportatore di acciaio questa costanza difende dai due costi che contano di più: le contestazioni per corrosione quando un coil arriva arrugginito e i danni da movimentazione quando il collo non è raggiato in modo sicuro. Toglie inoltre alla manodopera un compito fisicamente impegnativo e accorcia il tempo che ogni coil passa nell’area imballaggio, liberando gru e squadra per la produzione invece che per l’avvolgimento.
C’è anche un aspetto di sicurezza. Avvolgere a mano un coil d’acciaio in verticale significa lavorare vicino e sotto un carico di diverse tonnellate, passare le braccia attraverso l’occhio e muoversi attorno ai movimenti della gru. Chiudere il coil a macchina tiene le persone lontane dal carico sospeso ed elimina un compito fisicamente gravoso ed esposto ai bordi taglienti del nastro, riducendo l’esposizione ergonomica e al rischio di infortuni che i responsabili di stabilimento devono considerare. Con macchine ad anello e a rulli che applicano il materiale, il ruolo dell’operatore è presentare il coil, selezionare il programma e confermare il ciclo, non maneggiare l’avvolgimento.
Il progetto è tipico del lavoro pesante e specifico per prodotto che si colloca tra le macchine standard per coil di SunAura Packaging Machines e le linee completamente su misura. I clienti di acciaio, metalli, carta e converting possono consultare le macchine nel catalogo macchine per imballaggioe, per layout che combinano stazioni ad anello, orizzontali e radiali con carrelli di trasferimento e reggiatura, l’azienda realizza celle di movimentazione coil personalizzate con il servizio macchina per imballaggio su misura .
Chi è SunAura Packaging Machines
SunAura Packaging Machines, con sede a Qingdao, Shandong, produce macchine per fine linea e protezione del carico per i mercati industriali e dei beni di consumo, tra cui avvolgitrici per coil e rotoli, macchine orbitali, avvolgitrici per pallet, attrezzature di reggiatura, formatrici e sigillatrici di cartoni, astucciatrici, inscatolatrici e robot pallettizzatori, oltre a linee chiavi in mano integrate. L’azienda segue i clienti export dalla specifica e dal collaudo in fabbrica fino a installazione, formazione e assistenza post-vendita. I centri servizi acciaio, i laminatoi e gli esportatori di metalli che stanno pianificando una cella di avvolgimento e reggiatura per coil sono invitati a contattare il team applicazioni con dimensioni dei coil, misure degli occhi, capacità produttiva e standard export richiesto.
A cura del team progetti e comunicazione di SunAura Packaging Machines. Per dettagli su questo impianto o per discutere una cella simile di avvolgimento e reggiatura per coil pesanti, contattate il team di ingegneria applicativa di Qingdao.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vedi biografia completa ›