

SunAura Packaging Machines hat eine schwere Coil-Wickel- und Umreifungszelle für ein Stahl-Service-Center im Nordwesten der Türkei in Betrieb genommen – und die Einrichtung ausgestattet, gewickelte Stahlcoils mit Korrosionsschutz und sicherer Fixierung über eine einzige integrierte Station zu exportieren. Die Installation, übergeben nach Vor-Ort-Montage, Versuchen mit den schwersten Coils des Kunden sowie Bediener-Schulung, kombiniert einen schweren vertikalen Ringwickler, horizontale Coil-Handhabung und Inline-Umreifung – und ersetzt einen Prozess, in dem Coils teilweise von Hand gewickelt wurden, wobei Kräne jede Ladung durch mehrere getrennte Schritte bewegten.
Der Kunde verarbeitet und vertreibt warm- und kaltgewalzte Stahlcoils, gespaltenes Band und Walzdraht für heimische Hersteller und für den Export im Mittelmeerraum und im Schwarzen Meer. Die bestehende Packoperation war arbeitsintensiv und inkonsistent: die Qualität der Wicklung hing von der Mannschaft und Schicht ab, das Coil-Loch und die Stirnflächen stehender Coils waren nicht zuverlässig umschlossen – und die Zeit, die zum Wickeln jedes Coils benötigt wurde, begrenzte den Durchsatz, als die Exportaufträge wuchsen. Die Aufgabenstellung verlangte eine Zelle, die das gesamte Coilspektrum aufnehmen, Coils für den See-Export mit einer Korrosionsschutzschicht umschließen, sie zum Heben und Handling umreifen, und mit dem vorhandenen Kran- und Transferarrangement des Standorts arbeiten konnte.
Der Umfang der Zelle
Die installierte Linie ist um die Art herum gebaut, wie das Service-Center seine Coils handhabt – die in einer Mischung von Orientierungen ankommen und verarbeitet werden, bevor sie zum Versand gepackt werden. Coils werden per Transferwagen und Kran in die Zelle gebracht, zur Wickelstation präsentiert, mit den spezifizierten Schichten umschlossen, umreift und dann in den Versandbereich bewegt. Die Zelle ist so organisiert, dass ein Coil durch Wicklung und Umreifung progressiert – ohne wiederholte Kranhübe zwischen separaten Maschinen – was die Hauptursache für Verzögerung in der alten Operation war.
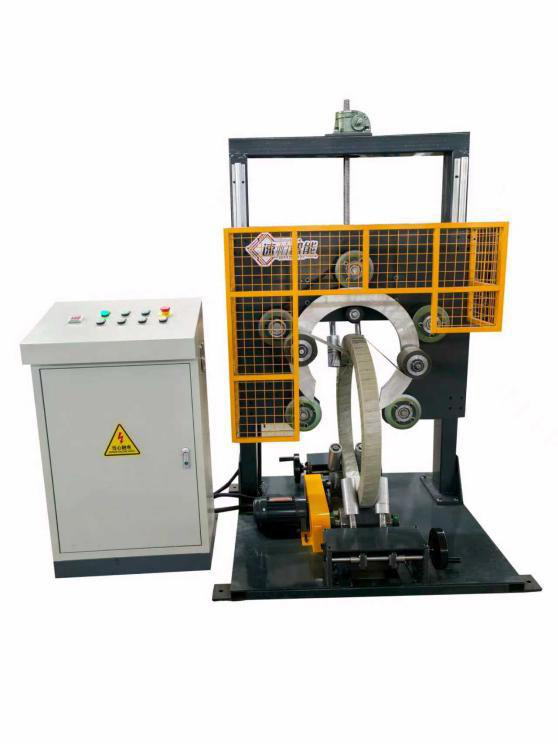
Stehende Coils durch das Coil-Loch umschließen
Das Herz der Installation ist ein schwerer vertikaler Ringwickler der Klasse des schweren vertikalen Ringwicklers – spezifiziert, um die größten stehenden Coils des Kunden aufzunehmen. Der Ring führt das Wickelmaterial durch das zentrale Coil-Loch und um die Außenseite jedes Coils herum – wobei der innere Umfang, der äußere Körper und beide Stirnflächen umschlossen werden, statt nur um das Exterieur herum zu banden. Das war die Fähigkeit, die der manuelle Prozess nicht zuverlässig bieten konnte. Für Export-Coils bringt die Maschine eine innere Korrosionsschutzschicht und eine äußere gewebte oder Folienumschließung auf – mit Überlappung und Schichtanzahl, die auf den Exportstandard des Kunden eingestellt sind, sodass Coils das Meer überqueren ohne zu rosten.
Die Spezifikation der Ringmaschine bedeutete, sorgfältig durch die Coil-Geometrie zu arbeiten. Der Ring und sein Wagen müssen durch das kleinste Coil-Loch im Spektrum des Kunden passen – während der Ringdurchmesser und der Rahmen das größte Außencoil aufnehmen und sein Gewicht tragen müssen. Die Ingenieure von SunAura Packaging Machines bestätigten den vollständigen Durchmesser, das Coil-Loch und das Breitenspektrum während der Entwurfsphase – und führten das Abnahmeprogramm mit repräsentativen Coils durch, statt einer einzelnen bequemen Größe – weil ein Ring, der den Durchschnitts-Coil wickelt, aber nicht die Extreme, einen Teil des Spektrums zurück im manuellen Prozess lassen würde.
Horizontale Handhabung und das vollständige Coilspektrum
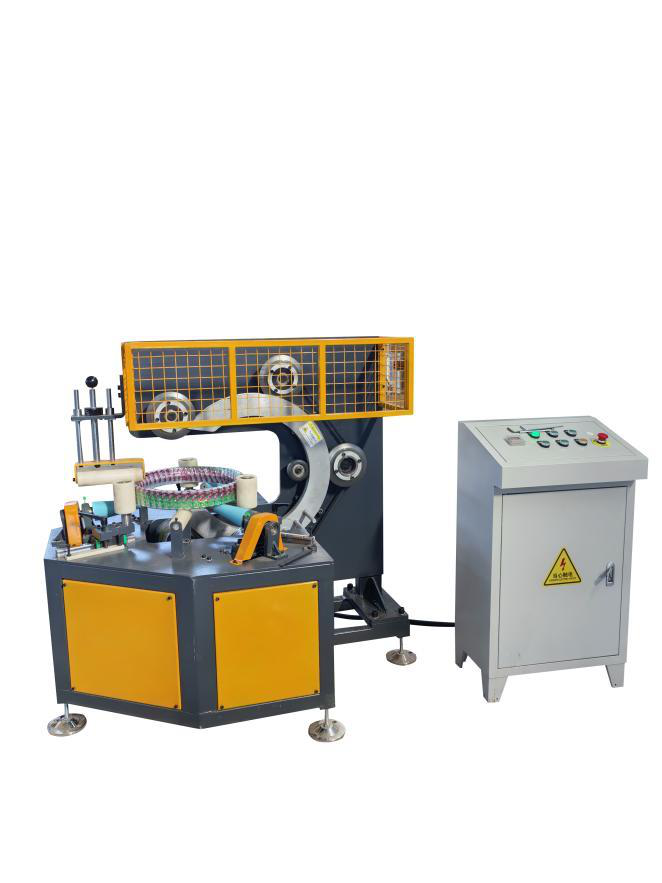
Nicht alle Coils des Kunden werden stehend gepackt. Walzdraht-Bündel und Coils, die auf ihrem Coil-Loch gehandhabt werden, laufen durch eine horizontale Wickelstation des Typs des schweren horizontalen Coilwicklers – der die Last auf angetriebenen Rollen dreht, während ein traversierender Kopf die Außenwicklung über die Breite und Stirnflächen aufbringt. Die Aufnahme von sowohl Ring- als auch Horizontalstationen in einer Zelle lässt das Service-Center das gesamte Spektrum in der Orientierung packen, die jedes Produkt bereits verwendet – statt jeden Coil auf eine einzelne Maschine aufzusetzen. Das Zellenlayout positioniert die beiden Stationen um ein gemeinsames Transferarrangement herum – sodass ein Coil zum korrekten Wickler mit minimalem zusätzlichem Handling geroutet wird.
Für zylindrische Rollen und gespaltene Coils, die radial besser gehandhabt werden, nimmt die Zelle auch eine radiale Wickelkonfiguration der Klasse des Radial-Roll-Wicklers auf. Diese Drei-Wege-Abdeckung – Ring für stehende Coils, horizontal für Coils auf ihrem Coil-Loch, und radial für Rollen – ist es, was die Installation zu einer vollständigen Coil-Packzelle macht, statt eines einzelnen Wicklers mit dem Rest, der manuell bleibt. Die Architektur und die Lasten, die jede Familie eignet, sind im technischen Leitfaden zu Coil- und Rollenwickelmaschinen dargelegt – den das Projekt als Grundlage für das Layout verwendete.
Umreifung für Heben und Handling
Gewickelte Coils werden umreift, bevor sie die Zelle verlassen – sowohl um die Umschließung an Ort und Stelle zu halten als auch um die sicheren Bänder bereitzustellen, die verwendet werden, wenn Coils per Kran gehoben und am Bestimmungsort gehandhabt werden. Die Umreifungsstation ist für die schweren, hochfesten Bänder spezifiziert, die Stahlcoils erfordern – und mit der Wickelsequenz integriert, sodass ein Coil in einem Durchlauf durch die Zelle gewickelt und umreift wird. Wo Lasten die positive Fixierung eines Bands zusätzlich zur umfassenden Umschließung der Wicklung brauchen, ist die Kombination der beiden Prozesse Standardpraxis für den Schwermetall-Export – und sie vermeidet, dass die gewickelte Packung sich lockert, wenn die Außenfolie beim Handling beschädigt wird.
Engineering für schwere, kontinuierliche Beanspruchung
Ein Stahl-Service-Center ist eine anspruchsvolle Umgebung. Coils wiegen mehrere Tonnen, die Ausrüstung läuft rund um Produktionspläne, und jeder Fehler in der Packzelle hält den Versand fertiger Waren auf. Die Maschinen wurden mit schweren Rollen und Ringstrukturen gebaut, Antrieben dimensioniert, um volle Gewichte von Coils reibungslos zu starten und zu bewegen – und Spannungs- und Überlappungssteuerung, die an die verwendeten gewebten und Folienmaterialien angepasst ist. Die Wickelköpfe handhaben die Korrosionsschutz- und Außenschichten in Sequenz – und die Zelle ist für Kran- und Transferwagen-Zugang mit Freiraum für die größten Lasten ausgelegt. Weil der Kunde über einen Hafen mit definierten Feuchtigkeits- und Schadenserwartungen exportiert, ist die Packqualität Teil der kommerziellen Beziehung – und die Zelle produziert sie konsistent, statt sich auf Bedienertechnik zu verlassen.
Abnahme, Installation und Schulung
Vor dem Versand absolvierte die Wickel- und Umreifungsausrüstung ein Werkabnahmeprogramm im Qingdao-Werk von SunAura Packaging Machines – mit dem Zyklus, der Schichtensequenz und der Überlappung, die gegen den Exportstandard verifiziert wurden. Vor Ort umfasste die Arbeit die mechanische Installation und Nivellierung, die Integration mit den Transferwagen und dem Kranhandling des Kunden – sowie Versuche mit den schwersten Coils unter realen Produktionsbedingungen. Die Inbetriebnahmeingenieure von SunAura Packaging Machines schulten dann die Bediener und Instandhalter in Coil-Routing, Formatwechseln, der Wickel- und Umreifungssequenz, Routine-Service und Fehlerwiederherstellung – und hinterließen Dokumentation, die Ersatzteile und den Wartungsplan abdeckt. Die Zelle wurde übergeben, sobald sie das gesamte Coilspektrum mit der erforderlichen Rate über aufeinanderfolgende Schichten gewickelt und umreift hatte.
Die Korrosionsfrage im Export-Pack
Für Stahl, das einen Ozean überquert, ist die Wicklung nicht kosmetisch; sie ist das Einzige zwischen einem glänzenden Coil und einer Rostreklamation. Das Innere eines Shipping-Containers ist eine raue Umgebung – mit weiten Temperaturschwankungen und Kondenswasser, das sich bildet, wenn die Ladung zwischen Klimazonen bewegt wird. Eine einzelne Schicht gewöhnlicher Folie ist selten genug. Die Packung, die auf diesem Projekt spezifiziert wurde, baut sich in Stufen auf: das gereinigte Coil wird zuerst mit einer Korrosionsschutzschicht umschlossen – typischerweise VCI-Folie oder Rostschutzpapier, das Schutz-Dampf innerhalb der versiegelten Packung freisetzt – dann schützt eine äußere Umschließung aus gewebter Folie oder schwerer Folie vor mechanischem Schaden und Feuchtigkeit – wobei das Coil-Loch und beide Stirnflächen geschlossen statt offen gelassen werden. Kantenschützer schützen die inneren und äußeren Kanten, wo Heben und Umreifung Kraft konzentrieren.
Die Rolle der Maschine ist es, diese Schichten mit einer konsistenten Überlappung und Umdrehungszahl aufzubringen, die eine manuelle Mannschaft Schicht für Schicht nicht erreichen kann. Unter-Wicklung lässt einen Pfad für Feuchtigkeit; Über-Wicklung verschwendet Material und Zeit. Der Ringwickler stellt die Überlappung und die Schichtenzahl auf den Exportstandard ein und wiederholt sie an jedem Coil – und die Umreifungsstation hält dann die Umschließung für das Heben an Ort und Stelle. Der Kunde kann dieselbe Packung an jede Reederei und jeden Auditor mit der Zuversicht übergeben, dass sie nach einer Spezifikation produziert wurde – was der praktische Wert ist, die Korrosionspackung zu automatisieren, statt sie als Wickelaufgabe zu behandeln.
Durchsatz und der praktische Zyklus
Wie bei jeder schweren Zelle ist die Zahl, die zählt, nicht die Spitzengeschwindigkeit des Wickelkopfes, sondern die Zeit, die ein Coil in der Zelle von der Ankunft bis zum Versand verbringt – einschließlich Kranplatzierung, der Schichtensequenz, Umreifung und Entfernung. Der Engpass der alten manuellen Operation war nicht das Aufbringen der Folie allein, sondern die wiederholten Krananforderungen und die Mannschaft, die um ein stehendes Coil herum arbeitete – was den Zyklus lang und unvorhersehbar machte. Die integrierte Zelle beseitigt die meisten dieser Zwischenhübe: ein Coil wird zum korrekten Wickler durch das gemeinsame Transferarrangement geroutet, gewickelt und umreift in Sequenz, und bewegt sich hinaus – wobei die Kräne für Platzierung und Entfernung verwendet werden, statt zum Verschieben zwischen Stationen.
Während der Abnahme wurde der Zyklus mit repräsentativen Coils über das Spektrum gemessen – nicht nur mit den kleinsten und leichtesten – weil das schwere Ende des Spektrums den echten Durchsatz setzt, gegen den der Kunde planen kann. Im Betrieb deckt die Zelle bequem das aktuelle Exportvolumen mit Spielraum ab – und sie wandelt einen was früher eine variable Unterbrechung war, in einen vorhersehbaren Takt, um den der Versandplan gebaut werden kann. Die Zeit zu reduzieren, die Coils im Packbereich warten, gibt auch Hallenfläche und Kräne frei – was in einem Service-Center, das eine Mischung aus Inlands- und Exportarbeit fährt, ein Vorteil ist, der fast so wertvoll ist wie die Wicklung selbst.
Was der Kunde gewinnt
Die Installation wandelt eine inkonsistente, krangebundene manuelle Operation in eine wiederholbare Export-Packzelle um, die das Coil-Loch und die Stirnflächen umschließt, die der manuelle Prozess exponiert ließ – und die mit wachsenden Auftragsvolumen Schritt hält. Für einen Stahl-Exporteur schützt diese Konsistenz vor den zwei Kosten, die am wichtigsten sind: Korrosionsreklamationen, wenn ein Coil rostig ankommt, und Handling-Schäden, wenn eine Packung nicht sicher umreift ist. Sie beseitigt auch eine körperlich anspruchsvolle Aufgabe von der Belegschaft – und verkürzt die Zeit, die jeder Coil im Packbereich verbringt – sodass die Kräne und die Mannschaft für die Produktion frei sind, statt zu wickeln.
Es gibt auch eine Sicherheitsdimension. Ein stehendes Stahlcoil von Hand zu wickeln bedeutet, dass die Mannschaft nahe unter und um eine Ladung herum arbeitet, die mehrere Tonnen wiegt – durch das Coil-Loch greifend und um Kranbewegungen herum bewegend. Das Coil maschinell zu umschließen hält die Menschen von der hängenden Ladung frei – und beseitigt eine Aufgabe, die sowohl körperlich anspruchsvoll als auch den scharfen Bandkanten ausgesetzt ist – was die ergonomische und Verletzungs-Exposition reduziert, die Werksleiter berücksichtigen müssen. Mit den Ring- und Rollenmaschinen, die das Aufbringen erledigen, ist die Rolle des Bedieners, das Coil zu präsentieren, das Programm auszuwählen und den Zyklus zu bestätigen – statt die Wicklung selbst zu handhaben.
Das Projekt ist typisch für die schwere, produktspezifische Arbeit, die zwischen den Standard-Coil-Maschinen von SunAura Packaging Machines und vollständig kundenspezifischen Linien sitzt. Kunden in Stahl, Metallen, Papier und Veredelung können die Geräte im Verpackungsmaschinen-Katalog einsehen – und für Layouts, die Ring-, Horizontal- und Radialstationen mit Transferwagen und Umreifung kombinieren, baut das Unternehmen kundenspezifische Coil-Handhabungszellen durch seinen Kundenspezifischen Verpackungsmaschinen-Service.
Über SunAura Packaging Machines
SunAura Packaging Machines, mit Sitz in Qingdao, Shandong, fertigt End-of-Line- und Ladungsschutz-Verpackungsgeräte für Industrie- und Verbrauchermärkte – einschließlich Coil- und Rollenwicklern, Orbitalmaschinen, Palettenwicklern, Umreifungsgeräten, Kartonaufrichten und -versiegeln, Kartonierern, Case Packern und Palettierrobotern – zusammen mit integrierten schlüsselfertigen Linien. Das Unternehmen unterstützt Exportkunden von der Spezifikation und Werkabnahme über Installation, Schulung und After-Sales-Service. Stahl-Service-Center, Walzwerke und Metallexporteure, die eine Coil-Wickel- und Umreifungszelle planen, sind eingeladen, das Anwendungsteam mit ihren Coil-Abmessungen, Coil-Loch-Größen, Durchsatz und Exportstandard zu kontaktieren.
Vom Projekt- und Kommunikationsteam von SunAura Packaging Machines. Für Details dieser Installation oder um eine ähnliche schwere Coil-Wickel- und Umreifungszelle zu besprechen, kontaktieren Sie das Anwendungsingenieursteam in Qingdao.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vollständiges Profil ›