

« Entraîné par servo » est devenu l’un des termes les plus chargés de la littérature commerciale des machines d’emballage. Chaque machine prétend être servo, mais le terme signifie des choses très différentes sur une filmeuse de finition à un axe par rapport à une encartonneuse tout servo à cinq axes. Pour les responsables achats décidant de payer ou non le surcoût servo, la vraie question est plus étroite et plus utile : où les axes servo se rentabilisent-ils réellement sur les équipements de fin de ligne — encaisseuses, encartonneuses et palettiseurs — comment sélectionner les composants servo, et quel retour sur investissement obtenez-vous ? Ce guide de SunAura Packaging Machines répond aux trois, en s’appuyant sur la façon dont nous spécifions les flow-wrappers, encartonneuses et machines de fin de ligne pour nos clients.
Ce qu’est réellement une machine entraînée par servo
Une machine mécanique traditionnelle utilise un moteur principal et un réseau d’engrenages, cames, chaînes et arbres pour coordonner chaque mouvement. Changez une taille de produit, et un mécanicien échange les cames et recale les arbres à la main. Une machine entraînée par servo remplace beaucoup de ces liaisons mécaniques par des moteurs servo individuels — chacun avec son variateur, son codeur de retour et son contrôleur de mouvement — qui sont coordonnés électroniquement. Les mouvements qui étaient autrefois l’art d’un mécanicien deviennent des paramètres dans l’HMI.
La distinction critique est le nombre d’axes. Une filmeuse « 1 servo » ou « 2 servo » ajoute typiquement le contrôle servo sur le tire-film et le chariot tout en gardant un entraînement principal mécanique. Une machine « 3 servo » ou « 5 servo » contrôle indépendamment l’alimentation, le film, le scellage et l’évacuation. Une machine alternative « tout servo » ou « 7 servo » coordonne la soudure d’extrémité, la soudure transversale, l’alimentation et l’évacuation entièrement électroniquement. Plus d’axes signifie plus de flexibilité — et un prix plus élevé. L’achat habile consiste à faire correspondre le nombre d’axes à vos besoins réels, plutôt qu’à acheter le nombre d’axes maximal proposé.
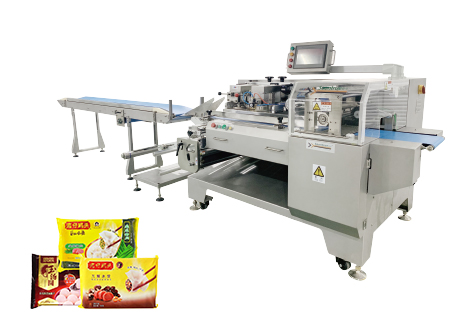
Les bénéfices qui justifient le surcoût
Les axes servo se rentabilisent de cinq manières mesurables :
- Vitesse avec contrôle. Les axes servo accélèrent et décélèrent avec précision, permettant aux machines d’atteindre des cadences plus élevées sans les vibrations et à-coups des entraînements mécaniques. Une filmeuse tout servo bien réglée soude proprement à des vitesses qui feraient bourrer les machines mécaniques.
- Répétabilité. Un codeur tient la position à quelques fractions de millimètre cycle après cycle. Le même temps de pose de soudure, la même longueur de film, le même pas produit — conditionnement après conditionnement, poste après poste. Cette régularité réduit le surplus donné, les rebuts et les réclamations clients.
- Changement en un toucher. Lorsque les recettes sont mémorisées dans l’HMI, passer d’une référence à l’autre est une pression sur bouton : positions servo, vitesses et profils de soudure se rappellent automatiquement. Ce qui prenait 30 à 45 minutes de réglage mécanique peut tomber à 5 à 10 minutes.
- Flexibilité entre références. Parce que les mouvements sont définis par logiciel, la même machine gère une plage plus large de tailles et formes de produit sans pièces de changement mécaniques dédiées. Cela compte énormément pour les conditionneurs à façon et marques multi-références.
- Énergie et maintenance. Les moteurs servo n’appellent de la puissance que lorsqu’ils bougent et suppriment les pièces d’usure — cames, chaînes, arbres calibrés — qui nécessitent remplacement et recalage périodiques. La disponibilité s’améliore et la consommation énergétique baisse souvent par rapport à un équivalent à entraînement mécanique.
La combinaison de ces bénéfices explique pourquoi les lignes haute vitesse multi-références choisissent presque toujours l’architecture servo, et pourquoi notre propre filmeuse alternative tout servo SW-60E et flow-wrapper 5 servo SZ-580 sont construites autour d’axes servo distribués.
Sélection des composants : comment choisir les pièces servo
Tous les lots servo ne sont pas équivalents, et les choix de composants déterminent si la vitesse promise tient réellement. Lorsque vous comparez des machines servo, regardez au-delà du mot « servo » et posez ces questions précises :
- Marque du moteur et variateur. Des marques servo reconnues et supportées mondialement signifient des pièces de rechange, micrologiciel et ingénieurs que vous pouvez réellement joindre. Un servo anonyme de marque non répertoriée est un risque d’arrêt futur. Demandez quelle marque est installée et où existe le support régional.
- Dimensionnement et marge du moteur. Les moteurs doivent être dimensionnés avec 20 à 30 % de marge au-dessus de la charge de pointe, et non à peine suffisants. Un servo sous-dimensionné chauffe, défautte et raccourcit sa vie. Renseignez-vous sur le cycle de service et la caractéristique de couple de pointe.
- Résolution de la mesure. La résolution du codeur détermine la précision de position. Une résolution plus élevée achète un repérage plus serré et des soudures plus propres — important pour le film pré-imprimé et les produits à tolérance serrée.
- Réducteur et transmission. Les axes servo nécessitent encore des réducteurs et courroies précis et à faible jeu. Des transmissions bon marché annulent un moteur coûteux.
- Contrôleur et programmation. Un contrôleur de mouvement moderne à cames électroniques coordonnées permet à la machine de s’adapter rapidement. Confirmez que l’HMI mémorise les recettes et expose le diagnostic de défauts plutôt que de le cacher.
Ces mêmes principes s’appliquent au-delà des flow-wrappers. Une encartonneuse servo telle que la machine d’encartonnage automatique servo ZH-250P utilise des axes servo pour contrôler le formage des cartons, l’insertion du produit et la fermeture avec une précision répétable — la logique de sélection des composants est identique même si le mouvement est différent.
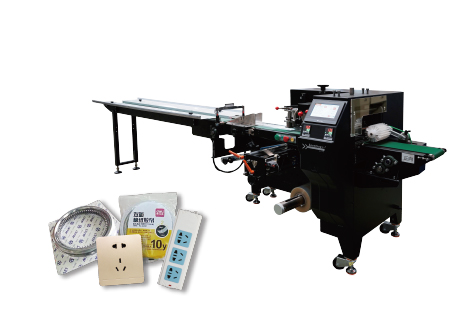
Où les servo se rentabilisent — et où ils sont surdimensionnés
Le surcoût servo n’est pas toujours justifié. Une ligne mono-référence tournant un seul produit toute la journée sur une machine dimensionnée exactement pour ce produit pourrait ne jamais récupérer le surcoût, car elle ne change jamais de format et ne pousse jamais la vitesse. Dans ce cas, une machine intermittente ou partiellement servo bien construite est l’achat rationnel.
Les servo se rentabilisent fortement lorsque :
- Vous tournez de nombreuses références et changez souvent — le temps de changement est la plus grande économie.
- Vous avez besoin d’une haute vitesse avec une qualité de soudure constante sur des produits ou films difficiles.
- Vous prévoyez une évolution du produit pendant la vie de la machine, de sorte que la flexibilité logicielle protège votre capital.
- La disponibilité est assez coûteuse pour qu’une maintenance réduite et le diagnostic justifient le surcoût.
- Vous desservez des clients en conditionnement à façon ou marque de distributeur dont le mélange de produits change chaque saison, là où la machine qui s’adapte le plus vite remporte la commande.
Si vous évaluez si une machine servo convient à votre mélange de produits, notre guide sur la sélection d’un flow-wrapper horizontal pour la production agroalimentaire et cosmétique détaille l’adaptation du nombre de servo à la complexité des références.
L’analyse ROI : le surcoût se rentabilise-t-il ?
Modélisez la décision servo selon quatre flux de coûts. Prenons une ligne d’emballage multi-références tournant sur 2 postes, avec 8 références et une moyenne d’un changement par poste.
| Facteur ROI | Machine mécanique / basique | Machine tout servo |
|---|---|---|
| Surcoût capital (indicatif) | Référence | +25 à 40 % |
| Temps de changement | 35 min × 2/jour × 250 jours = 292 h/an | 8 min × 2/jour × 250 jours = 67 h/an |
| Main-d’œuvre de production récupérée (à 36 $/h) | Référence | 225 h économisées × 36 $ ≈ 8 100 $/an |
| Arrêts et conditionnements rebutés | Plus de bourrages et recalages | Moindre ; gain typique de 3 à 6 % de débit |
| Maintenance (cames d’usure, recalage) | Coût récurrent plus élevé | Plus faible sur 5 ans |
Faites un calcul simple de retour. Supposons que le surcoût servo est de 12 000 USD et que le bénéfice annuel tiré de la main-d’œuvre de changement, du débit supplémentaire et de la maintenance réduite est de 9 000 à 14 000 USD. Le retour tombe en 10 à 16 mois — confortablement dans la vie de la machine. Même sur une estimation conservatrice du bénéfice, une ligne multi-références à changements fréquents rentabilise le surcoût servo bien avant le premier intervalle de service majeur. Sur une ligne mono-référence, le même calcul peut ne pas se conclure, raison pour laquelle faire correspondre l’architecture à votre schéma d’exploitation importe plus que de viser le plus d’axes.
Pour une vue plus large de la place de l’automatisation servo dans l’économie quinquennale d’une ligne, notre analyse du coût total dans les opérations d’emballage utilise la même approche de chargement. Rappelez-vous que le plus gros coût caché d’une machine mécanique sous-spécifiée n’est que rarement la facture de maintenance — c’est le débit perdu et le produit qu’une ligne servo plus rapide et flexible aurait pu produire mais n’a pas pu.
Servo vs pneumatique vs mécanique : connaître les trois familles
Pour bien choisir, il aide de séparer les trois technologies d’actionnement que vous verrez chiffrées, car elles sont souvent mélangées dans les documents commerciaux. Les machines purement mécaniques utilisent cames et engrenages, sont bon marché mais lentes à changer. Les machines pneumatiques utilisent des vérins pour le mouvement — faible coût et simples, mais imprécises, bruyantes, gourmandes en air, et difficiles à contrôler à haute vitesse. Les machines servo utilisent des moteurs électriques à boucle fermée avec retour de position, donnant la précision et la programmabilité que les deux autres ne peuvent égaler. De nombreuses machines modernes sont hybrides : pneumatique pour les mouvements simples de va-et-vient, servo pour les mouvements qui comptent — tirage du film, calage de soudure, pas produit. Lorsqu’un fournisseur dit « entraîné par servo », demandez exactement quels axes sont servo et lesquels sont pneumatiques ou mécaniques, afin de ne pas payer un prix tout servo pour un hybride.
Cette distinction importe car les vérins pneumatiques usent les joints, consomment de l’air comprimé en continu, et ne peuvent pas être facilement repositionnés entre recettes. Un mouvement qui « devrait être servo » mais est fait pneumatiquement se traduira par des changements lents et imprécis et des fuites d’air récurrentes. Inspectez l’agencement de la machine et demandez une liste d’axes : quels mouvements sont servo, lesquels sont pneumatiques, et pourquoi le concepteur a choisi cette répartition.
Énergie, propreté et la ligne de production moderne
Deux bénéfices plus discrets de l’architecture servo sont de plus en plus décisifs dans les usines régulées et attentives aux coûts. Premièrement, l’énergie : les moteurs servo n’appellent couple et courant que lorsqu’ils bougent activement, et les variateurs régénératifs peuvent récupérer de l’énergie pendant la décélération. Une machine à entraînement mécanique avec un moteur principal tournant en permanence et des transmissions par courroie gaspille souvent l’énergie en chaleur et friction. Sur une durée de vie de dix ans, l’écart énergétique sur une ligne multi-poste est de l’argent réel.
Deuxièmement, la propreté et la régularité. Les machines servo ont moins de pièces d’usure lubrifiées exposées, des protections plus simples, et un mouvement plus doux qui réduit la poussière produit et le détachement de film — un véritable avantage dans les environnements agroalimentaires et cosmétiques où la poussière en suspension et l’huile posent problème. La même précision en boucle fermée qui améliore les soudures réduit aussi le surplus de film et le suremballage produit, ce qui compose l’économie matière à chaque conditionnement. Ces bénéfices sont plus durs à mettre dans un tableur que les minutes de changement, mais ils s’accumulent régulièrement à chaque cycle.
Programmation et support : la capacité derrière l’armoire
Une machine servo n’est flexible qu’autant que les ingénieurs qui peuvent la reprogrammer. Avant d’acheter, confirmez comment les recettes sont éditées sur l’HMI : votre propre technicien peut-il créer une nouvelle recette de référence en quelques minutes, ou chaque changement nécessite-t-il un ingénieur usine en avion ? Une machine servo bien conçue expose positions, vitesses, températures de soudure et temps de pose comme des paramètres clairs et nommés. Une machine mal conçue les enterre dans du code de bas niveau. Demandez une démonstration de création d’une nouvelle recette et du réglage d’un profil de soudure, et confirmez que la marque du contrôleur de mouvement est celle dont votre équipe maintenance peut se procurer pièces et formation.
Le diagnostic à distance ferme la boucle. Les machines servo modernes peuvent téléverser les journaux de défauts et données de performance afin que le fournisseur diagnostique un défaut avant qu’un technicien ne se déplace, réduisant drastiquement le temps moyen de réparation. C’est aussi là qu’une stratégie définie de pièces de rechange compte : les variateurs et moteurs servo ne sont pas des consommables, mais les capteurs, courroies et joints le sont. Construisez la décision d’achat servo autour d’une vision de support sur cinq ans, et pas seulement autour de l’armoire que vous voyez au sol.
Lorsque vous comparez les propositions, demandez à chaque fournisseur de lister la marque servo, la taille de bâti moteur, la résolution du codeur et le modèle du contrôleur par écrit. Cette seule requête sépare les fournisseurs qui construisent réellement des machines servo de ceux qui boulonnent un moteur sur un entraînement mécanique et l’appellent « servo ». Un fournisseur qui répond avec confiance à ces détails est celui dont vous pourrez supporter la machine pendant une décennie ; un qui esquive vend du marketing, pas de l’ingénierie.
Erreurs courantes de sélection servo
Trois erreurs gaspillent l’investissement servo. Premièrement, acheter le plus grand nombre d’axes sans avoir besoin de la flexibilité de changement, puis amortir une machine chère qui ne change jamais de format. Deuxièmement, faire confiance au mot « servo » sans confirmer la marque moteur/variateur, la marge de dimensionnement et la résolution du codeur — un servo bon marché est pire qu’un bon entraînement mécanique. Troisièmement, ignorer le support de programmation : une machine servo n’est flexible qu’autant que l’équipe qui peut la reprogrammer, confirmez donc que l’édition des recettes est simple et documentée. SunAura Packaging Machines spécifie des marques servo nommées, dimensionnées avec marge, et forme les clients à éditer eux-mêmes les recettes, afin que la flexibilité que vous avez payée soit réellement utilisable.
Conclusion : achetez des servo là où le changement et la vitesse comptent
Les machines d’emballage entraînées par servo ne sont pas universellement meilleures — c’est une mise à niveau ciblée. Elles se rentabilisent sur les lignes multi-références, haute vitesse et à changement rapide par des changements plus courts, une vitesse effective plus élevée, des soudures répétables et une maintenance réduite. Sur une ligne dédiée mono-référence, le surcoût peut ne pas revenir. La discipline d’achat consiste à confirmer la marque et le dimensionnement des composants, à modéliser honnêtement les économies de changement et de débit, et à faire correspondre le nombre d’axes à votre mélange de produits. SunAura Packaging Machines construit des flow-wrappers, encartonneuses et équipements de fin de ligne servo autour de composants servo reconnus et aide les clients à dimensionner le bon nombre d’axes pour leur réalité de références. Pour discuter d’une configuration servo pour vos produits, demandez une consultation machine servo à SunAura Packaging Machines, ou utilisez notre checklist RFQ pour mettre les questions de composants et de dimensionnement dans votre prochain devis.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Voir la biographie complète ›