

SunAura Packaging Machines ha completado las pruebas de aceptación en fábrica y el envío de varios sistemas integrados de envasado de final de línea para clientes en el extranjero, combinando formado robótico de cajas, carga automática de producto, sellado de cajas y paletizado en una sola línea sincronizada. Las entregas reflejan una preferencia creciente entre los fabricantes de volumen medio por líneas llave en mano completas de un solo proveedor frente a máquinas compradas por separado.

Qué se entregó
Cada sistema enviado sigue la misma secuencia central. Una encajonadora forma y sella el fondo de cajas de cartón corrugado; una estación de carga automática coloca el producto en la caja abierta; una selladora de cajas pliega y sella la tapa; y las cajas cerradas se transportan a una etapa de paletizado, con flejado y enfardado estirable asegurando la carga terminada. Las estaciones comparten una arquitectura de control común, para que las velocidades y enclavamientos estén sincronizados en lugar de modificados tras la instalación. Los clientes que compran el sistema de formado–embalaje–sellado–paletizado de cajas reciben la celda completa como un único alcance.
Por qué los compradores eligen líneas integradas
La tendencia está impulsada por tres factores prácticos. Primero, la disponibilidad y el coste de la mano de obra: una línea integrada elimina la estación de embalaje manual que tantas veces es la verdadera limitación en un final de línea por lo demás automatizado. Segundo, la responsabilidad: cuando el formado, la carga, el sellado y el paletizado provienen de un mismo fabricante, la puesta en servicio y el soporte posventa no se dividen entre proveedores. Tercero, la producción predecible: los controles sincronizados permiten que toda la línea funcione a un tiempo de ciclo equilibrado en lugar del ritmo de su isla más lenta.

Aceptación en fábrica antes de la exportación
Antes del envío, cada línea se somete a una prueba de aceptación en fábrica en las instalaciones de Qingdao de SunAura Packaging Machines, donde los clientes o sus agentes revisan el tiempo de ciclo, el manejo de cajas y las protecciones de seguridad utilizando los cuerpos de cartón y productos reales. Detectar ajustes en esta etapa — en lugar de después de la llegada — acorta la puesta en servicio in situ. Para los clientes que no pueden viajar, la prueba se documenta de forma remota con vídeo y registros de rendimiento. Los visitantes son bienvenidos; la página de la empresa y la fábrica incluye la ubicación y un mapa para planificar una visita.
Equipo de apoyo en el mismo alcance
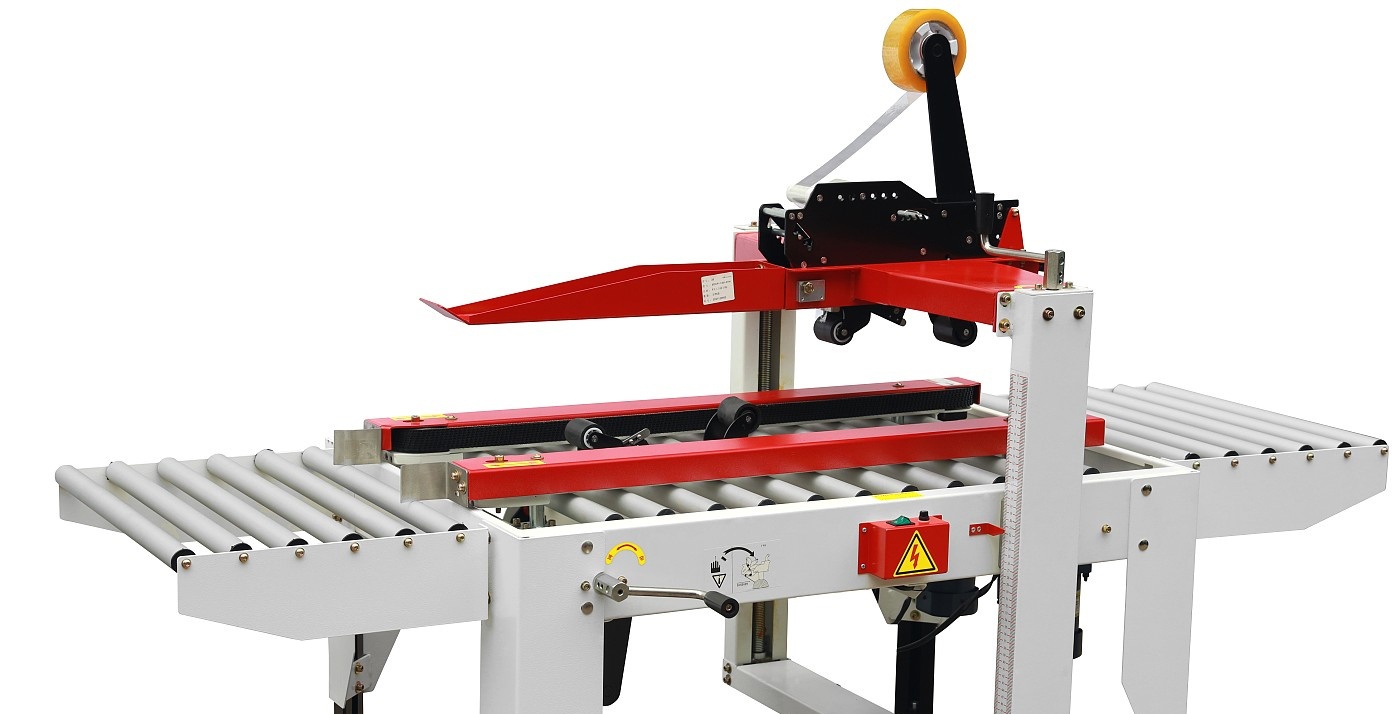
Varios envíos incluyeron estaciones auxiliares adaptadas a la línea principal: encajonadoras robóticas para clientes que manejan varios tamaños de caja, como la encajonadora robótica AIS400; selladoras de cajas automáticas como la selladora de cajas FA500F; y flejado desatendido a través de la flejadora automática. Incluir estos en el pedido original garantiza que las alturas de transportador, las señales y los juegos de repuestos sean consistentes desde la puesta en servicio.
Qué significa esto para los compradores que planifican una línea
Para las plantas que consideran una modernización similar, la secuencia práctica es confirmar el rango de cajas, definir el pico genuino en cajas por minuto, y decidir qué pasos — formado, carga, sellado, paletizado — deben automatizarse juntos. Una consulta completa con dimensiones de caja, muestras de producto y producción objetivo permite al equipo de ingeniería proponer una disposición equilibrada y un plazo realista. Los compradores pueden empezar a través de la página de consulta de SunAura Packaging Machines y revisar toda la gama de equipos. Para la lógica de selección subyacente, el artículo técnico sobre selección de encajonadora y selladora proporciona una referencia detallada.
Dentro del proyecto: de la disposición a la aceptación
El camino desde el pedido hasta el envío para estas líneas siguió una secuencia estructurada que ahora es estándar para los proyectos llave en mano de SunAura Packaging Machines. Empezó con los datos de la caja y el producto: los clientes suministraron dimensiones de caja, grados de cartón, pesos cargados y cajas objetivo por minuto, junto con muestras donde fue posible. La ingeniería produjo entonces una disposición equilibrada en la que las estaciones de formado, carga, sellado y paletizado comparten un tiempo de ciclo, y las alturas de transportador y las señales de control se definieron en toda la línea en lugar de por máquina. Solo después de confirmar ese equilibrio se construyeron las estaciones individuales, lo que evita el problema clásico de integración de máquinas capaces que no pueden funcionar juntas.
La prueba de aceptación en fábrica formó el punto de control crítico. Utilizando los cuerpos de cartón reales del cliente y productos representativos, la línea se hizo funcionar a su ciclo acordado mientras los ingenieros comprobaban la apertura del cuerpo, la carga, el plegado de solapas, el sellado y la transferencia hacia el paletizado. Los ajustes a guías, sensores y tiempos se realizaron en la fábrica y no in situ. Para los clientes que no pudieron viajar, las pruebas se grabaron y documentaron, incluido el rendimiento frente a la producción contratada, antes de que el equipo se desensamblara, embalara y marcara para el reensamblaje.
El papel de la robótica y el movimiento servoasistido
Varias de las líneas entregadas reflejan dos tendencias tecnológicas que están remodelando el envasado de final de línea. La primera es el formado robótico de cajas, donde un brazo pick-and-place abre los cuerpos en lugar de un cargador mecánico fijo. Para los clientes que manejan una gama amplia y cambiante de tamaños de caja, la encajonadora robótica cambia un poco de velocidad bruta por un cambio de formato sustancialmente más rápido, porque un nuevo tamaño se maneja a través de ajustes de movimiento y piezas de cambio en lugar de un reinicio mecánico completo. La segunda tendencia es el movimiento servoasistido en la carga y el sellado, que permite a las estaciones sincronizarse electrónicamente y almacenar recetas por SKU. Juntas, la robótica y el control servoasistido hacen que una línea integrada sea más adaptable a los cambios de mezcla de producto que la mayoría de los fabricantes de volumen medio enfrentan a lo largo de la vida del equipo.
Por qué la integración de un solo proveedor importa en la práctica
La ventaja de una línea de un solo proveedor se hace más clara durante la puesta en servicio y el soporte posventa. Cuando las máquinas provienen de proveedores separados, los límites entre ellas — la transferencia de la encajonadora al cargador, de la selladora al paletizador — son donde se acumulan los problemas y donde la responsabilidad es menos clara. Una línea construida bajo un mismo alcance tiene esas transferencias diseñadas, probadas y soportadas juntas, y la arquitectura de control trata la celda como una sola máquina. Para el cliente esto significa una puesta en servicio más corta, un punto de contacto único para la resolución de averías, y repuestos y documentación consistentes. También protege la producción: una línea equilibrada y sincronizada funciona más cerca de su ciclo nominal que una colección de islas conectadas a posteriori.
Planificar el paquete de repuestos y servicio
Junto con cada línea, los clientes recibieron un paquete de piezas de desgaste y repuestos adaptado a su patrón de turnos, junto con guía de mantenimiento para las estaciones que manejan consumibles — cuchillas de cinta y sistemas de cola, ventosas, sensores y piezas de desgaste de transportador. Planificar esto en la entrega es especialmente valioso para instalaciones en el extranjero, donde el plazo de un componente pequeño puede, de otro modo, detener toda una línea. El enfoque de servicio refleja el equipo: en lugar de dejar el mantenimiento de cada estación a manuales separados, la celda completa se documenta como un sistema, con tareas programadas alineadas a través de formado, carga, sellado y paletizado.
Cómo iniciar un proyecto comparable
Para los fabricantes que consideran una línea integrada similar, el primer paso más útil es un paquete de datos completo en lugar de una solicitud para una sola máquina. Eso significa el rango completo de cajas con dimensiones y pesos, muestras de producto, el pico genuino en cajas por minuto, los pasos a automatizar, y el destino y calendario. Con esas entradas el equipo de ingeniería puede devolver una disposición equilibrada, un tiempo de ciclo realista y un alcance claro, incluido cualquier sellado automático de cajas, flejado o estaciones de enfardado de palés que la aplicación requiera. Las consultas pueden enviarse a través de la página de contacto de SunAura Packaging Machines, y la lógica de selección se explica en la biblioteca de conocimiento técnico de la compañía.
Resultados de clientes y el argumento para la automatización medida
El hilo común a través de estos envíos es la automatización medida en lugar de máxima: cada cliente automatizó los pasos que limitaban su operación específica, en lugar de comprar automatización por sí misma. Para algunos, eso significó una línea completa desde el formado hasta el paletizado; para otros, la prioridad fue eliminar un único cuello de botella — el formado manual de cajas o la estación de embalaje — mientras mantenían el resto de la operación como estaba. El valor de la ingeniería reside en identificar cuál caso aplica, lo que remite al análisis del tiempo de ciclo: mapee cada estación en segundos, encuentre la limitación genuina, y automatice para equilibrar la celda. Esta disciplina previene tanto la sub-automatización, donde una máquina cara se ve hambrienta por un vecino manual, como la sobre-automatización, donde se gasta capital en una capacidad que la previsión de producto no justifica.
Las líneas entregadas también ilustran cómo la flexibilidad se construye en lugar de añadirse después. Los clientes con rangos de SKU amplios seleccionaron formado robótico y carga servoasistida para que los tamaños futuros se manejen a través de recetas y piezas de cambio; aquellos con packs estables y de alto volumen favorecieron la eficiencia de la automatización fija. Adaptar la tecnología a la mezcla de producto es una decisión que se toma mejor en la etapa de disposición, donde la encajonadora robótica, las estaciones de sellado y el flejado aguas abajo pueden equilibrarse todos juntos.
Una nota para visitantes y socios potenciales
SunAura Packaging Machines anima a los compradores potenciales y socios de distribución a ver el equipo bajo potencia antes de comprometerse, ya sea durante una aceptación de fábrica programada para un proyecto en vivo o organizando una visita a las instalaciones de Qingdao. Ver una línea funcionando con cajas reales es la forma más directa de juzgar la calidad de construcción, las protecciones y la integración, y ofrece una oportunidad para discutir un proyecto cara a cara con los ingenieros que lo dimensionarán. La página sobre la empresa y la fábrica proporciona la dirección, el mapa y la guía para organizar una visita, y la página de contacto lista al equipo de ventas internacional para programar. Para los socios y compradores que planifican con antelación, la compañía continúa publicando notas de aplicación, guías de selección y actualizaciones de proyectos en la sección Insights, donde el razonamiento técnico detrás de estas líneas integradas se cubre con mayor profundidad.
Lo que los compradores deben extraer de estos envíos
Más allá del equipo en sí, estos proyectos ofrecen una plantilla práctica para cualquier fabricante que evalúe la automatización de final de línea. La primera lección es que la calidad de los datos decide la calidad del proyecto: las líneas que pusieron en servicio más rápido fueron aquellas donde el cliente suministró especificaciones completas de caja, muestras representativas y una producción pico genuinamente medida. La segunda es que la línea debe equilibrarse como un sistema antes de seleccionar máquinas individuales, para que ninguna estación quede hambrienta por un vecino más lento. La tercera es que la flexibilidad es una decisión de diseño — las configuraciones robóticas y servoasistidas convienen a mezclas de SKU cambiantes, mientras que la automatización fija conviene a packs estables y de alto volumen — y esa decisión se toma mejor en la etapa de disposición en lugar de modificarse a posteriori.
La cuarta lección se refiere a la asociación. Una línea integrada es un activo de larga vida, y la relación con su fabricante se extiende mucho más allá del envío a través de repuestos, soporte de puesta en servicio y expansión futura. Los compradores están bien atendidos evaluando esa capacidad directamente: viendo las máquinas funcionar, revisando cómo se documentan las transferencias y los controles, y discutiendo el acuerdo de servicio para una instalación en el extranjero. SunAura Packaging Machines agradece estas discusiones temprano, antes de que se congele una especificación, porque permiten que la línea se dimensione correctamente la primera vez. El equipo relevante — incluida la encajonadora robótica, la selladora de cajas, la línea integrada de embalaje y paletizado y el flejado desatendido — puede revisarse en la sección de productos, y las preguntas técnicas se responden a través del equipo de ventas internacional en la página de contacto.
Inversión continuada en capacidad de final de línea
La compañía continúa construyendo su capacidad llave en mano junto a sus máquinas individuales, con trabajo continuo en sincronización servoasistida, manipulación robótica e integración probada en fábrica, y con documentación estructurada para la puesta en servicio y el soporte en el extranjero. Los clientes con proyectos activos recibirán las actualizaciones habituales de construcción y envío de su ingeniero comercial, mientras que aquellos que planifican líneas futuras pueden seguir las nuevas notas de aplicación e informes de proyectos a medida que se publican. SunAura Packaging Machines permanece centrada en un único objetivo práctico a través de estas inversiones: que la producción acordada en la disposición de un cliente sea la producción que su línea alcanza de forma fiable, turno tras turno, una vez instalada. Los lectores pueden revisar la guía de ingeniería de apoyo — incluida la detallada guía de selección de encajonadora y selladora y las referencias relacionadas de envolvedoras retráctiles y encartonado — en la biblioteca de conocimiento técnico.
Para cerrar
Estos envíos son un recordatorio práctico de que la automatización de final de línea tiene más éxito cuando se trata como un sistema equilibrado y bien documentado en lugar de una colección de máquinas con calificaciones individuales. SunAura Packaging Machines continúa agradeciendo las consultas de fabricantes y socios de distribución que planifican proyectos integrados de embalaje en cajas y paletizado, y su equipo de ingeniería está disponible para revisar disposiciones, cajas de muestra y objetivos de producción antes de que se finalice cualquier especificación. Los clientes potenciales pueden contactar directamente con el equipo de ventas internacional, explorar toda la gama de equipos, u organizar ver el equipo bajo potencia durante una visita programada.
Mirando al futuro
SunAura Packaging Machines continúa expandiendo su capacidad de líneas de envasado de final de línea y llave en mano junto a sus máquinas individuales, con inversión continuada en movimiento servoasistido, manipulación robótica e integración probada en fábrica. Los clientes con proyectos activos pueden contactar con su ingeniero comercial para el último calendario de construcción y envío. La compañía publica guías de aplicación y abastecimiento con regularidad en la sección Insights.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografía completa ›