

Eine Verpackungslinie, die in einer trockenen Ambient-Halle zuverlässig läuft, kann innerhalb von Monaten in einem Kühlraum, einem Fischverarbeitungsbereich oder einer Molkerei-Reinigungszone versagen. Die Ausfälle sind selten dramatisch. Sie kommen als Kondensation im Schaltschrank, einem Touchscreen, der nach dem nächtlichen Schaum-Reinigen flackert, einem Getriebe, das undicht wird, wenn Dichtungen in der Kälte härten, einem Kartonaufrichter, dessen Saugnäpfe auf feuchtem Karton rutschen, oder Edelstahl-Befestigungen, die mit Korrosionsflecken beginnen, wo die falsche Güte verwendet wurde. Einzeln sehen sie wie lästige Fehler aus; zusammen zerstören sie die Verfügbarkeit und treiben die Wartungskosten weit über das hinaus, was die Maschine kostete.
Der Fehler wird normalerweise in der Spezifikationsphase gemacht, nicht auf der Fläche. Geräte, die für eine Standardumgebung gebaut sind, werden angeboten und bestellt, weil sie billiger sind, mit der Annahme, dass “es immer noch nur ein Kartonaufrichter ist” oder dass der Kühlraum nur ein paar Grad kühler ist. Aber die Umgebung verändert fast jedes Subsystem: den Stahl, die elektrischen Gehäuse, die Motoren und Sensoren, die Schmiermittel, die Druckluft, die Wellpappe selbst und die Art, wie die Maschine gereinigt wird. Die Spezifikation für kalte, nasse und Reinigungsumgebungen ist daher ein Systemproblem, und es lohnt sich, es von Anfang an als solches zu behandeln.
Dieser Leitfaden legt dar, was die verschiedenen Umgebungen tatsächlich erfordern, wie man jeden Teil einer End-of-Line für sie spezifiziert, und die Fehler, die wir am häufigsten sehen, wenn eine Standardmaschine installiert wird, wo eine Reinigungsmaschine hingehörte. Er stützt sich auf die TK-, Fisch-, Molkerei- und Fertiggerichtlinien, die wir in Betrieb nehmen, wo der Unterschied zwischen einer Linie, die Jahre läuft, und einer, die monatlich geflickt wird, in der Kaufspezifikation entschieden wird.
Definieren Sie die Umgebung präzise
“Kalt” und “nass” sind keine einzelnen Bedingungen, und sie zusammenzuwerfen erzeugt die falsche Maschine. Beschreiben Sie vor der Spezifikation die Umgebung in Begriffen, mit denen ein Steuerungs- und Maschinenbauingenieur arbeiten kann.
- Umgebungstemperatur und -bereich. Ein gekühlter Vorbereitungsbereich bei 8 bis 12 °C ist anders als ein Kühlraum bei 0 bis 4 °C, der wieder anders ist als eine TK-Umgebung unter null. Notieren Sie, ob die Maschine kontinuierlich bei dieser Temperatur läuft oder hinein- und herausbewegt wird.
- Feuchte und Kondensation. Ob die Luft feucht ist, ob Produkt nass hereinkommt, und ob Temperaturschwankungen Kondensation auf stehender Ausrüstung bilden lassen.
- Reinigungsregime. Trockenabwischen nur; Niederdruckabspritzen; oder Hochdruck-Heißreinigung mit Schaum und Desinfektionsmittel. Der erwartete Wasserdruck, die Temperatur und die Chemikalien bestimmen das Gehäuse und die IP-Klassen.
- Produkt und Rückstände. Salzwasser und Fischprotein, Milch- und Milchsäurerückstände, Zucker und Sirup, Mehl und Teig, oder TK-Kondensation. Jedes greift Geräte anders an.
- Wo die Maschine physisch steht. Im kontrollierten Raum, an der Grenze zwischen kalt und Ambiente, oder in einer Ambient-Halle, die Produkt direkt aus der Kühlung verpackt.
Ein nützliches Prinzip ist, gegen die härteste Bedingung zu spezifizieren, der die Maschine begegnet, einschließlich der Reinigung – statt gegen ihren normalen Laufzustand. Eine Maschine, die bei 4 °C arbeitet, aber täglich mit Hochdruck abgespritzt wird, muss für das Abspritzen gebaut sein, nicht nur für die Temperatur.
Materialien: Edelstahl, Aluminium und die Korrosionsfrage
Der Rahmen und die Schutzeinrichtung sind der sichtbarste Teil der Umweltspezifikation und der einfachste Ort, an dem eine Kostensenkung versteckt wird. In einer trockenen Ambient-Halle ist lackierter Kohlenstoffstahl voll brauchbar. In einem nassen oder Reinigungsbereich ist er es nicht, weil jeder Chip oder Rand in der Beschichtung zu einem Korrosionspunkt wird, der sich unter wiederholter Benetzung ausbreitet.
Für gekühlte, feuchte und regelmäßig gereinigte Zonen sollten die Struktur- und Kontaktteile in Edelstahl spezifiziert werden, mit der zum Rückstand passenden Güte. Austenitischer 304 ist das allgemeine Arbeitspferd für Molkerei, gekühlte Lebensmittel und die meisten Reinigungsbereiche und verträgt routinemäßige Reinigung gut. Wo die Chloridbelastung hoch ist – wie in der Salzwasser-Fischverarbeitung oder bei salzigen Salzlaken und bestimmten chlorierten Desinfektionsmittel-Konzentraten – wird 316 für Kontakt- und Spritzzonen spezifiziert, weil sein Molybdängehalt Chlorid-Lochfra widersteht, die 304 nicht kann. Es lohnt sich, die Güte auf der Bestellung anzugeben statt “Edelstahl” generisch zu akzeptieren, weil der Unterschied im Feldverhalten erheblich ist.
Das Rahmendesign ist genauso wichtig wie die Güte. Reinigungsmaschinen sollten geneigte Oberflächen und Rohr- oder Kastenprofile verwenden, die so angeordnet sind, dass Wasser abläuft statt sich zu sammeln, durchgehende oder vollständig versiegelte Schweißnähte in Spritzzonen, minimale horizontale Leisten, wo Rückstände sammeln, und eine Montage, die Schaltschränke und Motoren über stehendes Wasser hebt. Edelstahl-Befestigungen mit der korrekten Güte vermeiden die Roststreifen, die erscheinen, wenn normale Stahlschrauben an einem sonst Edelstahlrahmen verwendet werden. Nichtmetallische Schutz- und Lagerwerkstoffe müssen gewählt werden, um sowohl die Temperatur als auch das Desinfektionsmittel zu tolerieren, weil einige Kunststoffe in der Kälte spröde werden oder unter bestimmten Reinigungschemikalien reißen.
Elektrik und Steuerung: Wasser und Kondensation draußen halten
Elektrische Fehler sind der häufigste Grund, warum eine Standardmaschine in einem nassen Bereich versagt, und es sind die Fehler, die Sie am meisten vermeiden wollen, weil sie intermittierend und schwer zu diagnostizieren sind. Die Spezifikation hat zwei Ebenen: Wasser aus Gehäusen heraushalten und die Feuchte managen, die unvermeidlich hineinkommt oder innen kondensiert.
IP- und NEMA-Klassen
Die Schutzarten (IP) sollten zur Reinigungsmethode passen, nicht geraten werden. Ein Schaltschrank in einem trockenen Bereich mag mit IP54 in Ordnung sein; ein Schaltschrank, der direktem Niederdruckabspritzen ausgesetzt ist, benötigt IP65 oder IP66; und Hochdruck-Reinigungszonen erfordern IP66/IP69K an Komponenten und Steckverbindern, die vor Ort gereinigt werden. Die Schutzklasse ist nur für das gesamte montierte Gehäuse bedeutsam, einschließlich der Kabelverschraubungen und jedes HMI-Ausschnitts, daher spezifizieren Sie versiegelte Verschraubungen, gedichtete Türen und Steckverbinder, die auf dieselbe Klasse bewertet sind, statt eine IP69K-Box mit normalen Armaturen zu mischen. HMI-Paneele sind mit versiegelten Fronten erhältlich, die für die Reinigung designed sind; ein Standard-Touchscreen, montiert in einem Standardausschnitt, ist ein vorhersehbarer Fehlerpunkt nach dem Schaumreinigen.
Kondensation und Thermomanagement
Kühlräume schaffen ein zweites Problem, das hohe IP-Klassen nicht lösen. Wenn warme, feuchte Luft auf ein kaltes Gehäuse trifft, bildet sich darin Kondensation, und eine perfekt versiegelte Box kann dennoch Wasser auf ihren Innenflächen sammeln, wenn die Temperatur zyklisch schwankt. Die Standardantworten sind Schaltschrankheizungen mit Thermostaten oder Hygrostaten, um das Innere über dem Taupunkt zu halten, Entlüftungsdränventile oder Druckausgleichsöffnungen, die für die Umgebung bewertet sind, und tote Luft in großen Paneelen zu vermeiden. Wo eine Maschine längere Zeit in der Kälte leerläuft, ist das Aufrechterhalten einer kleinen Heizlast weit billiger als das Austrocknen eines Schaltschranks, nachdem Wasser die Klemmen erreicht hat.
Kabel, Steckverbinder und Sensoren benötigen ebenfalls Aufmerksamkeit. Verwenden Sie Kabelisolierung, die dafür bewertet ist, bei niedriger Temperatur flexibel zu bleiben, weil Standardkabel steif werden und reißen können; spezifizieren Sie versiegelte, reinigungsbewertete Näherungs- und Fotoelektriksensoren; und verlegen Sie Kabel weg von direktem Sprühnebel mit Tropfschlaufen, damit Wasser nicht entlang eines Kabels in eine Armatur läuft. Beschriften und dokumentieren Sie das Gehäuselayout, damit die Wartung die Versiegelung nicht durch das Bohren ungeschützter Löcher zum späteren Hinzufügen von Verkabelung untergräbt – so verlieren viele ursprünglich intakte Schaltschränke ihre Schutzklasse.

Mechanische Systeme in der Kälte
Niedrige Temperatur verändert das Verhalten bewegter Teile, auch wo die Feuchte kontrolliert ist. Schmierfett verdickt sich beim Abkühlen, was den Widerstand erhöht und kleine Antriebe davon abhalten kann, ihr bewertetes Drehmoment abzugeben; Standarddichtungen härten und verlieren ihre Elastizität; und Kunststoffe und Riemen werden weniger flexibel. Spezifizieren Sie Niedrigtemperatur-Schmiermittel, die zum Betriebsbereich passen, kältebewertete Dichtungen und Schläuche, und bestätigen Sie, dass die Motoren und Getriebe bewertet sind, um das erforderliche Drehmoment am unteren Ende des Temperaturbereichs abzugeben – nicht nur bei 25 °C. Antriebe, die in einer Ambient-Halle knapp dimensioniert sind, werden in einem Kühlraum auf Überlast fehlschlagen, sobald das Fett steif wird, weshalb ein wenig zusätzliches Drehmoment die billige Versicherung in Kühllinien ist.
Pneumatische Systeme verdienen besondere Sorgfalt, weil Druckluft Feuchte trägt, die kondensiert und in Kühlräumen gefrieren kann. Spezifizieren Sie gute Filtration und Wasserabscheidung, trockene Luft, kältebewertete Luftaufbereitung, und wo pneumatische Stellantriebe in Gefrierbedingungen verwendet werden, bestätigen Sie, dass die Ventile und Schläuche dafür bewertet sind. In den nassesten Umgebungen werden elektrische Stellantriebe oft gegenüber Pneumatik für Funktionen bevorzugt, die wiederholbar bleiben müssen, weil sie das Feuchte-in-der-Luft-Problem ganz vermeiden.
Wie Nässe und Kälte den Verpackungsprozess verändern
Die Umgebung beeinflusst nicht nur die Maschinenhardware, sondern die verpackten Materialien – und hier erscheinen Prozessfehler, die wie Maschinenfehler aussehen.
Feuchte Wellpappe und Kartonaufrichtung
Wellpappe ist feuchteempfindlich. Feuchte Pappe ist weicher, hat reduzierte Stapelstärke und verhält sich anders an den Saugnäpfen und Formoperationen eines Kartonaufrichters. In nassen Bereichen kann der Vakuumaufzug rutschen, weil feuchte Pappe nicht zuverlässig gegen die Näpfe abdichtet, und Kartons können sich nicht sauber quadratisch aufstellen. Die praktischen Antworten sind, Pappe konditioniert und trocken zu halten bis zur Verwendung statt sie in der nassen Zone zu lagern, Vakuumsysteme mit ausreichender Reserve und Näpfen zu spezifizieren, die zur Oberfläche passen, und die reduzierte Stärke bei der Wahl der Pappgüte zu berücksichtigen. Kartons so nah wie möglich am Füllpunkt aufzurichten begrenzt, wie lange die offene Pappe in feuchter Luft sitzt.
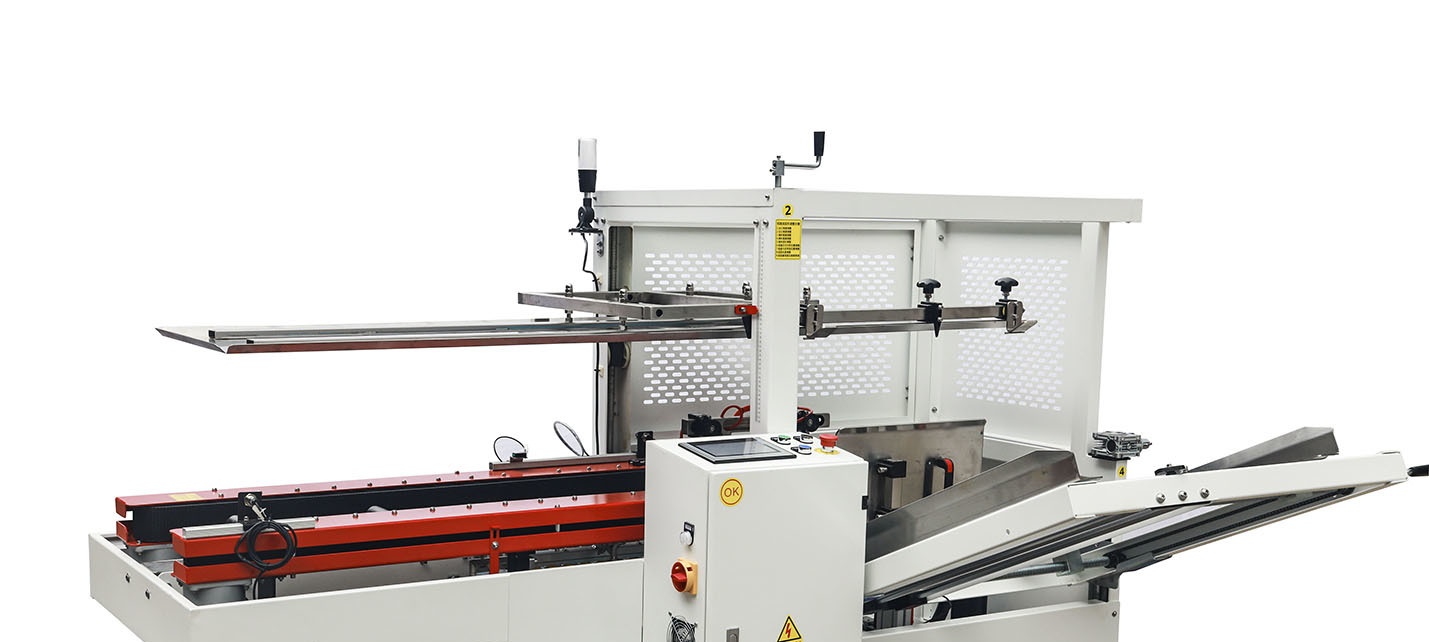
Für die Maschine selbst gibt der Hochgeschwindigkeits-Servo-Kartonaufrichter und Bodenverschließer präzise Kontrolle über Aufnahme und Formung, die hilft, variable Pappe zu kompensieren, während der vollautomatische Kartonverschließer mit einem Klebebandkopf oder Heißklebesystem spezifiziert werden muss, das die Feuchte und das Reinigungsregime toleriert. Bei dauerhaft nasser Versiegelung bestätigen Sie, ob Klebeband zuverlässig auf feuchten Oberflächen haftet oder ob Heißkleber der robustere Verschluss für Ihr Produkt ist.
Kartonierung, Packen und Folie in gekühlten Zonen
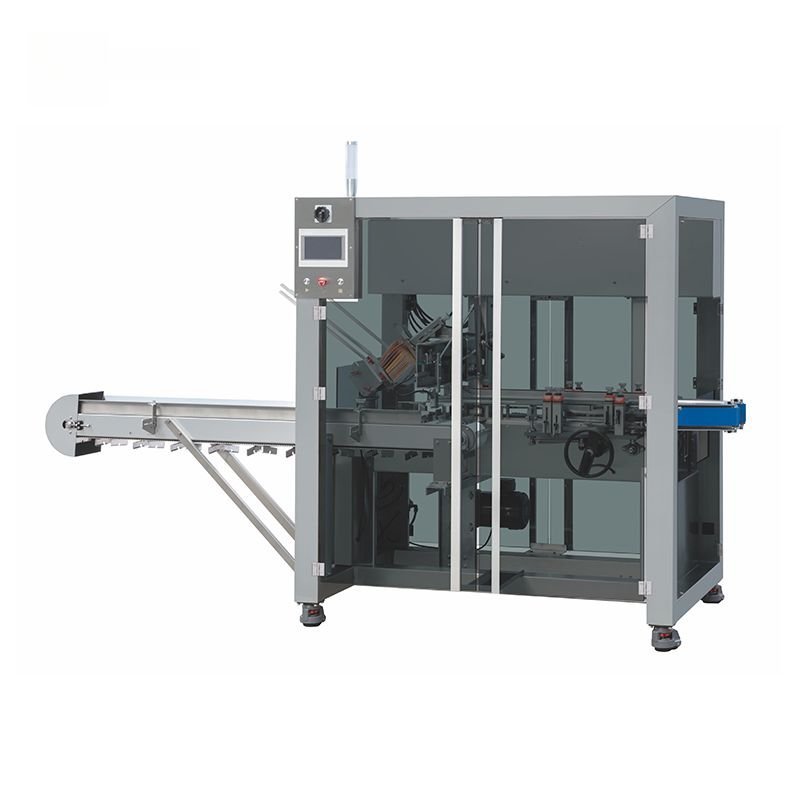
Kartoniermaschinen, die gekühltes oder feuchtes Produkt verarbeiten, brauchen dieselbe Edelstahl- und Dichtungsdisziplin, mit Schutzeinrichtung und Produktkontaktteilen, die Reinigung tolerieren und keine Rückstände halten. Eine horizontale Kartoniermaschine wie die ZH-120 automatische horizontale Kartoniermaschine kann mit dem entsprechenden Finish und Steuerungen für das gekühlte Packen spezifiziert werden. Downstream reduziert das robotische Kartonpacken an einer Maschine wie dem ZX-500R robotischen Kartonpacker die Anzahl der mechanischen Teile, die in der nassen Zone exponiert sind, und hält die wiederholbare Bewegung in einem versiegelten Roboter – was ein Grund ist, warum Roboter in Reinigungszellen attraktiv sind, wenn sie mit dem korrekten IP-bewerteten Arm spezifiziert werden.
Wo Folie in kalten Bereichen aufgebracht wird – wie bei Schrumpfen oder Bündeln upstream – bestätigen Sie die Folienqualität und dass die Ausrüstung ihre Betriebstemperatur in der Kälte erreicht und hält. Eine Seitensiegel-Schrumpfmaschine wie der BTH-550 Seitensiegel-Schrumpfwickler verlässt sich auf kontrollierte Wärme; Wärmeprozessgeräte in einen Kühlraum zu stellen wird generell zugunsten eines Grenz-Layouts vermieden, mit dem Wärmeprozess am Rand oder in einer Ambient-Zone, bevor das Produkt in die Kälte zurückkehrt. Layout kann, mit anderen Worten, eine große Anzahl von Umweltproblemen beseitigen.
Layout: Nutzen Sie die Grenze zu Ihrem Vorteil
Einer der effektivsten Schritte kostet relativ wenig: Arrangieren Sie die Linie so, dass die härteste Umgebung die wenigsten Maschinen möglichst enthält. In vielen Werken muss die nasse oder kalte Verarbeitung wirklich im kontrollierten Raum stattfinden, aber Kartonaufrichtung, Kartonierung, Verschluss und Palettierung können manchmal an der Grenze oder knapp außerhalb sitzen, mit Produkt, das in einem kontrollierten Fluss übergeben wird. Jede Maschine, die aus der Reinigungszone herausbewegt wird, ist eine Maschine, die nicht nach Reinigungsstandards gebaut und gewartet werden muss. Wo eine Maschine innen sein muss, konzentrieren Sie die höchste IP- und Korrosionsspezifikation dort, statt zu viel für Geräte zu bezahlen, die in einer Ambient-Zone hätten sitzen können.
Umgekehrt: Erzeugen Sie keine falsche Ökonomie, indem Sie warmes oder nasses Produkt in einer Ambient-Halle packen und annehmen, die Probleme verschwinden. Produkt direkt aus der Kühlung, das in eine wärmere Halle gebracht wird, kann auf seiner Außenverpackung kondensieren, und nasses Produkt, das in einem trockenen Bereich in Kartons geladen wird, führt dennoch Feuchte am Packpunkt ein. Die Grenze muss um die Produkttemperatur und -feuchte herum entworfen werden, nicht einfach an der Kühlraumwand gezogen.
Konformität und Hygienestandards
Für exportorientierte Lebensmittel-, Molkerei-, Fleisch- und Fischproduzenten wird von den Geräten oft erwartet, dass sie anerkannte Hygiene- und Sicherheitserwartungen erfüllen, und die großen Einzelhändler und Auditoren werden sowohl die Materialien als auch die Reinigungsfähigkeit prüfen. Hygienische Designprinzipien überschneiden sich stark mit dem, was eine Maschine die Reinigung überleben lässt: kompatile Lebensmittelkontaktmaterialien, glatte und reinigbare Oberflächen, Vermeidung von Ansiedlungspunkten, entwässerte Konstruktion und zugängliche Schutzeinrichtung, die ohne Werkzeugdemontage gereinigt werden kann. Wenn Sie für regulierte Lebensmittelproduktion spezifizieren, arbeiten Sie die Konformitätsanforderungen zusammen mit den Umgebungsanforderungen durch, weil sie sich gegenseitig verstärken. Unsere Zusammenfassung zu GMP- und CE-Konformität für lebensmittelechte Verpackungsgeräte legt die Dokumentation und Designpunkte dar, nach denen Auditoren suchen, und es ist billiger, sie einzubauen als Schutzeinrichtung vor einem Audit nachzurüsten.
Die Fehler, die Ihnen sagen, dass die Spezifikation falsch war
Die folgenden wiederkehrenden Fehler sind diagnostisch. Wenn Sie sie an bereits installierten Geräten sehen, weisen sie normalerweise zurück auf eine Fehlanpassung zwischen Maschine und Umgebung statt auf einen einmaligen Defekt.
- Auslösende oder flackernde Steuerungen nach der Reinigung. Wasser erreicht das Gehäuse; die IP-Klasse oder die Verschraubungen und der HMI-Ausschnitt sind nicht ausreichend für die tatsächliche Reinigungsmethode.
- Wasser in Schaltschränken ohne offensichtliche Sprühquelle. Kondensation durch Temperaturzyklen; fügen Sie thermostatische Heizung hinzu und prüfen Sie die Dichtungs- und Lüftungsstrategie.
- Roststreifen oder Lochfraß an “Edelstahl”-Teilen. Die falsche Güte für Chloridbelastung, normale Stahl-Befestigungen oder Chloride, die sich konzentrieren durften, weil das Abspülen unvollständig ist.
- Antriebe, die kalt auf Überlast fehlschlagen. Fett verdickt und Antriebe unterdimensioniert; wechseln Sie zu Niedrigtemperatur-Schmiermittel und verifizieren Sie das Drehmoment bei der niedrigen Temperatur.
- Saugnäpfe rutschen und Kartons formen sich nicht. Feuchte Pappe oder Näpfe, die zur Oberfläche nicht passen; halten Sie die Pappe trocken, erhöhen Sie die Vakuumreserve und überprüfen Sie die Napfauswahl.
- Ice in pneumatischen Ventilen oder Leitungen. Nasse Druckluft in einer Gefrierzone; verbessern Sie Trocknung und Filtration oder verlagern Sie die Funktion auf elektrische Betätigung.
- Dichtungen und Schläuche rissen nach Monaten in der Kälte. Standard- statt niedrigtemperaturbewertete Materialien.
Wartung in rauen Umgebungen
Auch korrekt spezifizierte Geräte benötigen ein Wartungsregime, das an die Umgebung angepasst ist. Inspizieren Sie Gehäusedichtungen, Dichtungen und Verschraubungen nach einem Zeitplan, der an die Reinigungsfrequenz gebunden ist, weil eine Dichtung, die zu lecken beginnt, billig zu reparieren ist, bevor Wasser die Steuerungen erreicht. Prüfen Sie, dass Schaltschrankheizungen und Thermostate tatsächlich funktionieren – besonders vor dem Winter oder saisonalen Produktionswechseln. Spülen Sie Edelstahl nach chlorierten oder salzigen Reinigungen ordentlich ab, damit sich Rückstände nicht konzentrieren und die Oberfläche anätzen, und vermeiden Sie aggressive chemische Konzentrationen über das hinaus, was der Stahl und die Dichtungen tolerieren. Der präventive Zeitplan in unserem Wartungsleitfaden für Hochgeschwindigkeits-Verpackungsgeräte gibt die zugrundeliegenden Intervalle vor; in Reinigungs- und Kältebereichen kürzen Sie die Inspektionsfrequenz für Dichtungen, elektrische Gehäuse und Schmierung entsprechend.
Wie Sie es in Ihr RFQ spezifizieren
Wenn Sie eine Maschine für einen kalten, nassen oder Reinigungsbereich anfordern, geben Sie dem Lieferanten die Fakten, die er nicht sicher raten kann: den Betriebstemperaturbereich, die Feuchte, die genaue Reinigungsmethode einschließlich Druck und Chemikalien, das Produkt und seine Rückstände, wo die Maschine stehen wird, und die Standards, gegen die Ihr Werk auditiert wird. Bitten Sie ihn, schriftlich anzugeben: die Edelstahlgüte pro Zone, die IP-Klasse jedes Gehäuses und wie Kondensation gemanagt wird, die Niedrigtemperaturbewertung von Antrieben, Kabeln, Dichtungen und Schmiermitteln, und die angenommene Druckluftqualität. Ein Lieferant, der diese Fragen konkret beantworten kann, konstruiert für Ihre Umgebung; einer, der nur eine Standardmaschine zu einem niedrigeren Preis anbietet, lässt das Umweltrisiko bei Ihnen.
Sie können die zugrundeliegenden Maschinen im Verpackungsmaschinen-Katalog einsehen, und wo ein Standardmodell das Layout oder die Hygieneanforderung nicht erfüllt, bauen wir modifizierte und vollständig kundenspezifische Reinigungs- und Kaltbereichs-End-of-Line-Zellen über den kundenspezifischen Verpackungsmaschinen-Service. Die Materialien, Gehäuse und das Layout in der Spezifikationsphase richtig zu machen ist ein Bruchteil der Kosten, eine Standardmaschine umzubauen, nachdem sie eine Saison im Kühlraum verbracht hat – und es ist der Unterschied zwischen einer Linie, die läuft, und einer, die ständig ausgetrocknet und geflickt wird.
Vom Anwendungs- und Steuerungs-Engineering-Team von SunAura Packaging Machines in Qingdao. Wir spezifizieren und bauen End-of-Line-Verpackungsgeräte für TK-Lebensmittel, Fisch, Molkerei und Fertiggerichtproduzenten, einschließlich Edelstahl-Reinigungs- und Kühl-Layouts für Exportmärkte.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vollständiges Profil ›