

Nachhaltige Verpackung ist keine Marketing-Option mehr; sie ist eine Einkäuferanforderung. Einzelhändler, Aufsichtsbehörden und Verbraucher drängen Marken weg von konventionellen Polypropylen- und PET-Folien hin zu biologisch abbaubaren, kompostierbaren und papierbasierten Alternativen. Das Problem, das wenige Marken antizipieren, ist, dass eine Maschine, die für 30-Mikrometer-OPP-Folie konstruiert ist, oft 20-Mikrometer-PLA-kompostierbare Folie nicht ohne Undichtigkeiten, Falten und ständige Staus laufen lassen kann. Wenn Sie planen, 2026 Verpackungsmaschinen-Kapazität für nachhaltige Folie zu kaufen, muss Kompatibilität beim Kauf spezifiziert werden, nicht auf dem Fabrikboden entdeckt. Dieser Leitfaden vom Engineering-Team von SunAura Packaging Machines erklärt, welche biologisch abbaubaren Folien sich wie verhalten, was eine kompatible Maschine tatsächlich benötigt und wie man die teuersten Kompatibilitätsfehler vermeidet.
Warum sich biologisch abbaubare Folien so unterschiedlich verhalten
Konventionelle flexible Folien (OPP, PET, LDPE, Laminate) sind auf Zähigkeit konstruiert: sie tolerieren ein breites Versiegeltemperaturfenster, widerstehen Dehnung unter Spannung und laufen vorhersehbar mit hoher Geschwindigkeit. Biologisch abbaubare Folien tauschen diese Zähigkeit gegen Kompostierbarkeit ein, und der Kompromiss zeigt sich sofort auf einer Verpackungsmaschine.
Schmales Heißsiegelfenster. PLA (Polymilchsäure) siegelt in einem Temperaturbereich, der nur 8 bis 12 Grad Celsius breit sein kann, gegenüber 25 bis 40 Grad bei OPP. Laufen die Backen 10 Grad zu heiß, kristallisiert die Folie, wird spröde und reißt; 10 Grad zu kalt, und die Siegelnaht ist schwach und undicht. Auf einer Maschine mit grober Ein-Aus-Temperatursteuerung ist dieses Fenster praktisch nicht beherrschbar.
Geringere Zugfestigkeit und höhere Dehnung. Kompostierbare Folien dehnen und halsen sich unter Spannung. Ein Folienzug, der perfekt auf OPP abgestimmt war, wird PLA überziehen, was zu Beutellängenabweichung und Falten auf der Längssiegelung führt.
Höherer Reibungskoeffizient und statische Aufladung. Viele biologisch abbaubare Folien greifen stärker auf Edelstahlrollen und bauen statische Aufladung auf, was Fehlzuführungen, Doppelzüge und Staubanziehung verursacht.
Niedrigerer Schmelzpunkt für Schrumpfanwendungen. Kompostierbare Schrumpffolien schrumpfen bei niedrigeren Temperaturen, und Schrumpftunnel, die auf PETG kalibriert sind, werden sie über- oder verschrumpfen.
Kompostierbarkeits-Zertifizierung: der Hintergrund zur Maschinenwahl
Bevor Sie eine Maschine abstimmen, stellen Sie sicher, dass die Folie tatsächlich die Behauptung tragen kann, die Sie beabsichtigen. In Europa wird industrielle Kompostierbarkeit durch EN 13432 geregelt; in Nordamerika durch ASTM D6400 und die BPI-Zertifizierung; Heimkompostierbarkeit hat eigene aufstrebende Standards (insbesondere TÜV Austria’s OK compost HOME). Eine Folie, die lediglich auf einer Deponie „biodegradiert“, qualifiziert nicht, und ein Laminat auch nicht, das Polymer und Papier so mischt, dass es den Desintegrationstest nicht besteht. Dies ist für Maschinenkompatibilität wichtig, weil zertifizierte Folien tendenziell die konsistenten, gut formulierten Qualitäten sind; unzertifizierte „Öko“-Folien variieren Charge zu Charge und sind weitaus schwieriger zu laufen.
Fragen Sie Ihren Folienlieferanten nach dem Zertifizierungszertifikat und dem empfohlenen Verarbeitungsfenster (Siegeltemperatur, Einwirkzeit, Spannung und Rollenbreite). Maschinenkompatibilität ist wirklich ein Vertrag zwischen drei Parteien – Folienhersteller, Konfektionär und Verpackungsmaschinenhersteller – und je mehr dieser Daten Sie dem Gerätebauer übergeben, desto besser läuft das erste FAT. Ein Lieferant, der Ihnen kein Verarbeitungsfenster geben kann, kann Ihnen auch keine reproduzierbare Packung geben.
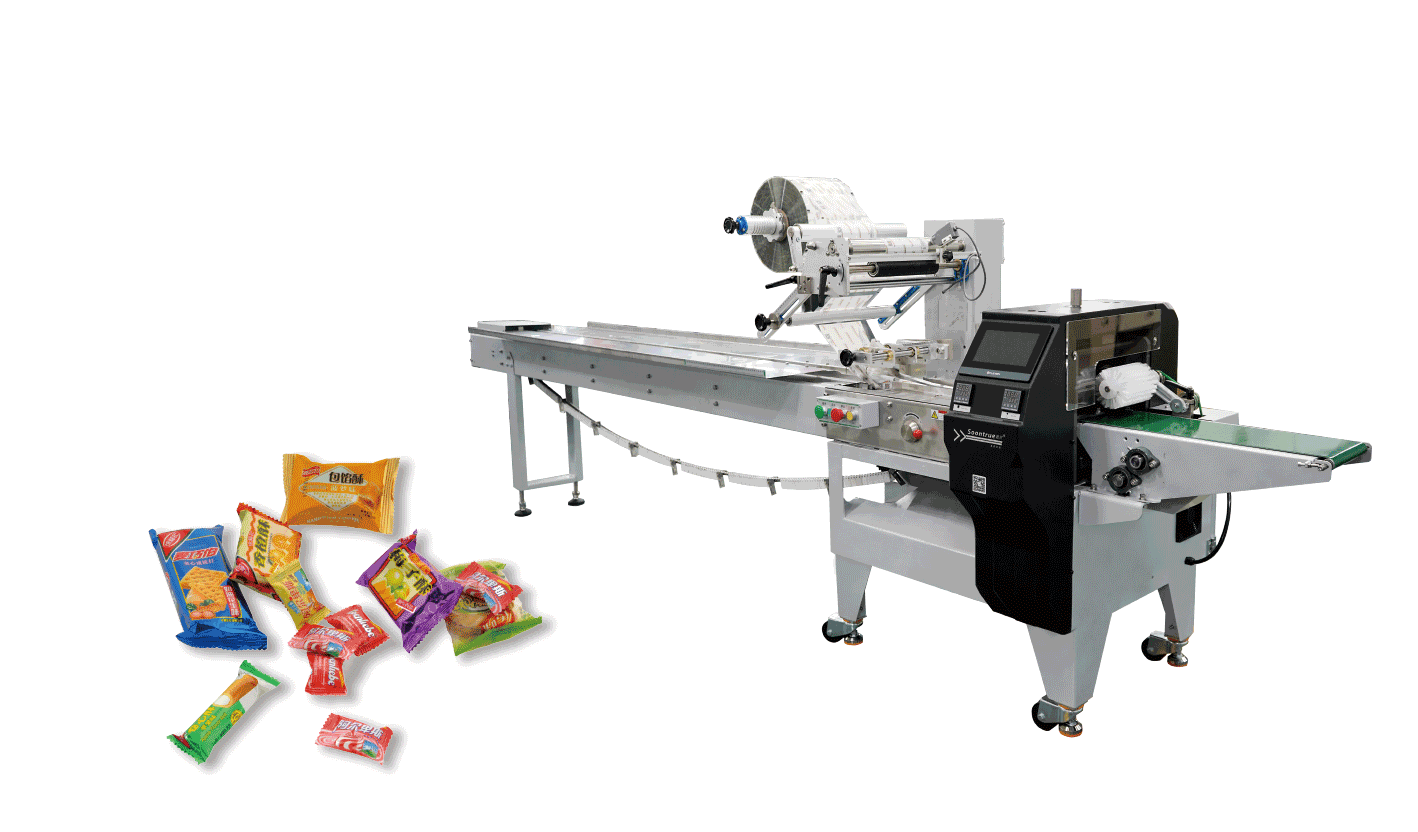
Papier und Papierlaminat-Schlauchbeutelverpackung
Papierbasierte Schlauchbeutelverpackung ist das am schnellsten wachsende nachhaltige Format in Bäckerei und Süßwaren, und sie belastet die Maschine auf völlig andere Weise als Polymerfolie. Papier dehnt sich nicht, sodass die Beutellängenkontrolle nahezu perfekt mit null Überzug sein muss; es erzeugt Staub, der Zugriemen verstopft und sich auf Führungen ansammelt; und es benötigt scharfe, saubere Querschneidemesser statt gezahnter Crimpbacken. Eine Maschine für Papierverpackung benötigt Staubabsaugung an der Formschulter, lebensmittelechte Zeitriemen, die papierstaubresistent sind, und Querschneidemesser, die für faserigen Vorrat geschliffen sind.
Papier faltet sich auch anders. Die Längssiegelung auf Papierlaminat ist mehr ein Crimp als eine Heißsiegelung, und Überhitzen delaminiert die dünne Heißsiegelbeschichtung. Erwarten Sie, die Backen 20 bis 40 Grad kälter als bei Polymer zu fahren, mit längerer Einwirkzeit. Wenn Sie beabsichtigen, Papier und Polymer auf demselben Wickler abzuwechseln, spezifizieren Sie einen Schnellwechsel-Backensatz und dokumentierten Rezepturabruf, sodass der Formatwechsel eine One-Touch-Rezeptur ist, keine vierstündige Neueinstellung. Unsere Drei-Servo-Schlauchbeutelmaschinen-Plattform ist genau aus diesem Grund um Rezepturabruf herum gebaut.
Sowohl konventionelle als auch biologisch abbaubare Folie auf einer Linie laufen lassen
Die meisten Werke werden nicht über Nacht auf 100 % biologisch abbaubare Folie umstellen. Sie werden eine konventionelle OPP-Linie für die preissensitiven SKUs laufen lassen und eine kompostierbare Linie für die Premium-, Nachhaltigkeits-Marken-SKUs, oft auf derselben Maschine. Diese Mischformat-Realität hebt die Messlatte: die Maschine muss zwei vollständig getrennte Rezepturen halten, in Minuten zwischen ihnen wechseln und die Parameter eines Laufs nicht in den anderen kontaminieren.
Rezepturabruf ist die Funktion, die dies möglich macht. Ein moderner Servo-Wickler sollte, sagen wir, 50 bis 100 Produktrezepturen speichern, jede abrufend Folienzuglänge, Backentemperaturen, Einwirkzeit, Fördergeschwindigkeit und Ausschussschwellen mit einer einzigen HMI-Berührung. Ohne Rezepturabruf wird jeder Folienwechsel zu einem Ingenieursnachmittag. Mit ihm kann ein Bediener in unter zehn Minuten von OPP auf PLA wechseln. Das ist auch der Grund, warum billige, nicht-Servo-Maschinen schlecht altern, wenn die Nachhaltigkeit beschleunigt: sie können die Parameter nicht halten, sodass jede neue Folie ein frisches Abstimmprojekt ist.
Die wichtigsten biologisch abbaubaren und kompostierbaren Folienfamilien
| Folie | Typische Verwendung | Wichtige Maschinenherausforderung |
|---|---|---|
| PLA (Polymilchsäure) | Schlauchbeutelverpackung, Overwrap | Schmales Siegelfenster, spröde bei Überhitzung |
| PBAT-Blends | VFFS-Beutel, Stretch | Dehnt sich unter Spannung, Beutellängenabweichung |
| PBS / PHA | Spezial-kompostierbar | Empfindlich gegen Hitze und Feuchtigkeit |
| Papier / Papierlaminat | Schlauchbeutelverpackung, Bäckerei | Schneidet, Staub, starre Faltenprobleme |
| Kompostierbarer Schrumpf | Schrumpfbündelung | Niedrigere Schrumpftemperatur, Tunnel-Neukalibrierung |
Die wichtigste Frage an Ihren Folienlieferanten ist nicht „ist es kompostierbar?“ sondern „was ist Ihre empfohlene Siegeltemperatur, Einwirkzeit und Spannungsbereich?“ Ohne diese Parameter kann keine Maschine zuverlässig abgestimmt werden.
Was eine für biologisch abbaubare Folie fähige Maschine tatsächlich benötigt
Präzise, stabile Backentemperatursteuerung. Closed-Loop-PID-Heizung mit Einzelzonensteuerung und feiner Auflösung (±2°C) ist die Basis. Billige Maschinen mit einfachen Relais takten die Elemente in groben 10-Grad-Bereichen, was auf PLA unbrauchbar ist.
Servoangetriebener Folienzug und Folienzuführung. Ein Servo-Folienzug mit elektronischer Spannungsregelung lässt Sie die exakte Zuglänge und das Drehmoment einstellen und dehnt ausgleichen. Ein mechanisches Getriebe und eine Reibbremse können das nicht. Für tieferen Hintergrund, lesen Sie unseren Leitfaden zur Servomotorkonfiguration für Schlauchbeutelverpackungen.
Kompatible Längssiegel- und Endsiegelbackenkonstruktion. Backen müssen bei Bedarf mit langsamerer Einwirkzeit laufen können und Profile verwenden, die auf weichere Folien abgestimmt sind. Gezahnte Backen, die konventionelle Folie schneiden, können ein dünnes kompostierbares Laminat perforieren.
Antistatische und reibungsarme Führungen. Gebürsteter Edelstahl oder PTFE-beschichtete Führungsflächen reduzieren Widerstand; Antistatikleisten verhindern Folienanhafte und Doppelzüge.
Einstellbarer Formkasten. Weil biologisch abbaubare Folien oft dünner und steifer sind, muss die Formschulter einstellbar sein, sodass die Folie sich ohne Falten ablegt. Ein fester Formkasten, abgestimmt auf 30-Mikrometer-OPP, wird 20-Mikrometer-PLA falten.
Schrumpf- und Overwrap-Kompatibilität in 2026
Schrumpfverpackung ist der Ort, an dem Transitionen zu biologisch Abbaubaren am häufigsten scheitern. Ein konventioneller PETG-Schrumpftunnel läuft bei 160 bis 180°C, um eine 15-Mikrometer-Folie zu schrumpfen; eine kompostierbare Schrumpffolie benötigt möglicherweise 110 bis 130°C und eine längere, sanftere Einwirkzeit. Ein Tunnel mit grober Temperatursteuerung lässt die Folie entweder locker oder verbrennt sie durch. Wenn Sie sowohl konventionellen als auch kompostierbaren Schrumpf laufen lassen, suchen Sie nach einem Tunnel mit feiner Zonensteuerung und einem variabel schnellen Förderer, sodass die Einwirkzeit programmierbar statt fest ist.
Ebenso benötigen Cellophan-(Overwrap-)-Maschinen, die kompostierbare Overwraps laufen lassen, angepasste Perforations- und Perforationsradspannung, oder die Perforationen reißen in volle Schnitte. Unsere Hinweise zur Fehlersuche an Heißschrumpf-Verpackungsmaschinen decken die tunnel-seitigen Symptome ab, die Sie während der Transition sehen werden.
VFFS- und Beutelkompatibilität
Vertikale Form-Fill-Seal-Maschinen, die PBAT-kompostierbare Standbeutel laufen lassen, stehen denselben Spannungs- und Siegelfensterproblemen gegenüber, plus einem Formrohrproblem: kompostierbare Folien laufen oft kälter und haften am Formrohr. Ein kompatibler VFFS benötigt ein beschichtetes oder poliertes Formrohr, gekühlte Siegelbacken und einen Folienzug, der abgestimmt werden kann, um Halsung zu vermeiden. Unsere VFFS-Maschinen-Plattform ist mit diesen Anpassungen für kompostierbaren Vorrat spezifiziert.
Wie man eine kompatible Maschine spezifiziert und validiert
Nehmen Sie nicht das Wort eines Lieferanten, dass eine Maschine „biologisch abbaubare Folie laufen lässt“. Fordern Sie einen Werksabnahmetest (FAT) an Ihrer tatsächlichen Folie und Ihrem tatsächlichen Produkt. Bitten Sie den Lieferanten, einen 30-minütigen Produktionslauf durchzuführen, Siegelfestigkeit, Beutellängenkonsistenz und Ausschussrate zu messen und Ihnen die aufgezeichneten Parameter zu übergeben. Eine Maschine, die biologisch abbaubare Folie nur am besten Tag des Lieferanten mit anwesendem Techniker laufen lässt, ist keine Maschine, die sie in Ihrer Nachtschicht laufen lässt.
Erstellen Sie eine Validierungstabelle: Ziel-Siegeltemperaturbereich, tatsächliche Siegelfestigkeit in Newton, Beutellängentoleranz in Millimetern und Ausschussrate in Prozent. Wenn der Lieferant diese nicht produzieren kann, hat er die Folie nicht wirklich gelaufen. Wenn Sie einen horizontalen Schlauchbeutelautomaten für Lebensmittel oder Kosmetik auswählen, machen Sie den Folien-Kompatibilitäts-FAT zur vertraglichen Bedingung, nicht zu einem Gefallen.
Feldsymptom-Spickzettel
| Symptom auf biologisch abbaubarer Folie | Wahrscheinliche Ursache | Erste Korrektur zum Versuchen |
|---|---|---|
| Siegelnaht undicht an Backenenden | Backe zu kalt für Folienqualität | Backe in 5°C-Schritten anheben, Siegelfestigkeit erneut testen |
| Folie reißt oder kristallisiert an der Siegelnaht | Backe zu heiß oder Einwirkzeit zu lang | Temperatur senken, Einwirkzeit verkürzen |
| Beutellänge driftet lang/kurz | Folie dehnt sich unter Zug | Folienzugspannung reduzieren, Markensensor neu ablesen |
| Falten auf Längssiegelung | Formkasten falsch für Foliensteifigkeit | Formschulter anpassen, Folien tension senken |
| Folie verdoppelt sich oder klebt auf Rollen | Statische Aufladung und hohe Reibung | Antistatikleiste aktivieren, Führungen reinigen |
| Lockerer oder versengter Schrumpf | Tunnel falsch für kompostierbaren Schrumpf | Zonentemperatur senken, Förderereinwirkzeit verlangsamen |
Hängen Sie diesen Spickzettel an der Linie auf. Die meisten Probleme mit biologisch abbaubarer Folie in der ersten Woche sind eines dieser sechs, und jedes hat eine Ein-Rezeptur-Korrektur auf einer Servomaschine – aber nur, wenn die Maschine die Steuerungen hat, um die Anpassung vorzunehmen. Das ist das ganze Argument dafür, Kompatibilität im Voraus zu kaufen.
Praxisbeispiel: die Kosten der Transition
- Nennen Sie die genaue Folienqualität und den Lieferanten in der Bestellung, nicht nur „kompostierbar“.
- Fordern Sie Closed-Loop-PID-Backensteuerung (±2°C) mit mindestens zwei unabhängigen Zonen.
- Fordern Sie Servo-Folienzug mit programmierbarer Spannung.
- Fordern Sie einen einstellbaren Formkasten und antistatische Führungen.
- Fordern Sie für Schrumpf einen Tunnel mit programmierbaren Temperaturzonen und variabel schneller Einwirkzeit.
- Fordern Sie ein FAT an Ihrer echten Folie und Ihrem Produkt, mit dokumentierter Siegelfestigkeit und Ausschussrate.
- Bestätigen Sie, dass Ersatzbacken und Führungssätze für Ihre Foliendicke bevorratet sind.
Gesamtkosten der Transition
Einkäufer bepreisen oft den Folienaufschlag und vergessen die Maschine. Eine biologisch abbaubare Folie kann 15 bis 35 Prozent mehr pro Rolle kosten als OPP, aber die wahre Linienkosten sind der Stillstand, wenn die Maschine inkompatibel ist. Ein Wickler, der 4 % der Packungen auf PLA aussortiert, verliert mehr Geld in Folie und Arbeit als der gesamte Folienaufschlag. Umgekehrt amortisiert sich ein richtig spezifizierter Servo-Wickler, der kompostierbare Folie mit 1,5 % Ausschuss laufen lässt, den Maschinenunterschied innerhalb eines Jahres. Modellieren Sie das vollständige Bild in unserer Analyse der Gesamtbetriebskosten für automatische Verpackungslinien, bevor Sie sich festlegen.
Wie SunAura Packaging Machines die Transition unterstützt
SunAura Packaging Machines hat Schlauchbeutelmaschinen, VFFS und Schrumpfsysteme für PLA, PBAT und papierbasierte Folien bei Bäckerei-, Süßwaren- und Frischprodukte-Kunden konfiguriert. Unser Einsteiger-Schlauchbeutelautomat und Voll-Servo-Hin- und Hergeh-Wickler werden beide mit der Closed-Loop-Backensteuerung und dem Servo-Folienzug ausgeliefert, die biologisch abbaubare Folie verlangt, und wir führen das FAT an Ihrer nominierten Folie vor Versand durch. Durchsuchen Sie das gesamte Sortiment auf unserer Produktseite, oder kontaktieren Sie das SunAura-Packaging-Machines-Team mit Ihrer Folienqualität und Ihrem Produkt, damit wir eine kompatible Konfiguration und einen Validierungsplan anbieten können.
Fazit
Biologisch abbaubare Folie ist die Zukunft flexibler Verpackung, aber sie ist ein strengeres Material als die Folien, die sie ersetzt. Eine Maschine, die für konventionelle Folie gekauft wurde, wird Ihnen in jeder Schicht zu schaffen machen; eine Maschine, die für das enge Siegelfenster, die geringe Zugfestigkeit und das statische Verhalten kompostierbarer Folie spezifiziert ist, wird sauber laufen und Ihre Nachhaltigkeitsbehauptung schützen. Spezifizieren Sie die Folie, fordern Sie das FAT und wählen Sie einen Verpackungsmaschinenhersteller, der das Material tatsächlich gelaufen hat. Machen Sie das 2026 richtig, und Ihre nachhaltige Verpackungslinie wird ein Wettbewerbsvorteil sein, keine tägliche Feuerübung.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vollständiges Profil ›