

شغّلت SunAura Packaging Machines خلية تغليف وتحزيم للفائف الصلب الثقيلة لدى مركز خدمة صلب في شمال غرب تركيا، تُمكّن الموقع من تصدير لفائف مغلّفة بحماية من التآكل وتثبيت محكم من محطة واحدة متكاملة. وجرى تسليم المنظومة بعد تجميعها في الموقع واختبارها بأثقل لفائف العميل وتدريب المشغّلين؛ وهي تجمع بين ماكينة تغليف حلقيّة رأسية ثقيلة ومناولة أفقية للفائف وتحزيم داخل الخط، وتحلّ محل عملية كان جزء منها يدويًا تنقل فيها الرافعات كل حمولة عبر عدة خطوات منفصلة.
يعالج العميل لفائف الصلب المدرفلة على الساخن والبارد والشرائح المشقوقة وأسلاك الملفّات ويوزّعها لمصنّعين محليين وللتصدير إلى مناطق المتوسط والبحر الأسود. وكانت عملية التغليف القائمة كثيفة العمالة وغير منتظمة: جودة التغليف تتوقف على الطاقم والوردية، وعين اللفائف المنتصبة ووجهاها لا يُغلقان على نحو موثوق، والزمن المستغرق لتغليف كل لفيفة يحدّ من الطاقة الإنتاجية مع نمو طلبات التصدير. وطلب التكليف خلية تستوعب كامل نطاق اللفائف، وتُغلقها للتصدير البحري بطبقة مضادة للصدأ، وتحزمها للرفع والمناولة، وتعمل مع الرافعات وعربات النقل الموجودة في الموقع.
نطاق الخلية
بُني الخط المُركَّب حول طريقة المركز في مناولة لفائفه، إذ تصل وتُعالَج بوضعيات متنوعة قبل تعبئتها للإرسال. تُدخل اللفائف إلى الخلية بعربة النقل والرافعة، وتُقدَّم إلى محطة التغليف فتُغلق بالطبقات المحدّدة وتُحزم ثم تُنقل إلى منطقة الإرسال. ورُتّبت الخلية بحيث تمرّ اللفيفة بالتغليف والتحزيم دون رفعات متكررة بالرافعة بين ماكينات منفصلة، وهو ما كان السبب الرئيسي للتأخير في العملية القديمة.
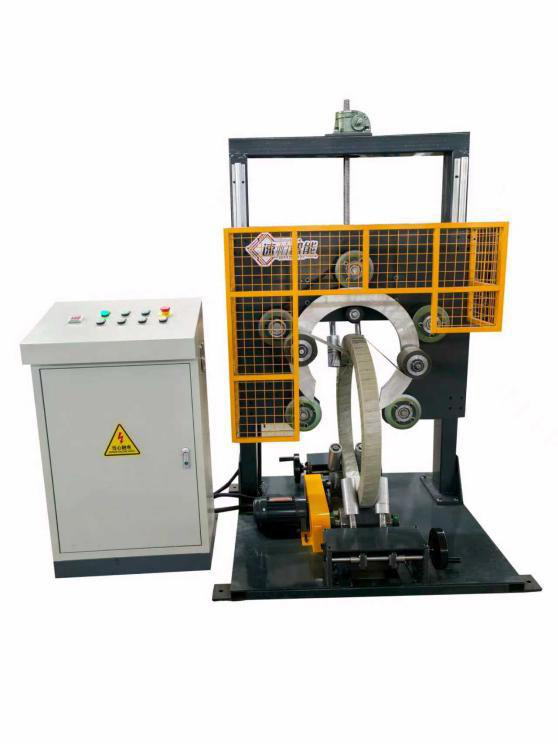
إغلاق اللفائف المنتصبة عبر العين
قلب المنظومة ماكينة تغليف حلقيّة رأسية ثقيلة من فئة ماكينة التغليف الحلقية الرأسية الثقيلة ، حُدّدت مواصفاتها لتستوعب أكبر لفائف العميل المنتصبة. تمرّر الحلقة مادة التغليف عبر العين المركزية وحول الجسم الخارجي لكل لفيفة، فتُغلق المحيط الداخلي والجسم الخارجي والوجهين معًا بدل الاكتفاء بربط شريط حول الخارج فقط؛ وهذه بالضبط القدرة التي لم يكن العمل اليدوي يوفّرها باطّراد. وبالنسبة للفائف التصدير تضع الماكينة طبقة داخلية مثبّطة للتآكل وطبقة خارجية من نسيج منسوج أو فيلم ثقيل، مع ضبط التراكب وعدد الطبقات وفق معيار التصدير لدى العميل، ليعبر الصلب البحر دون أن يصدأ.
تحديد مواصفات الماكينة الحلقية تطلّب دراسة هندسة اللفائف بدقّة؛ فالحلقة وحاملها يجب أن يمرّا عبر أصغر عين في نطاق العميل، في حين يجب أن يستوعب قطر الحلقة وهيكلها أكبر لفيفة من الخارج وأن يحملا وزنها. وتحقّق مهندسو SunAura Packaging Machines من كامل نطاق الأقطار وأبعاد العين والعرض خلال مرحلة التصميم، وأجروا برنامج القبول على لفائف ممثّلة لا على مقاس واحد مريح، لأن حلقة تُغلّف اللفيفة المتوسطة ولا تُغلّف الطرفين تُبقي جزءًا من النطاق رهين التغليف اليدوي.
المناولة الأفقية وكامل نطاق اللفائف
ليست كل لفائف العميل تُغلَّف منتصبة؛ فحزم أسلاك الملفّات واللفائف التي تُناوَل على عينها تمرّ بمحطة تغليف أفقية من فئة ماكينة التغليف الأفقية الثقيلة للفائف ، تُدير الحمولة على أسطوانات مدفوعة بينما يضع رأس متحرّك الطبقة الخارجية على العرض والوجهين. والجمع بين المحطتين الحلقية والأفقية في خلية واحدة يتيح للمركز تغليف كامل النطاق بالوضعية التي يستخدمها كل منتج أصلًا، بدل قلب كل لفيفة لتناسب ماكينة واحدة. ويضع مخطّط الخلية المحطتين حول منظومة نقل مشتركة، تُوجَّه اللفيفة بها إلى الماكينة الصحيحة بأقل قدر من المناولة الإضافية.
أمّا اللفائف الأسطوانية والشرائح المشقوقة التي تُناسبها المناولة القطرية، فتستوعب الخلية لها أيضًا تهيئة تغليف قطري من فئة ماكينة التغليف القطري للفائف ؛ وهذه التغطية الثلاثية، حلقيّة للفائف المنتصبة وأفقية للفائف على عينها وقطرية للفائف الأسطوانية، هي ما يجعل المنظومة خلية متكاملة لتغليف اللفائف لا ماكينة واحدة يُترك ما عداها يدويًا. وتُعرض بنية كل فئة والأحمال التي تناسبها في ماكينات تغليف اللفائف والبكرات، الذي اعتمده المشروع أساسًا لتخطيط الخلية.
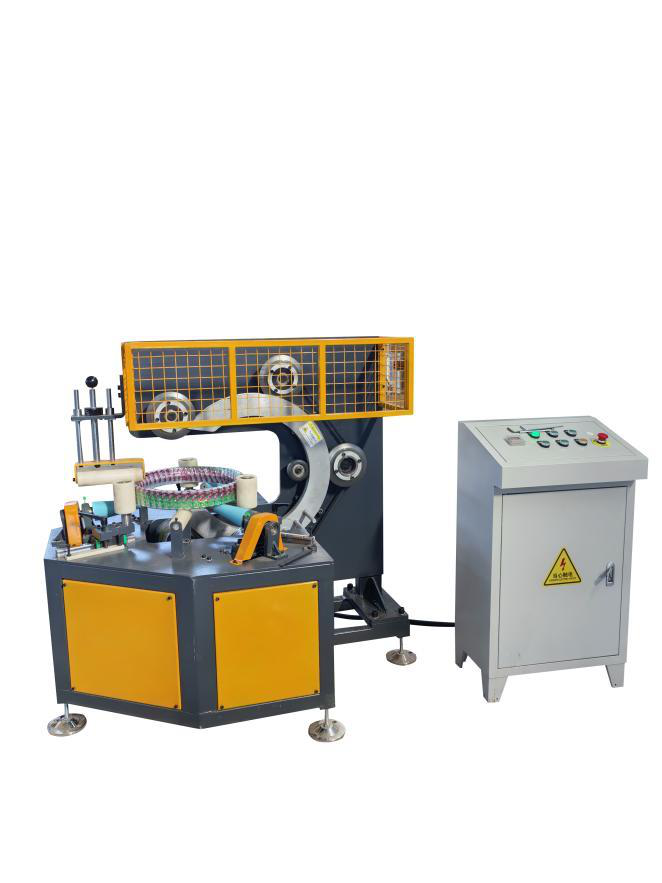
التحزيم للرفع والمناولة
تُحزم اللفائف المغلّفة قبل مغادرة الخلية، لتثبيت الغلاف في موضعه وتوفير الأشرطة الآمنة التي تُستخدم حين تُرفع اللفائف بالرافعة وتُناوَل في وجهتها. وحُدّدت مواصفات محطة التحزيم للأشرطة الثقيلة عالية المتانة التي تتطلّبها لفائف الصلب، وأُدمجت في تسلسل التغليف بحيث تُغلَّف اللفيفة وتُحزم في مرور واحد عبر الخلية. وحين تحتاج الحمولة إلى تثبيت إيجابي بشريط إلى جانب الإغلاق الشامل بالتغليف، فإن الجمع بين العمليتين هو الممارسة المعتادة في تصدير المعادن الثقيلة، وهو يمنع ارتخاء الرزمة المغلّفة إن تضرّر الفيلم الخارجي أثناء المناولة.
تصميم يتحمّل الأحمال الثقيلة والعمل المتواصل
مركز خدمة الصلب بيئة قاسية: فاللفائف تزن أطنانًا عدة، والمعدّات تعمل وفق جداول الإنتاج، وأي عطل في خلية التغليف يعطّل إرسال البضائع الجاهزة. لذلك بُنيت الماكينات بأسطوانات وهياكل حلقية ثقيلة، وبوحدات قيادة مُحجّمة لإقلاع اللفائف بكامل وزنها وتحريكها بسلاسة، وبتحكّم في الشدّ والتراكب مطابق للأنسجة والأفلام المستخدمة. وتتناول رؤوس التغليف الطبقة المضادة للصدأ ثم الطبقة الخارجية بالتتابع، ورُتّبت الخلية لتتيح وصول الرافعة وعربة النقل مع خلوص يكفي أكبر الحمولات. ولمّا كان العميل يصدّر عبر ميناء له اشتراطات محدّدة حيال الرطوبة والتلف، فإن جودة الرزمة جزء من العلاقة التجارية، والخلية تُنتجها باطّراد لا اعتمادًا على مهارة المشغّل.
القبول والتركيب والتدريب
قبل الشحن أتمّت معدّات التغليف والتحزيم برنامج قبول مصنعي في مصنع SunAura Packaging Machines بتشينغداو، جرى فيه التحقّق من الدورة وتتابع الطبقات والتراكب وفق معيار التصدير. وفي الموقع شمل العمل التركيب الميكانيكي والتسوية، والربط مع عربات نقل العميل ومناولة الرافعة، والتجارب على أثقل اللفائف في ظروف إنتاج حقيقية. ثم درّب مهندسو التشغيل التجريبي في SunAura Packaging Machines المشغّلين وفريق الصيانة على توجيه اللفائف وتبديل المقاسات وتسلسل التغليف والتحزيم والخدمة الدورية واستعادة التشغيل بعد العطل، وتركوا وثائق تغطي قطع الغيار وجدول الصيانة. ولم تُسلَّم الخلية إلا بعد أن غلّفت وحزمت كامل نطاق اللفائف بالمعدّل المطلوب على مدى ورديات متتالية.
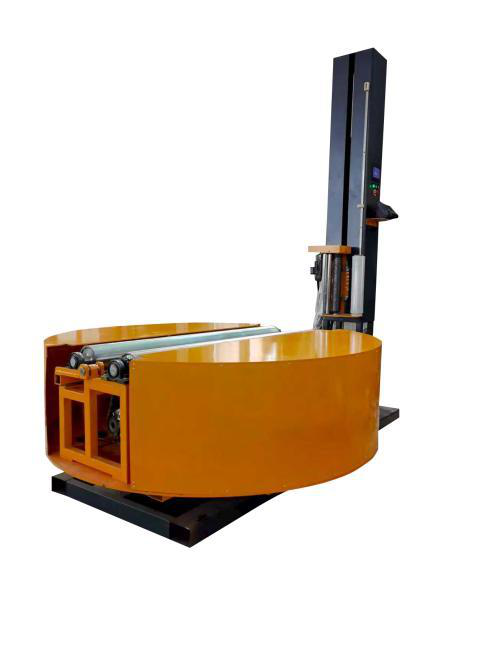
مسألة التآكل في تغليف التصدير
بالنسبة للصلب الذي يعبر محيطًا، التغليف ليس مظهرًا تجميليًا، بل هو الحاجز الوحيد بين لفيفة لامعة ومطالبة بعيب صدأ. فداخل حاوية الشحن بيئة قاسية: تقلّبات حرارية واسعة وتكثّف يتشكّل مع انتقال الحمولة بين مناخات مختلفة، وطبقة واحدة من فيلم عادي لا تكفي غالبًا. والرزمة المحدّدة في هذا المشروع تُبنى على مراحل: تُغلَّف اللفيفة المنظَّفة أولًا بطبقة مثبّطة للتآكل، هي في الغالب فيلم VCI أو ورق مضاد للصدأ يُطلق بخارًا واقيًا داخل الرزمة المحكمة، ثم يُضاف غلاف خارجي من قماش منسوج أو فيلم ثقيل يحمي من التلف الميكانيكي والرطوبة، مع إغلاق العين والوجهين بدل تركهما مكشوفين. وتحمي واقيات الحواف الحواف الداخلية والخارجية حيث يتركّز جهد الرفع والتحزيم.
دور الماكينة هو تطبيق هذه الطبقات بتراكب وعدد لفّات ثابتين لا يضاهيهما طاقم يدوي ورديةً بعد وردية؛ فالتغليف الناقص يترك منفذًا للرطوبة، والزيادة فيه تهدر المادة والوقت. وتضبط الماكينة الحلقية التراكب وعدد الطبقات وفق معيار التصدير وتكرّرهما على كل لفيفة، ثم تثبّت محطة التحزيم الغلاف في موضعه للرفع. ويستطيع العميل أن يُسلّم الرزمة نفسها إلى أي خط ملاحي أو مدقّق وهو واثق أنها أُنتجت بمواصفة واحدة؛ تلك هي القيمة العملية لأتمتة رزمة الحماية من التآكل بدل معاملتها مهمة تغليف روتينية.
الطاقة الإنتاجية والدورة العملية
كما في أي خلية ثقيلة، الرقم المهم ليس الذروة النظرية لسرعة رأس التغليف، بل الزمن الذي تمكثه اللفيفة في الخلية منذ وصولها حتى إرسالها، بما في ذلك وضع الرافعة وتتابع الطبقات والتحزيم والإخراج. ولم يكن عنق الزجاجة في العملية اليدوية القديمة مجرد وضع الفيلم، بل تكرار استدعاء الرافعة وعمل الطاقم حول لفيفة منتصبة، وهو ما جعل الدورة طويلة وغير قابلة للتنبؤ. والخلية المتكاملة تُلغي معظم تلك الرفعات الوسيطة: تُوجَّه اللفيفة إلى الماكينة الصحيحة بمنظومة النقل المشتركة، فتُغلَّف وتُحزم بالتتابع ثم تُخرَج، وتُستخدم الرافعات للوضع والإخراج لا للتنقيل بين المحطات.
خلال القبول قيست الدورة على لفائف ممثّلة من كامل النطاق، لا على أصغرها وأيسرها وحدها، لأن الطرف الثقيل من النطاق هو ما يحدّد الطاقة الإنتاجية الحقيقية التي يبني عليها العميل خطته. وفي التشغيل تغطّي الخلية أحجام التصدير الحالية بارتياح وبحاشية احتياط، وتحوّل ما كان انقطاعًا متفاوتًا إلى وتيرة ثابتة يُبنى حولها جدول الإرسال. وتقليل زمن بقاء اللفائف في منطقة التغليف يُحرّر المساحة والرافعات أيضًا، وهو في مركز يجمع بين العمل المحلي والتصدير مكسب يكاد يوازي التغليف نفسه.
ما يجنيه العميل
تحوّل المنظومة عملية يدوية غير منتظمة مرتبطة بالرافعة إلى خلية تصدير قابلة للتكرار، تُغلق العين والوجهين اللذين كان العمل اليدوي يتركهما مكشوفين، وتواكب نمو أحجام الطلبات. وبالنسبة لمصدّر الصلب، تحمي هذه الانتظامية من الكُلفتين الأهم: مطالبات التآكل حين تصل لفيفة صدئة، والتلف أثناء المناولة حين لا تكون الرزمة محزومة بإحكام. كما ترفع عن القوى العاملة مهمةً شاقة بدنيًا وتُقصّر زمن بقاء كل لفيفة في منطقة التغليف، فتُفرَغ الرافعات والطاقم للإنتاج بدل التغليف.
وللأمر بُعد سلامة أيضًا؛ فالتغليف اليدوي للفيفة صلب منتصبة يعني عمل الطاقم قريبًا من حمولة تزن أطنانًا وأسفلها وحولها، مع مدّ الأيدي عبر العين والتحرّك في محيط حركة الرافعة. وإغلاق اللفيفة بالماكينة يُبقي الأفراد بعيدًا عن الحمولة المعلّقة ويُلغي مهمةً شاقة بدنيًا ومعرّضة لحواف الشرائح الحادّة، فيُقلّل ما على مديري المصانع حسابه من تعرّض لإصابات وإجهاد بدني. وبعد أن تتولّى الماكينات الحلقية والأسطوانية وضع الطبقات، يقتصر دور المشغّل على تقديم اللفيفة واختيار البرنامج وتأكيد الدورة، لا على مباشرة التغليف نفسه.
يمثّل المشروع نمط الأعمال الثقيلة المُصمَّمة لمنتج بعينه، الواقعة بين ماكينات اللفائف القياسية لدى SunAura Packaging Machines والخطوط المُصمَّمة بالكامل حسب الطلب. ويستطيع العملاء في قطاعات الصلب والمعادن والورق والتحويل الاطّلاع على المعدّات في كتالوج ماكينات التغليف، أمّا التخطيطات التي تجمع المحطات الحلقية والأفقية والقطرية مع عربات النقل والتحزيم، فتبني الشركة لها خلايا مناولة لفائف مخصّصة عبر خدمة ماكينات التغليف المخصّصة حسب الطلب.
عن SunAura Packaging Machines
تُصنّع SunAura Packaging Machines، ومقرّها تشينغداو في شاندونغ، معدّات التغليف النهائي وحماية الحمولات للأسواق الصناعية والاستهلاكية، ومنها ماكينات تغليف اللفائف والبكرات والماكينات المدارية وماكينات تغليف الباليتات ومعدّات التحزيم وتشكيل الكراتين ولصقها وماكينات تعبئة العلب وتعبئة الصناديق وروبوتات التكديس، إلى جانب خطوط متكاملة بتسليم مفتاح. وتدعم الشركة عملاء التصدير من التوصيف والقبول المصنعي مرورًا بالتركيب والتدريب وصولًا إلى خدمة ما بعد البيع. وتدعو مراكز خدمة الصلب ومصانع الدرفلة ومصدّري المعادن الذين يخطّطون لخلية تغليف وتحزيم للفائف إلى التواصل مع فريق التطبيقات بأبعاد لفائفهم ومقاسات عيونها وطاقتها الإنتاجية ومعيار التصدير لديهم.
بقلم فريق المشاريع والتواصل في SunAura Packaging Machines. للاستفسار عن تفاصيل هذا التركيب أو لمناقشة خلية مماثلة لتغليف وتحزيم اللفائف الثقيلة، تواصل مع فريق هندسة التطبيقات في تشينغداو.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
السيرة الكاملة ›