

スーパーの棚に並ぶ包装済み製品の多くは、ほかのどんな機械よりも1台のフローラッパーによって作られています。ビスケット、チョコバー、ロールパン、インスタントラーメン、ウェットティッシュ、石けん、スポンジ、金物、使い捨てマスク、医療機器、ペンの束——両端にシール目があり下に縦ピローシールの付いた密封されたピロー状の軟包装袋に入っている製品は、すべて横型製袋充填包装機(HFFS)、通称フローラッパーまたはフローパック機から出たものです。SunAura Packaging Machinesは、小工房向けのコンパクトな2軸機から連続生産向けの7サーボ高速・レシプロ機まで、幅広いフローラッパーを供給しており、正しいモデルを決める質問は食品・非食品の購入者を通じ驚くほど一貫しています。
本ガイドでは、フローラッパーがどのように連続動作で袋を成形・充填・シールするか、サーボ軸数が実際に何を意味するか、トップフィードとボトムフィールドのフィルム、標準とレシプロ切断ヘッドをどう選ぶか、そして製品寸法・速度・フィルム種に機械をどう合わせるかを説明します。ガス置換によるMAP包装、自動供給、食品環境の衛生、単体の包装機を自動包装ラインに変える統合ポイントまで扱います。SZシリーズのフローラッパーをより安い機械と比較しているなら、以下の各節はアプリケーションエンジニアが見積もり前に使うのと同じ論理に沿っています。
フローラッパーの仕組み
フローラッパーは4つの工程を連続して行います。第一に、平らな包装フィルムのロールを巻き出し、フォーマーカラーまたはフォーミングボックスでチューブ状に成形します——製品が入るとフィルムがその周りを包みます。第二に、フィルムの縦の端を下(構成によっては上)で合わせ、袋の全長にわたる縦ピローシールに熱溶着します。第三に、製品を動くフィルムチューブに正しいピッチで送り込みます。通常は投入コンベヤ上のプッシュラグ列が行います。第四に、一対の回転シールジョーまたはレシプロヘッドが、前袋の後端と次袋の前端でフィルムを横に圧着シールし、ジョーに組み込まれたナイフがその間を切断します。結果は連続して流れる完成ピロー包装袋列で、各袋が機械のピッチに割り出されています。
機械全体が同期モーションの問題です。フィルム速度、投入ラグピッチ、シールジョーの回転が一致し、製品と製品の間に刃が落ちて製品を切らないようにしなければなりません。単純な機械ではこの同期は機械式ですが、現代の機械では電子式で、各機能をサーボモータが駆動しコントローラが位置合わせを保ちます。だからこそサーボ軸数が機械能力の便利な略号になるのです。
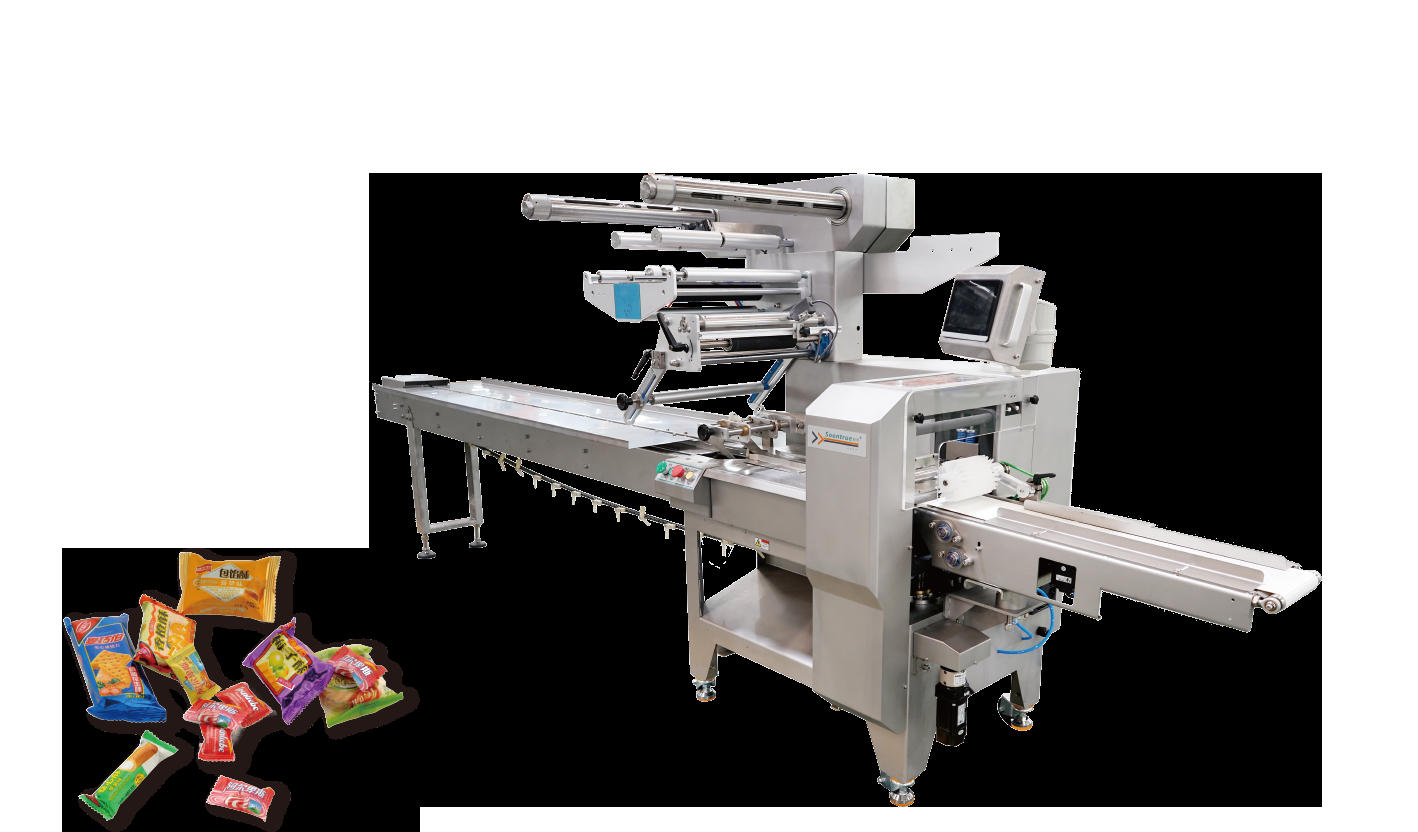
サーボ軸数が意味するもの
入門機は2つの駆動機能——代表的には投入とシールジョー——を使い、フィルムは比例的に機械供給されます。価格には寛容ですが柔軟性は低く、袋長やフィルムを変えるには機械調整が必要で、製品取りこぼし後の位置復帰も遅くなります。3サーボ機はフィルム供給の独立制御を追加し、袋長、フィルム速度、ジョータイミングをHMIで設定し電子同期します。これは一般食品・非食品生産で最も人気の構成で、SZ-350 3サーボフローラッパーやSZ-450のような機械が代表例です。製品間の段取り替えが機械作業ではなくレシピ呼び出しになり、多SKUラインで重要です。
より軸数の多い機械は、より多くの機能を分離します——独立した投入、フィルム、ジョー、そして5、6、7サーボ機では、より高速とより緊密な同期のため供給・シール・排出を専用制御します。SZ-580 5サーボフローラッパー、SZ-501 6サーボ、SZ-400W 6サーボは、切断ミスや停止コストが高い連続・高出力生産に向きます。SZ-5800W 7サーボレシプロフローラッパーは頂点に位置し、完全電子同期と、ロータリジョーの連続動作に耐えられない製品向けのレシプロ切断ヘッドを組み合わせています。
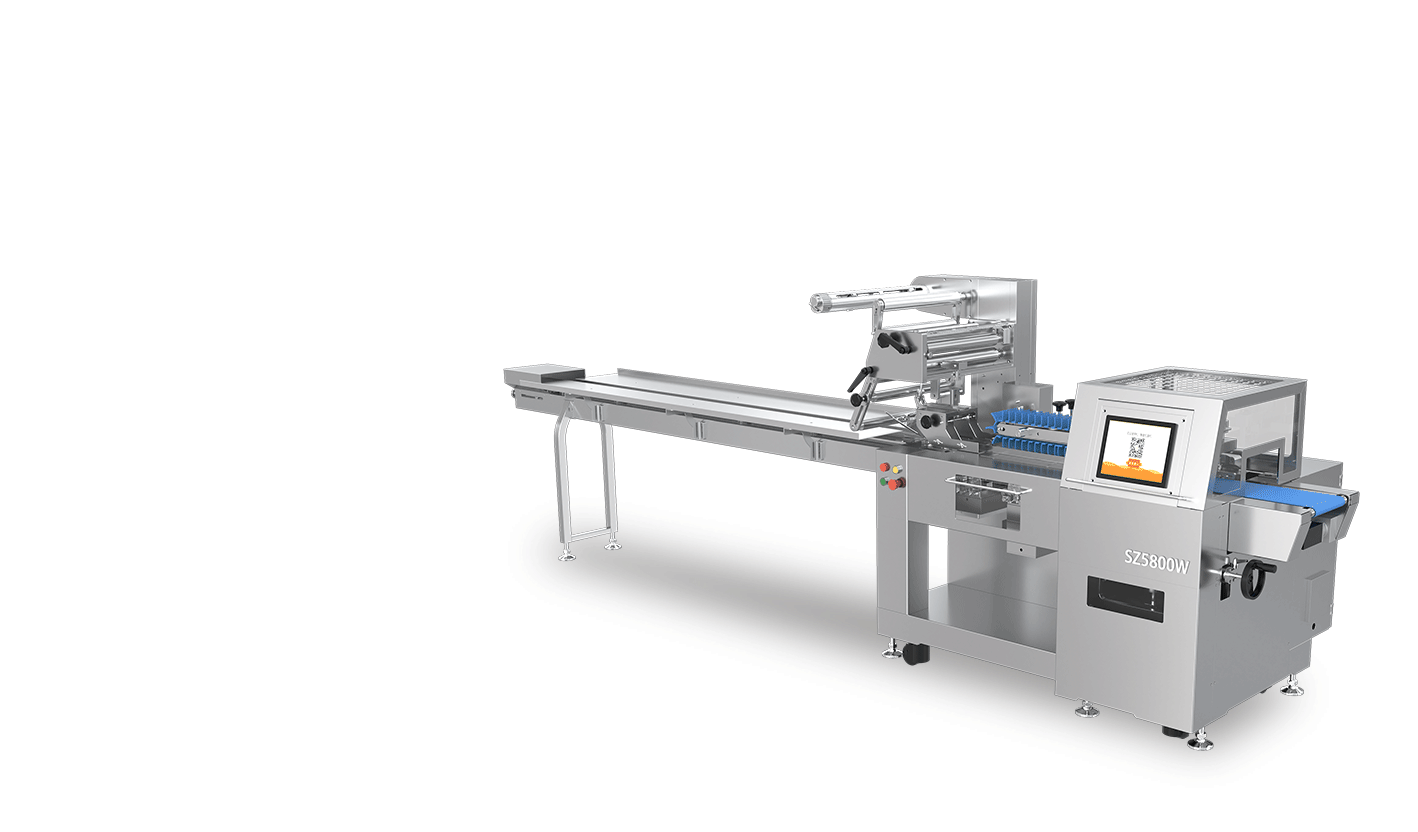
ロータリジョー vs レシプロ切断ヘッド
大半のフローラッパーはロータリシールジョーを使います——回転機構に取り付けられた2枚のジョーが、回りながら出会い、シールし、切断します。ロータリジョーは速く機械的に単純で、大半の製品に正しい選択です。レシプロまたはボックスモーションヘッドは、ジョーを製品と一瞬いっしょに動かします——ジョーが閉じ、シールが形成される間フィルムと同じ速度で水平に移動し、その後開いて戻ります。これによりシール部のドウェル時間が長くなり、厚い製品、難しいフィルム、より広いまたはより強い横シールを必要とする製品に不可欠です。積み重ねや背の高い製品を包装する、シールの遅いフィルムを使う、またはロータリジョーの接触時間では確実なシールができない速度で走らせるなら、レシプロヘッドは袋が保持するか漏れて開くかの違いを生みます。
トップフィード vs ボトムフィードのフィルム
フローラッパーは大きくフィルムの入り方で分かれます。ボトムフィルム(従来型)機では、フィルムは下から供給され製品の周りを上に包み、製品はフィルムの上に載って進みます。これは大半の普通の製品に適します。トップフィルム機では、フィルムが上から来て下に包み、フィルムが覆うまで平ベルトで支えたい繊細・粘着・不定形の製品——例えば柔らかいベーカリー、小物のトレイ載せ、傷付きやすい製品——に有利です。SZ-280XSのような機械は特定のフィルム供給配置を前提に構成され、選択はこれまで見た機械スタイルからの思い込みではなく製品を念頭に行ってください。
製品寸法とフィルム幅での容量設計
3つの製品寸法が機械サイズを決めます:機械幅方向の製品幅、製品高さ、フィルム方向の袋長です。フィルム幅は製品の周長に縦ピローシール分を加えて導かれます——概ね幅の2倍+高さの2倍+オーバーラップ——つまり幅100 mm、高さ40 mmの製品には約300 mmのフィルムウェブが必要です。SZシリーズの機械型番は概ね最大フィルム幅に対応しており、だからこそ最大製品をウェブ容量に合わせることが最初の設計ステップになります。袋長は投入ピッチとジョータイミングを決め、機械の最小・最大袋長が使用可能範囲を定義します。過大な機械は小袋を非効率に走らせ、過小な機械は最大製品を通せません。現状の売れ筋だけでなくSKUの範囲が選択を左右すべきです。
実世界のスループット:毎分パック数
フローラッパー速度は毎分パック数で引用されますが、ヘッドライン数は単一製品・連続自動供給・扱いやすいフィルムで達成されるピークです。実スループットは製品が投入部にどう到達するかで決まります。オペレータが手でベルトに載せるなら、定格速度にかかわらず機械はオペレータ律速になります。自動供給機、デポジタ、上流ラインが一定ピッチで製品を供給するなら、機械は定格出力近くで走れます。毎分150パックと引用される機械が、手投入では60〜80、自動供給では120〜140を出すかもしれません。他のエンドオブライン機と同様、私たちは定格ピークの70〜80%で計画し、フィルム継ぎ、ロール交換、供給ミス、立ち上げの余裕を残すことを推奨します。高出力工場には、SZ-750Wワイドフローラッパーと大型のSZ-3000が、小型機には出せないウェブ幅と速度を提供しますが、上流供給が切れ目なく供給してこそコストに見合います。
フィルム、シール、そしてMAP包装
フローラッパーは幅広いフィルムを扱います——無地・印刷ポリプロピレン、ラミネート、チョコレート用コールドシールフィルム、剥離可能素材、青果用マイクロ穴あきフィルム、特定機械でのシュリンクフィルムです。各フィルムは独自のシール温度とドウェル要求を持つため、精密な温度制御を持つ多サーボ機は材料変更時により寛容です。賞味期限の短い製品——ベーカリー、食肉、チーズ、調理済み食品——には、シール前に袋内の空気を窒素または混合ガスで置換するガス置換装置を取り付け、MAP包装のもとで賞味期限を延長できます。ガス置換はガス供給、注入管、フォーミングエリアのより厳密な制御を追加し、フィルムと希望する残留酸素濃度を念頭に仕様化しなければなりません。「MAP対応」の機械を買って後からガス置換を追加することは可能ですが、最初から仕様化するよりも混乱を招きます。
自動供給と労力の問題
フローパックラインで律速になるのは、たいてい包装機自体ではなく供給です。製品は冷却コンベヤ、デポジタ、焼成ライン、加工機から列になって到着し、単列化して正しいピッチに置かれなければなりません。自動供給機、整列コンベヤ、製品検知システムがオペレータを排し、機械を連続運転させます。不定形や繊細な製品では、供給システムが包装機と同じくらいプロジェクトの重要部分になり得ます。完全自動化が割に合わない場合でも、楽なリーチと明確な製品間隔を備えた良く設計された手投入ステーションなら、1〜2名のオペレータが効率的に機械に供給できます。判断は経済的です。適度な量なら手投入3サーボ機が賢い投資であり、高量産では自動供給が回収する労力と速度が追加装置を正当化します。
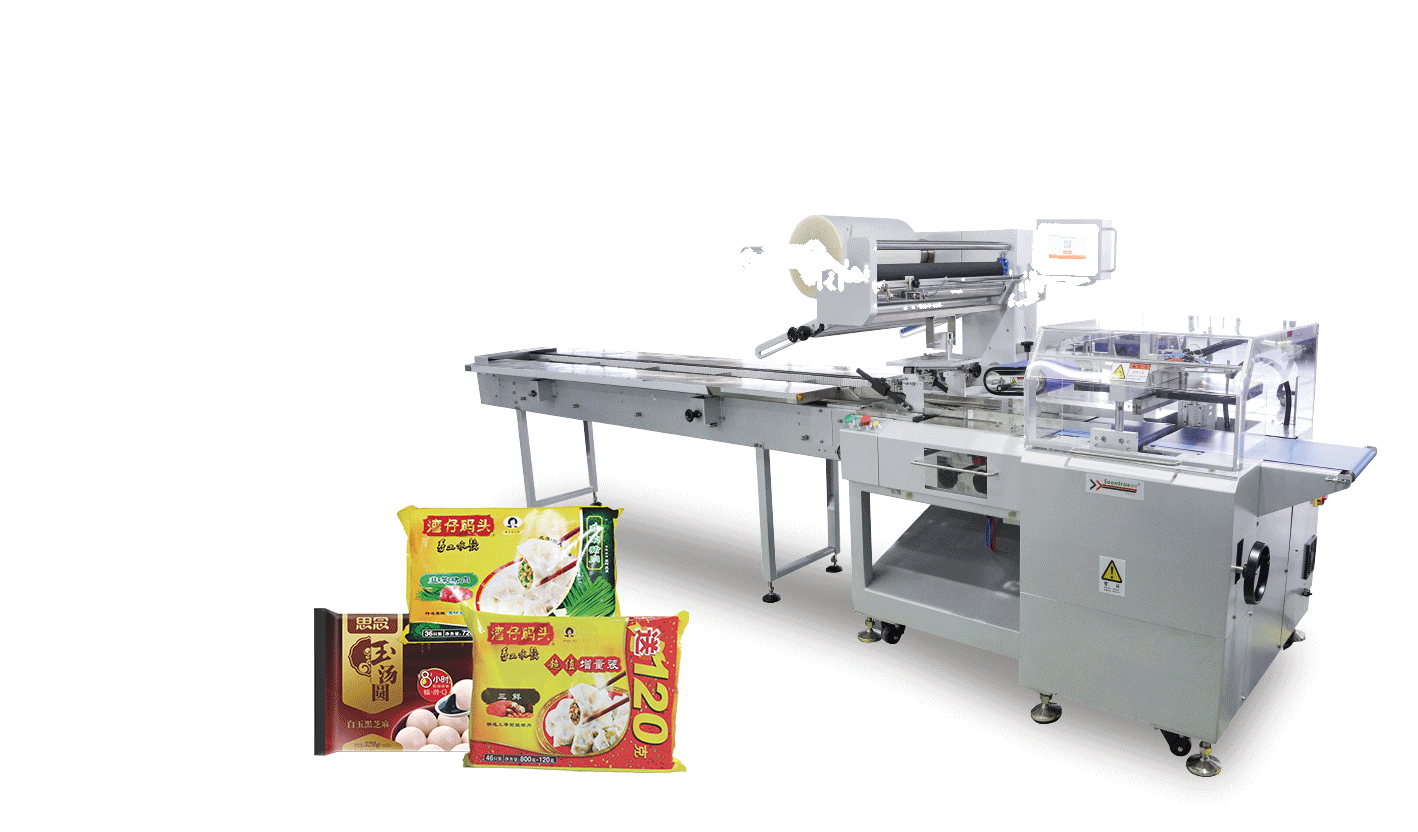
食品安全性、衛生、構造
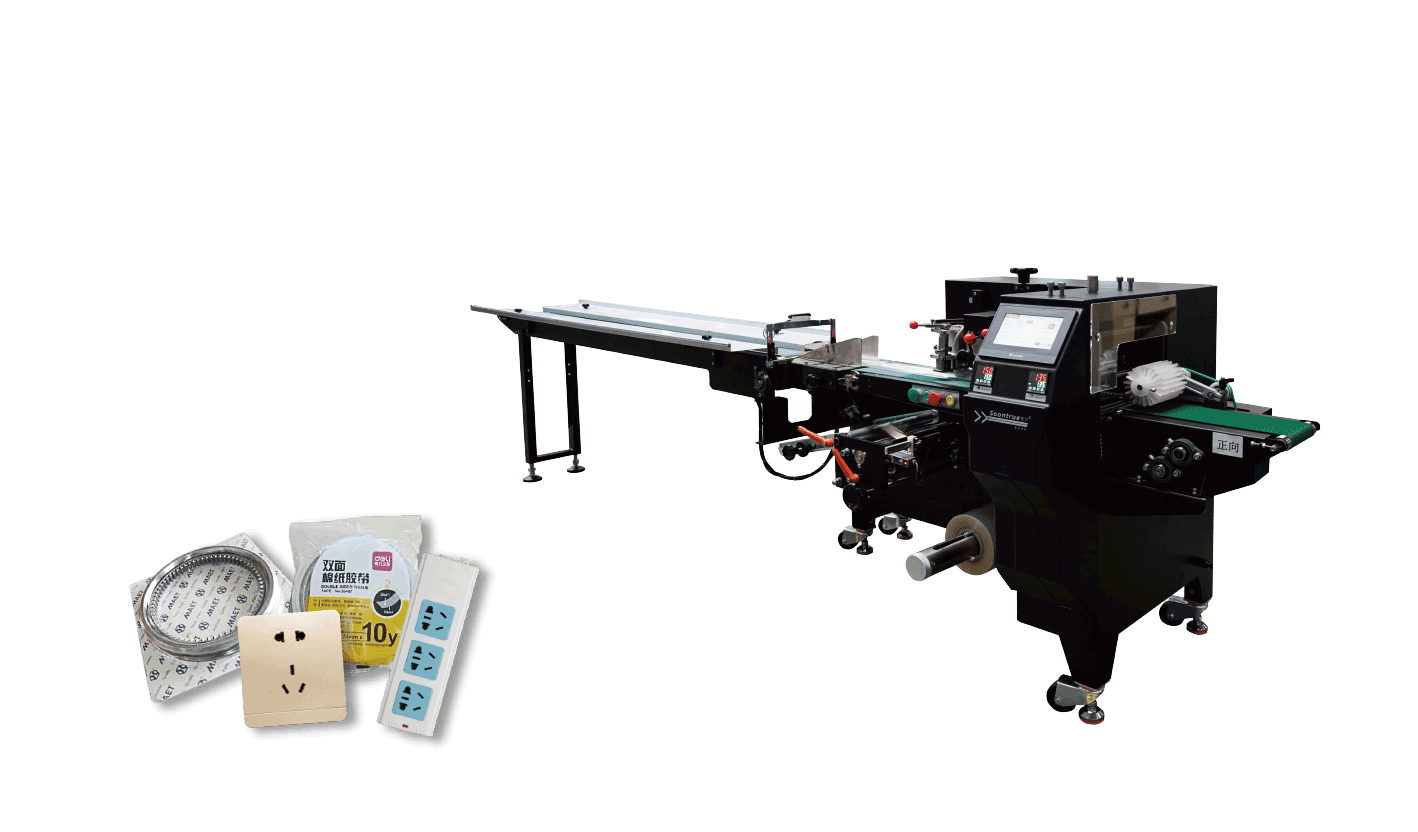
食品用途では、機械の構造が速度と同じくらい重要です。ステンレス接触表面とフレーム、傾斜しアクセスしやすい面、取り外し可能なベルトと防護、IP定格のモータとセンサが、食品安全監査が求める洗浄と検査体制を支えます。印刷フィルムの見当合わせ、日付・ロット印字機、開封シールや欠品の検査は排出部に統合されるのが普通です。上に示した金物や電装製品のような非食品用途は、食品グレード構造が不要なら塗装または黒フレーム機を使え、コストを下げられます。構造を実環境に合わせることで、工業製品にステンレスで払いすぎることも、食品工場に塗装機を過小仕様にすることも避けられます。
完成ラインへの統合
フローラッパーは、より長い工程の1ステーションであることがよくあります。上流ではデポジタ、オーブン排出、冷却ベルト、計数システムに繋がり、下流では金属検知器、重量選別機、パックを箱にまとめるカートナー、ケースパッカー、最終的にパレタイジングへ供給します。SL-150トレイレスフローラッパーとコンパクトなSW60X/SW80Xは、パックをカートンに入れる前の軟包装ステーションを担うことが多く、専用生産ラインでは高速機が自動カートナーに供給します。上流・下流の隣接装置を念頭に包装機を仕様化し——制御信号を共有し、速度を合わせ、受け渡しに合意する——ことで、速い包装機が遅い供給機に飢えたり、出力を受けられないカートナーに詰まらせたりする古典的問題を防ぎます。
よくある仕様誤り
- 現状の製品だけで設計する。後から新しい大きめSKUがフィルム幅や袋長範囲を超え、走れなくなる。
- 供給方法を無視する。毎分150パックの機械を手投入で60にするのは設備投資の浪費。
- 厚い・シールの遅い製品にロータリジョーを選ぶ。ドウェル不足が弱い横シールと漏れを生む。
- MAPを計画しない。ガス置換の後付けは最初の仕様化より高く混乱する。
- フィルムと機械を不整合にする。コールドシール、ラミネート、シュリンクフィルムはそれぞれ包装機に異なる要求を課す。
- 食品環境に塗装機を使う。衛生・監査要件は食品グレード構造を求める。
- ピーク速度で計画する。ロール交換、継ぎ目、供給ミスの減定格をしなければ、不足は確実。
よくあるご質問
フローラッパーはどんな製品を包装できますか?
一定ピッチで搬送でき軟質フィルムで包める固体製品なら何でも——ベーカリー・製菓、チョコレート、スナック、チーズ、適切なフィルムでの食肉・調理済み食品、ウェットティッシュ・生理用品、石けん・パーソナルケア製品、マスク・医療機器、金物、玩具、文具、多くの非食品です。液体、バルク粉体、成形された剛性容器を要する製品は、縦型製袋充填包装機やカートニング装置など別の機械を使います。
適切なフィルム幅はどう選びますか?
ウェブ幅は製品の断面から導かれます——概ね製品幅の2倍+高さの2倍に、縦ピローシールに必要な材料を加えます。製品寸法をお知らせください。エンジニアが正確なウェブ幅を計算し、印刷フィルムの見当合わせ余裕を含め、どのSZモデルが収めるかを確認します。
レシプロ機が必要ですか?
製品が厚いか積み重ね物、フィルムのシールドウェルが長い、または高速で特に広く強い横シールを必要とするなら、レシプロヘッドが必要です。従来フィルムの標準製品はロータリジョーで効率よく走ります。迷う場合は、実際のフィルムと製品でのシールテストが決定的な検査です。
機械は日付やロットコードを印字できますか?
はい。サーマル、インクジェット、ホットフォイルの印字機が、成形前のフィルムまたは排出部の完成袋に印刷するよう取り付けられ、機械のタイミングと統合されるのが普通です。見当合わせシステムが事前印刷フィルムを位置合わせし、各袋にブランドが正しく載るようにします。
フローラッパーとシュリンク包装機の違いは何ですか?
フローラッパーはフィルムを熱収縮させずに製品の周りにピロー袋を成形・シールします。シュリンク包装機は製品をフィルムでゆるく包み、その後熱トンネルに通してフィルムをタイトに収縮させます。シュリンクフィルムを扱える機械もありますが、標準のフローパックは密封された軟包装袋であり、タイトなシュリンク包装ではありません。
現実的にどのくらいの速度で走らせられますか?
実出力は供給で決まります。自動連続供給と単一製品なら多サーボ機は定格の毎分パック数近くで走れます。手投入ならペースはオペレータが決めます。定格ピークの70〜80%で計画し、試運転で自社の製品とフィルムで速度を確認してください。
結論
フローラッパーは包装機であると同時に同期モーションシステムであり、正しいモデルは製品寸法、フィルム、切断ヘッド、そして何より製品の供給方法から導かれます。コンパクトな2・3サーボ機は工房と多SKU生産をカバーし、5・6・7サーボ機は連続高出力をカバーし、レシプロヘッドは厚く難しい製品をカバーし、ガス置換、自動供給、食品グレード構造が機械を賞味期限と衛生が重要な用途へ広げます。SKU全範囲と現実的な減定格余裕で設計すれば、フローラッパーは、投入部に飢える速度定格機ではなく頼れる中核ステーションになります。
ベーカリー、製菓、パーソナルケア、金物製品を自動化する、あるいは労働集約的な手包装を置き換えるなら、SunAura Packaging Machinesが寸法・フィルム・目標の毎分パック数に合わせてフローラッパーを設計し、供給・印字・カートニングと統合します。製品サイズ、フィルム、出力目標を当社チームにお送りください。汎用見積もりではなく構成をお返しします。あるいは製品ハブで、完全なSZシリーズと、より大型のSZ-601/801W大袋機をご覧ください。

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
プロフィールを見る ›