

Une ligne d’emballage qui fonctionne de manière fiable dans un hall sec ambiant peut tomber en panne en quelques mois dans une chambre froide, une zone de transformation de produits de la mer ou un zone de lavage de fromagerie. Les pannes sont rarement spectaculaires. Elles se manifestent par de la condensation à l’intérieur d’une armoire électrique, un écran tactile qui scintille après le nettoyage moussant nocturne, un réducteur qui suinte lorsque les joints durcissent dans le froid, une encaisseuse dont les ventouses glissent sur carton humide, ou des fixations inox qui commencent à présenter des piqûres de corrosion là où la nuance adéquate n’a pas été utilisée. Individuellement, ces défauts semblent n’être que des nuisances ; ensemble, ils détruisent la disponibilité et font grimper les coûts de maintenance bien au-delà du coût de la machine.
L’erreur est généralement commise au stade de la spécification, pas sur le terrain. Des équipements conçus pour un environnement standard sont chiffrés et commandés parce qu’ils sont moins chers, avec l’hypothèse qu’« il ne s’agit toujours que d’une encaisseuse » ou que la chambre froide n’est que quelques degrés plus fraîche. Mais l’environnement modifie presque chaque sous-système : l’acier, les armoires électriques, les moteurs et capteurs, les lubrifiants, l’air comprimé, le carton ondulé lui-même et la manière dont la machine est nettoyée. Spécifier pour des environnements froids, humides et nettoyables est donc un problème systémique, et il est payant de le traiter ainsi dès le départ.
Ce guide expose ce que les différents environnements exigent réellement, comment spécifier chaque partie d’une fin de ligne pour y répondre, et les pannes que nous observons le plus souvent lorsqu’une machine standard est installée là où une machine nettoyable aurait dû l’être. Il s’appuie sur les lignes surgelées, produits de la mer, laitières et plats préparés que nous mettons en service, où la différence entre une ligne qui fonctionne pendant des années et une autre qui est rafistolée chaque mois se décide dans la spécification d’achat.
Définir l’environnement avec précision
« Froid » et « humide » ne sont pas des conditions uniques, et les regrouper produit la mauvaise machine. Avant de spécifier, décrivez l’environnement en termes auxquels un automaticien et un mécanicien peuvent répondre.
- Température ambiante de fonctionnement et plage. Une zone de préparation réfrigérée à 8 à 12 °C diffère d’une chambre froide maintenue à 0 à 4 °C, qui diffère elle-même d’un environnement de surgélation sous zéro. Précisez si la machine fonctionne en continu à cette température ou si elle est déplacée à l’intérieur et à l’extérieur.
- Humidité et condensation. Si l’air est humide, si le produit arrive mouillé, et si les variations de température provoquent de la condensation sur les équipements à l’arrêt.
- Protocole de nettoyage. Essuyage à sec uniquement ; lavage basse pression ; ou nettoyage haute pression haute température avec mousse et désinfectant. La pression d’eau, la température et les produits chimiques attendus déterminent le type d’armoire et les indices IP.
- Produit et résidus. Eau salée et protéines de poisson, lait et résidus lactiques, sucre et sirop, farine et pâte, ou condensation de surgélation. Chacun agresse l’équipement différemment.
- Emplacement physique de la machine. À l’intérieur de la salle contrôlée, à la frontière entre zones froide et ambiante, ou dans un hall ambiant conditionnant le produit directement sorti de réfrigération.
Un principe utile consiste à spécifier par rapport à la condition la plus rude que la machine rencontrera, y compris le nettoyage, plutôt que par rapport à son état de fonctionnement normal. Une machine qui fonctionne à 4 °C mais qui est lavée quotidiennement à haute pression doit être conçue pour le lavage, pas seulement pour la température.
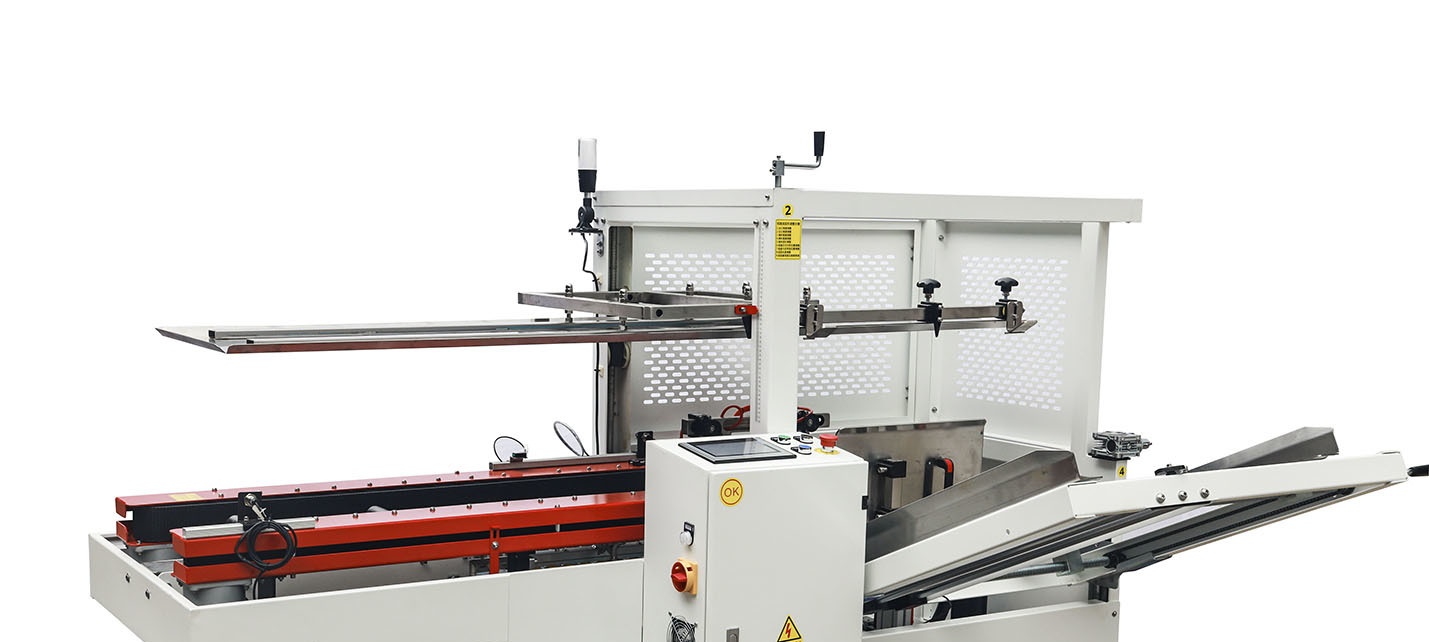
Matériaux : inox, aluminium et la question de la corrosion
Le bâti et les protections sont la partie la plus visible de la spécification environnementale et l’endroit où une réduction de coût est la plus facilement dissimulée. Dans un hall ambiant sec, l’acier carbone peint est parfaitement fonctionnel. Dans une zone humide ou nettoyable, il ne l’est pas, car toute éraflure ou bordure du revêtement devient un point de corrosion qui se propage sous l’effet des mouillages répétés.
Pour les zones réfrigérées, humides et régulièrement nettoyées, les parties structurelles et en contact doivent être spécifiées en acier inoxydable, avec une nuance adaptée au résidu. L’alliage austénitique 304 est le modèle polyvalent pour les produits laitiers, les aliments réfrigérés et la plupart des zones de lavage, et il tolère bien le nettoyage de routine. Lorsque l’exposition aux chlorures est élevée, comme dans la transformation de produits de la mer en eau salée ou lorsque des saumures salées et certains concentrés de désinfectants chlorés sont utilisés, le nuance 316 est spécifiée pour les zones de contact et d’éclaboussures car sa teneur en molybdène résiste à la piqûre chlorurée que le 304 ne peut pas supporter. Il vaut la peine d’indiquer la nuance sur la commande plutôt que d’accepter un terme générique « acier inoxydable », car la différence de comportement sur le terrain est substantielle.
La conception du bâti importe autant que la nuance. Les machines nettoyables doivent utiliser des surfaces inclinées et des profilés tubulaires ou caissons disposés de sorte que l’eau s’écoule plutôt qu’elle ne stagne, des soudures continues ou complètement étanches dans les zones d’éclaboussures, un minimum de saillies horizontales où les résidus s’accumulent, et un montage qui surélève les armoires et moteurs au-dessus de l’eau stagnante. Des fixations inox de nuance correcte évitent les coulures de rouille qui apparaissent lorsque des boulons en acier ordinaire sont utilisés sur un bâti par ailleurs inox. Les matériaux de protection et de roulement non métalliques doivent être choisis pour tolérer à la fois la température et le désinfectant, car certains plastiques deviennent fragiles dans le froid ou se fissurent sous l’effet de certains produits chimiques de nettoyage.
Électricité et automatismes : tenir l’eau et la condensation à l’écart
Les pannes électriques sont la raison la plus courante pour laquelle une machine standard tombe en panne dans une zone humide, et ce sont les pannes que vous souhaitez le plus éviter car elles sont intermittentes et difficiles à diagnostiquer. La spécification comporte deux niveaux : empêcher l’eau d’entrer dans les armoires, et gérer l’humidité qui entrera inévitablement ou se condensera à l’intérieur.
Indices IP et NEMA
Les indices de protection IP doivent être adaptés à la méthode de nettoyage, pas devinés. Une armoire dans une zone sèche peut convenir en IP54 ; un panneau exposé à un lavage direct basse pression nécessite IP65 ou IP66 ; et les zones de lavage haute pression exigent IP66/IP69K sur les composants et connecteurs nettoyés sur place. L’indice n’est significatif que pour l’armoire assemblée complète, presse-étoupe et trou d’IHM inclus, donc spécifiez des presse-étoupe étanches, des portes à joint et des connecteurs calibrés au même niveau plutôt que d’associer une armoire IP69K avec des raccords ordinaires. Les panneaux IHM sont disponibles avec des faces avant étanches conçues pour le lavage ; un écran tactile standard monté dans un trou standard est un point de panne prévisible après moussage.
Condensation et gestion thermique
Les chambres froides créent un second problème que les indices IP élevés ne résolvent pas. Lorsque de l’air chaud et humide rencontre une armoire froide, de la condensation se forme à l’intérieur, et une armoire parfaitement étanche peut encore accumuler de l’eau sur ses surfaces intérieures au fil des cycles de température. Les solutions standard sont des résistances d’armoire avec thermostats ou hygrostats pour maintenir l’intérieur au-dessus du point de rosée, des purges respirants ou des évents de compensation de pression calibrés pour l’environnement, et éviter l’air mort dans les grands panneaux. Lorsqu’une machine reste longtemps à l’arrêt dans le froid, maintenir une petite charge de chauffage est bien moins cher que de sécher une armoire de contrôle après que l’eau a atteint les bornes.
Les câbles, connecteurs et capteurs nécessitent également une attention particulière. Utilisez une isolation de câble calibrée pour rester souple à basse température, car un câble rigide peut se durcir et se fissurer ; spécifiez des capteurs de proximité et photoélectriques étanches, adaptés au lavage ; et acheminez les câbles à l’écart des jets directs avec des boucles d’écoulement afin que l’eau ne coule pas le long d’un câble vers un raccord. Étiquetez et documentez la disposition de l’armoire afin que la maintenance ne compromette pas l’étanchéité en perçant des trous non protégés pour ajouter du câblage plus tard, ce qui est la manière dont de nombreuses armoires initialement conformes perdent leur indice.

Systèmes mécaniques dans le froid
La basse température modifie le comportement des pièces mobiles même lorsque l’humidité est maîtrisée. La graisse de lubrification s’épaissit en refroidissant, ce qui augmente la traînée et peut empêcher les petits entraînements de fournir leur couple nominal ; les joints standards durcissent et perdent leur élasticité ; et les plastiques et courroies deviennent moins souples. Spécifiez des lubrifiants basse température adaptés à la plage de fonctionnement, des joints et tuyaux calibrés pour le froid, et confirmez que les moteurs et réducteurs sont calibrés pour fournir le couple requis à l’extrémité inférieure de la plage de température plutôt que seulement à 25 °C. Des entraînements dimensionnés juste dans un hall ambiant déclencheront une surcharge dans une chambre froide dès que la graisse se raidit, c’est pourquoi une petite marge de couple supplémentaire est une assurance bon marché dans les lignes réfrigérées.
Les systèmes pneumatiques méritent une attention particulière car l’air comprimé transporte de l’humidité qui se condense et peut geler dans les chambres froides. Spécifiez une bonne filtration et séparation d’eau, de l’air sec, un traitement d’air calibré pour basse température, et lorsque des actionneurs pneumatiques sont utilisés dans des conditions de gel, confirmez que les vannes et tubes sont calibrés pour cela. Dans les environnements les plus humides, les actionneurs électriques sont souvent préférés à la pneumatique pour les fonctions qui doivent rester reproductibles, car ils évitent complètement le problème de l’humidité dans l’air.
Comment l’humidité et le froid modifient le processus d’emballage
L’environnement affecte non seulement le matériel de la machine mais aussi les matériaux conditionnés, et c’est là que les défauts de processus qui ressemblent à des défauts de machine apparaissent.
Carton ondulé humide et façonnage de caisses
Le carton ondulé est sensible à l’humidité. Un carton humide est plus mou, a une résistance au gerbage réduite, et se comporte différemment sur les ventouses et les opérations de formage d’une encaisseuse. Dans les zones humides, la prise sous vide peut glisser car le carton humide ne se ferme pas aussi bien contre les ventouses, et les caisses peuvent ne pas se former correctement. Les réponses pratiques consistent à maintenir le carton conditionné et sec jusqu’à l’utilisation plutôt que de le stocker dans la zone humide, à spécifier des systèmes de dépression avec une réserve suffisante et des ventouses adaptées à la surface, et à tenir compte de la résistance réduite lors du choix de la nuance de carton. Former les caisses le plus près possible du point de remplissage limite le temps pendant lequel le carton ouvert reste dans l’air humide.
Pour la machine elle-même, l’encaisseuse servo haute vitesse et fermeuse de fond offre un contrôle précis sur la prise et le formage qui aide à compenser un carton variable, tandis que la fermeuse de cartons entièrement automatique doit être spécifiée avec une tête de ruban ou un système hot-melt qui tolère l’humidité et le protocole de nettoyage. Dans un scellage constamment humide, confirmez si le ruban adhésif collera de manière fiable sur des surfaces humides ou si le hot-melt est la fermeture la plus robuste pour votre produit.
Encartonnage, conditionnement et film en zones réfrigérées
Les encartonneuses traitant des produits réfrigérés ou humides nécessitent la même discipline inox et étanchéité, avec des protections et des pièces en contact produit qui tolèrent le nettoyage et ne retiennent pas de résidus. Une encartonneuse horizontale telle que la ZH-120 encartonneuse horizontale automatique peut être spécifiée avec la finition et les automatismes appropriés pour le conditionnement réfrigéré. En aval, l’encaisseuse robotique sur une machine comme la ZX-500R encaisseuse robotisée réduit le nombre de pièces mécaniques exposées dans la zone humide et maintient le mouvement reproductible dans un robot étanche, ce qui est l’une des raisons pour lesquelles les robots sont attractifs dans les cellules de lavage lorsqu’ils sont spécifiés avec un bras calibré IP correct.
Lorsque du film est appliqué dans des zones froides, comme avec le rétractable ou le regroupage en amont, confirmez la nuance de film et que l’équipement atteindra et maintiendra sa température de fonctionnement dans le froid. Une fardeleuse à scellage latéral comme la BTH-550 fardeleuse à scellage latéral repose sur une chaleur contrôlée ; placer un équipement de traitement thermique à l’intérieur d’une salle réfrigérée est généralement évité au profit d’une disposition en limite, avec le processus thermique en bordure ou dans une zone ambiante avant que le produit ne retourne au froid. La disposition, en d’autres termes, peut éliminer un grand nombre de problèmes environnementaux.
Disposition : utiliser la frontière à votre avantage
L’une des mesures les plus efficaces coûte relativement peu : arrangez la ligne de sorte que l’environnement le plus rude contienne le moins de machines possible. Dans de nombreuses usines, le traitement humide ou froid doit véritablement avoir lieu dans la salle contrôlée, mais l’encaisseuse, l’encartonnage, le scellage et la palettisation peuvent parfois se situer à la frontière ou juste à l’extérieur, avec un produit transféré selon un flux contrôlé. Chaque machine déplacée hors de la zone de lavage est une machine qui n’a pas besoin d’être construite et entretenue aux normes de lavage. Lorsqu’une machine doit être à l’intérieur, concentrez la spécification IP et corrosion la plus élevée là-bas plutôt que de payer pour sur-dimensionner un équipement qui aurait pu se trouver dans une zone ambiante.
Inversement, ne créez pas de fausse économie en conditionnant un produit chaud ou humide dans un hall ambiant et en supposant que les problèmes disparaissent. Un produit directement sorti de réfrigération introduit dans un hall plus chaud peut condenser sur son emballage extérieur, et un produit humide chargé dans des caisses dans une zone sèche introduit toujours de l’humidité au point de conditionnement. La frontière doit être conçue autour de la température et de l’humidité du produit, pas simplement tracée au mur de la chambre froide.
Conformité et normes d’hygiène
Pour les producteurs de produits alimentaires, laitiers, carnés et de produits de la mer orientés export, l’équipement est souvent censé s’aligner sur les attentes reconnues en matière d’hygiène et de sécurité, et les grands distributeurs et auditeurs inspecteront à la fois les matériaux et la nettoyabilité. Les principes de conception hygiénique recouvrent largement ce qui permet à une machine de survivre au lavage : matériaux compatibles contact alimentaire, surfaces lisses et nettoyables, évitement des points de rétention, construction drainée, et protections accessibles pouvant être nettoyées sans démontage avec outils. Si vous spécifiez pour une production alimentaire réglementée, traitez les exigences de conformité parallèlement aux exigences environnementales, car elles se renforcent mutuellement. Notre synthèse sur la conformité GMP et CE pour les équipements d’emballage qualité alimentaire expose la documentation et les points de conception que les auditeurs recherchent, et il est moins cher de les intégrer que de modifier les protections avant un audit.
Les pannes qui vous indiquent que la spécification était erronée
Les pannes récurrentes suivantes sont diagnostiques. Si vous les observez sur un équipement déjà installé, elles pointent généralement vers une inadéquation entre la machine et l’environnement plutôt que vers un défaut isolé.
- Déclenchements ou scintillements des automatismes après nettoyage. L’eau atteint l’armoire ; l’indice IP ou les presse-étoupe et le trou d’IHM ne sont pas adaptés à la méthode de nettoyage réelle.
- Eau à l’intérieur des armoires sans source de pulvérisation évidente. Condensation due aux cycles de température ; ajoutez un chauffage thermostatique et vérifiez l’étanchéité et la stratégie de ventilation.
- Coulures de rouille ou piqûres sur des pièces « inox ». Mauvaise nuance pour l’exposition aux chlorures, fixations en acier ordinaire, ou chlorures laissés à se concentrer car le rinçage est incomplet.
- Entraînements en défaut de surcharge à froid. Graisse épaissie et entraînements sous-dimensionnés ; passez à un lubrifiant basse température et vérifiez le couple à basse température.
- Ventouses qui glissent et caisses qui ne se forment pas. Carton humide ou ventouses inadaptées à la surface ; maintenez le carton sec, augmentez la réserve de dépression et revoyez la sélection des ventouses.
- Givre dans les vannes ou tubes pneumatiques. Air comprimé humide dans une zone de gel ; améliorez le séchage et la filtration ou transférez la fonction en actionnement électrique.
- Joints et tuyaux qui se fissurent après des mois dans le froid. Matériaux standards plutôt que calibrés pour basse température.
Maintenance en environnements difficiles
Même un équipement correctement spécifié nécessite un régime de maintenance adapté à l’environnement. Inspectez les joints d’armoire, les garnitures et les presse-étoupe selon un calendrier lié à la fréquence de nettoyage, car un joint qui commence à fuir est peu coûteux à réparer avant que l’eau n’atteigne les automatismes. Vérifiez que les résistances d’armoire et thermostats fonctionnent réellement, surtout avant l’hiver ou les changements de production saisonniers. Rincez correctement l’inox après un nettoyage chloré ou salé afin que les résidus ne se concentrent pas et ne piquent pas la surface, et évitez les concentrations chimiques agressives au-delà de ce que l’acier et les joints tolèrent. Le calendrier préventif de notre guide de maintenance des équipements d’emballage haute vitesse donne les intervalles sous-jacents ; dans les zones de lavage et froides, raccourcissez la fréquence d’inspection des joints, armoires électriques et lubrification en conséquence.
Comment le spécifier dans votre RFQ
Lorsque vous demandez une machine pour une zone froide, humide ou nettoyable, donnez au fournisseur les faits qu’il ne peut pas deviner sans risque : la plage de température de fonctionnement, l’humidité, la méthode de nettoyage exacte incluant pression et produits chimiques, le produit et ses résidus, l’emplacement de la machine, et les normes contre lesquelles votre usine est auditée. Demandez-leur d’indiquer par écrit la nuance inox par zone, l’indice IP de chaque armoire et la manière dont la condensation est gérée, la calibration basse température des entraînements, câbles, joints et lubrifiants, et la qualité d’air comprimé supposée. Un fournisseur qui peut répondre concrètement à ces questions conçoit pour votre environnement ; un fournisseur qui ne propose qu’une machine standard à un prix inférieur vous laisse le risque environnemental.
Vous pouvez consulter les machines sous-jacentes dans le catalogue de machines d’emballage, et lorsqu’un modèle standard ne répond pas à l’exigence de disposition ou d’hygiène, nous concevons des cellules de fin de ligne modifiées et entièrement sur mesure pour lavage et environnement froid via le service de machine d’emballage sur mesure. Obtenir les matériaux, armoires et disposition corrects au stade de la spécification représente une fraction du coût de conversion d’une machine standard après qu’elle a passé une saison dans la chambre froide, et c’est la différence entre une ligne qui fonctionne et une autre qu’on assèche et rafistole sans cesse.
Par l’équipe ingénierie applications et automatismes de SunAura Packaging Machines à Qingdao. Nous spécifions et construisons des équipements de fin de ligne pour producteurs de surgelés, produits de la mer, produits laitiers et plats préparés, y compris des dispositions inox lavables et réfrigérées pour les marchés d’export.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Voir la biographie complète ›