

Una línea de envasado que funciona de forma fiable en una sala de producto seco a temperatura ambiente puede fallar en meses en una cámara fría, una zona de procesado de pescado o una zona de lavado de lácteos. Los fallos rara vez son dramáticos. Llegan en forma de condensación dentro de un armario eléctrico, una pantalla táctil que parpadea tras la limpieza con espuma nocturna, una caja de engranajes que rezuma a medida que las juntas se endurecen en frío, una encajonadora cuyas ventosas resbalan sobre cartón húmedo, o fijadores de acero inoxidable que empiezan a mostrar manchas de corrosión donde se usó el grado equivocado. Individualmente parecen averías molestas; juntas, destruyen la disponibilidad y elevan el coste de mantenimiento muy por encima de lo que costó la máquina.
El error se comete normalmente en la fase de especificación, no en el suelo. El equipo construido para un entorno estándar se cotiza y se pide porque es más barato, con la suposición de que «sigue siendo solo una encajonadora» o de que la cámara fría está solo unos grados más fría. Pero el entorno cambia casi todos los subsistemas: el acero, los armarios eléctricos, los motores y sensores, los lubricantes, el aire comprimido, el propio cartón corrugado y la forma en que se limpia la máquina. Especificar para entornos fríos, húmedos y de lavado es por tanto un problema de sistema, y merece la pena tratarlo así desde el principio.
Esta guía expone lo que realmente exigen los distintos entornos, cómo especificar cada parte de un final de línea para ellos, y las averías que vemos con más frecuencia cuando se instala una máquina estándar donde debía ir una de lavado. Se basa en las líneas de congelado, pescado, lácteos y platos preparados que ponemos en marcha, donde la diferencia entre una línea que funciona años y otra que se repara cada mes se decide en la especificación de compra.
Defina el entorno con precisión
«Frío» y «húmedo» no son condiciones únicas, y agruparlas produce la máquina equivocada. Antes de especificar, describa el entorno en términos en que un ingeniero de control y mecánico pueda actuar.
- Temperatura ambiente de trabajo y rango. Una zona de preparación refrigerada a 8–12 °C es distinta de una cámara fría mantenida a 0–4 °C, que a su vez es distinta de un entorno de congelación bajo cero. Indique si la máquina funciona continuamente a esa temperatura o se mueve dentro y fuera.
- Humedad y condensación. Si el aire es húmedo, si el producto llega mojado, y si los cambios de temperatura hacen que se forme condensación sobre el equipo parado.
- Régimen de limpieza. Solo limpieza en seco; manguera a baja presión; o limpieza a alta presión y alta temperatura con espuma y desinfectante. La presión de agua, la temperatura y los productos químicos previstos determinan el armario y los grados IP.
- Producto y residuo. Agua de mar y proteína de pescado, leche y residuos lácticos, azúcar y jarabe, harina y masa, o condensación del congelado. Cada uno ataca el equipo de forma distinta.
- Dónde se ubica físicamente la máquina. Dentro de la sala controlada, en el límite entre zonas frías y ambiente, o en una sala ambiente que envasa producto directamente desde la refrigeración.
Un principio útil es especificar contra la condición más dura que la máquina encontrará, incluida la limpieza, en lugar de contra su estado normal de funcionamiento. Una máquina que opera a 4 °C pero se lava a alta presión a diario debe construirse para el lavado, no solo para la temperatura.
Materiales: acero inoxidable, aluminio y la cuestión de la corrosión
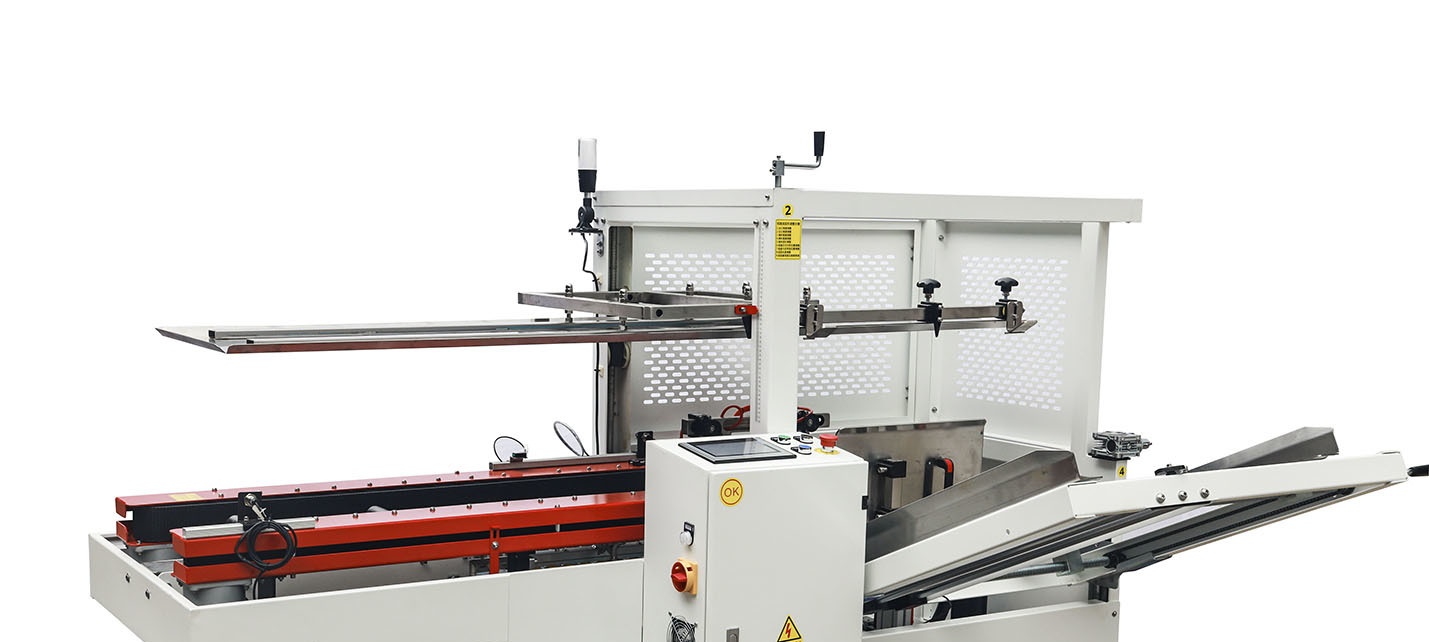
El bastidor y las protecciones son la parte más visible de la especificación medioambiental y el lugar más fácil para ocultar una reducción de coste. En una sala ambiente seca, el acero al carbono pintado es perfectamente servible. En una zona húmeda o de lavado no lo es, porque cualquier desconchón o arista del revestimiento se convierte en un punto de corrosión que se extiende bajo mojados repetidos.
Para zonas refrigeradas, húmedas y de limpieza regular, las partes estructurales y de contacto deben especificarse en acero inoxidable, con el grado adaptado al residuo. El austenítico 304 es el caballo de batalla general para lácteos, alimentación refrigerada y la mayoría de zonas de lavado, y tolera bien la limpieza rutinaria. Donde la exposición a cloruros es alta, como en el procesado de pescado con agua de mar o donde se utilizan salmueras y ciertos concentrados desinfectantes clorados, se especifica 316 para las zonas de contacto y salpicaduras porque su contenido en molibdeno resiste la picadura por cloruros que el 304 no puede. Conviene indicar el grado en el pedido en lugar de aceptar genéricamente «acero inoxidable», porque la diferencia en el comportamiento en campo es sustancial.
El diseño del bastidor importa tanto como el grado. Las máquinas de lavado deben utilizar superficies inclinadas y perfiles tubulares o de caja dispuestos para que el agua drene en lugar de acumularse, soldaduras continuas o totalmente selladas en las zonas de salpicadura, repisas horizontales mínimas donde se acumule el residuo, y un montaje que eleve los armarios y motores fuera del agua estancada. Los fijadores de acero inoxidable del grado correcto evitan las estrías de óxido que aparecen cuando se utilizan tornillos de acero ordinario en un bastidor por lo demás inoxidable. Los materiales no metálicos de protección y rodamientos deben elegirse para tolerar tanto la temperatura como el desinfectante, porque algunos plásticos se vuelven frágiles en frío o se agrietan con ciertos productos de limpieza.
Electricidad y control: mantenga el agua y la condensación fuera
Las averías eléctricas son el motivo más común por el que una máquina estándar falla en una zona húmeda, y son las averías que más desea evitar porque son intermitentes y difíciles de diagnosticar. La especificación tiene dos capas: mantener el agua fuera de los armarios, y gestionar la humedad que inevitablemente entrará o condensará dentro.
Grados IP y NEMA
Los grados de protección contra entradas de agua deben adaptarse al método de limpieza, no adivinarse. Un armario en una zona seca puede bastar con IP54; un panel expuesto a manguera directa a baja presión necesita IP65 o IP66; y las zonas de lavado a alta presión exigen IP66/IP69K en los componentes y conectores que se limpian in situ. El grado solo es válido para el armario completo ensamblado, incluidos los prensacables y cualquier recorte de HMI, así que especifique prensacables sellados, puertas con junta y conectores con el mismo nivel en lugar de mezclar una caja IP69K con accesorios ordinarios. Los paneles HMI existen con frentes sellados diseñados para lavado; una pantalla táctil estándar montada en un recorte estándar es un punto de fallo previsible tras el espumado.
Condensación y gestión térmica
Las cámaras frías crean un segundo problema que los grados IP altos no resuelven. Cuando el aire tibio y húmedo contacta con un armario frío, se forma condensación dentro, y una caja perfectamente sellada puede igualmente recoger agua en sus superficies internas a medida que la temperatura cicla. Las respuestas estándar son calefactores de armario con termostato o higrostato para mantener el interior por encima del punto de rocío, respiraderos de drenaje o ventillas de compensación de presión dimensionadas para el entorno, y evitar aire muerto en paneles grandes. Donde una máquina está parada mucho tiempo en frío, mantener una pequeña carga de calefacción es mucho más barato que secar un armario de control después de que el agua haya llegado a los bornes.
Los cables, conectores y sensores también necesitan atención. Utilice aislamiento de cable dimensionado para permanecer flexible a baja temperatura, porque el cable rígido puede endurecerse y agrietarse; especifique sensores de proximidad y fotoeléctricos sellados, de lavado; y canalice el cableado lejos del spray directo con lazos de goteo para que el agua no corra a lo largo de un cable hacia un racor. Etiquete y documente el diseño del armario para que el mantenimiento no anule el sellado perforando agujeros sin protección para añadir cableado después, que es como muchos armarios originalmente correctos pierden su grado.

Sistemas mecánicos en frío
La baja temperatura cambia el comportamiento de las piezas móviles incluso donde la humedad está controlada. La grasa lubricante se espesa al enfriarse, lo que aumenta el arrastre y puede impedir que pequeños accionamientos entreguen su par nominal; las juntas estándar se endurecen y pierden elasticidad; y los plásticos y correas se vuelven menos flexibles. Especificar lubricantes de baja temperatura adaptados al rango de trabajo, juntas y mangueras dimensionadas para frío, y confirmar que los motores y cajas de engranajes están dimensionados para entregar el par requerido en el extremo inferior del rango de temperatura y no solo a 25 °C. Los accionamientos dimensionados al límite en una sala ambiente fallarán por sobrecarga en una cámara fría una vez que la grasa se rigidice, por lo que un poco de margen de par extra es un seguro barato en líneas refrigeradas.
Los sistemas neumáticos merecen especial atención porque el aire comprimido transporta humedad que condensa y puede congelarse en cámaras frías. Especificar buena filtración y separación de agua, aire seco, tratamiento de aire dimensionado para baja temperatura, y donde se utilicen actuadores neumáticos en condiciones de congelación, confirmar que las válvulas y el tubaje están dimensionados para ello. En los entornos más húmedos, los actuadores eléctricos se prefieren a los neumáticos para funciones que deben permanecer repetibles, porque evitan por completo el problema de la humedad en el aire.
Cómo el frío y la humedad cambian el proceso de envasado
El entorno afecta no solo al hardware de la máquina sino a los materiales que se envasan, y aquí es donde aparecen las averías de proceso que parecen averías de máquina.
Cartón corrugado húmedo y formación de cajas
El cartón corrugado es sensible a la humedad. El cartón húmedo es más blando, tiene menor resistencia de apilado y se comporta distinto en las ventosas y las operaciones de conformado de una encajonadora. En zonas húmedas, la succión de vacío puede resbalar porque el cartón húmedo no sella contra las ventosas con la misma fiabilidad, y las cajas pueden no escuadrarse limpiamente. Las respuestas prácticas son mantener el cartón acondicionado y seco hasta su uso en lugar de almacenarlo en la zona húmeda, especificar sistemas de vacío con reserva adecuada y ventosas adecuadas a la superficie, y tener en cuenta la resistencia reducida al elegir el grado de cartón. Formar las cajas lo más cerca posible del punto de llenado limita el tiempo que el cartón abierto permanece en aire húmedo.
Para la propia máquina, la encajonadora servo de alta velocidad y selladora de fondo ofrece un control preciso sobre la succión y el conformado que ayuda a compensar el cartón variable, mientras que la selladora de cajas totalmente automática debe especificarse con un cabezal de cinta o sistema de hot-melt que tolere la humedad y el régimen de limpieza. En sellado consistentemente húmedo, confirme si la cinta unirá de forma fiable sobre superficies húmedas o si el hot-melt es el cierre más robusto para su producto.
Encartonado, empaquetado y film en zonas refrigeradas
Las encartonadoras que trabajan producto refrigerado o húmedo necesitan la misma disciplina de acero inoxidable y sellado, con protecciones y piezas de contacto con el producto que toleren la limpieza y no retengan residuos. Una encartonadora horizontal como la encartonadora horizontal automática ZH-120 puede especificarse con el acabado y los controles adecuados para envasado refrigerado. Aguas abajo, el empaquetado robotizado en una máquina como la encajonadora robotizada de 2 ejes ZX-500R reduce el número de piezas mecánicas expuestas en la zona húmeda y mantiene el movimiento repetible en un robot sellado, lo que es una de las razones por las que los robots resultan atractivos en celdas de lavado cuando se especifican con el brazo del grado IP correcto.
Donde se aplica film en zonas frías, como con el retráctil o el flejado aguas arriba, confirme el grado de film y que el equipo alcanzará y mantendrá su temperatura de trabajo en frío. Una enfardadora retráctil de sellado lateral como la enfardadora retráctil de sellado lateral BTH-550 depende de calor controlado; colocar equipos de proceso térmico dentro de una sala refrigerada se evita generalmente en favor de una disposición de límite, con el proceso de calor en el borde o en una zona ambiente antes de que el producto vuelva al frío. La disposición, en otras palabras, puede eliminar gran cantidad de problemas medioambientales.
Disposición: utilice el límite a su favor
Una de las medidas más efectivas cuesta relativamente poco: disponga la línea de forma que el entorno más duro contenga el menor número posible de máquinas. En muchas plantas, el procesado húmedo o frío genuinamente debe ocurrir en la sala controlada, pero la formación de cajas, el encartonado, el sellado y el paletizado a veces pueden situarse en el límite o justo fuera, con el producto entregado en un flujo controlado. Cada máquina trasladada fuera de la zona de lavado es una máquina que no necesita construirse ni mantenerse con estándares de lavado. Donde una máquina debe estar dentro, concentre la especificación más alta de IP y corrosión allí en lugar de pagar por sobredimensionar equipos que podrían haber estado en una zona ambiente.
A la inversa, no cree una economía falsa envasando producto tibio o húmedo en una sala ambiente y suponiendo que los problemas desaparecen. El producto directamente de la refrigeración llevado a una sala más tibia puede condensarse en su embalaje exterior, y el producto húmedo cargado en cajas en una zona seca sigue introduciendo humedad en el punto de empaquetado. El límite debe diseñarse alrededor de la temperatura y la humedad del producto, no simplemente trazarse en la pared de la cámara fría.
Cumplimiento y normas de higiene
Para los productores de alimentación, lácteos, carne y pescado orientados a la exportación, se espera a menudo que el equipo se alinee con expectativas reconocidas de higiene y seguridad, y los grandes minoristas y auditores inspeccionarán tanto los materiales como la limpieza. Los principios de diseño higiénico se solapan fuertemente con lo que hace que una máquina sobreviva al lavado: materiales compatibles de contacto alimentario, superficies lisas y limpiables, evitación de puntos de acumulación, construcción drenada, y protecciones accesibles que puedan limpiarse sin desmontar con herramientas. Si está especificando para producción alimentaria regulada, trabaje los requisitos de cumplimiento junto con los medioambientales, porque se refuerzan mutuamente. Nuestro resumen sobre el cumplimiento GMP y CE para equipos de envasado de grado alimentario expone la documentación y los puntos de diseño que buscan los auditores, y es más barato incorporarlos que reconvertir las protecciones antes de una auditoría.
Las averías que indican que la especificación fue errónea
Las siguientes averías recurrentes son diagnósticas. Si las ve en equipo ya instalado, normalmente apuntan a un desajuste entre la máquina y el entorno más que a un defecto puntual.
- Disparos o controles parpadeantes tras la limpieza. El agua está llegando al armario; el grado IP o los prensacables y el recorte de HMI no son adecuados para el método de limpieza real.
- Agua dentro de armarios sin una fuente de spray evidente. Condensación por ciclos de temperatura; añada calefacción termostática y revise la estrategia de sellado y ventilación.
- Estrías de óxido o picadura en piezas «de acero inoxidable». El grado equivocado para la exposición a cloruros, fijadores de acero ordinario, o cloruros dejados a concentrar porque el aclarado es incompleto.
- Accionamientos que fallan por sobrecarga cuando están fríos. Grasa espesa y accionamientos dimensionados de menos; cambie a lubricante de baja temperatura y verifique el par a baja temperatura.
- Ventosas que resbalan y cajas que no se forman. Cartón húmedo o ventosas no adecuadas a la superficie; mantenga el cartón seco, aumente la reserva de vacío y revise la selección de ventosas.
- Hielo en válvulas o tubajes neumáticos. Aire comprimido húmedo en una zona de congelación; mejore el secado y la filtración o traslade la función a actuación eléctrica.
- Juntas y mangueras que se agrietan tras meses en frío. Materiales estándar en lugar de dimensionados para baja temperatura.
Mantenimiento en entornos exigentes
Incluso el equipo correctamente especificado necesita un régimen de mantenimiento adaptado al entorno. Inspeccione las juntas del armario, las empaquetaduras y los prensacables en un calendario ligado a la frecuencia de limpieza, porque una junta que empieza a gotear es barata de arreglar antes de que el agua llegue a los controles. Compruebe que los calefactores de armario y los termostatos realmente funcionan, especialmente antes del invierno o de los cambios estacionales de producción. Aclare correctamente el acero inoxidable tras limpiezas cloradas o salinas para que los residuos no se concentren y piquen la superficie, y evite concentraciones químicas agresivas más allá de lo que el acero y las juntas toleran. El calendario preventivo de nuestra guía de mantenimiento de equipos de envasado de alta velocidad da los intervalos subyacentes; en zonas de lavado y frías, acorte la frecuencia de inspección de juntas, armarios eléctricos y lubricación en consecuencia.
Cómo especificarlo en su RFQ
Cuando solicite una máquina para una zona fría, húmeda o de lavado, dé al proveedor los datos que no puede adivinar con seguridad: el rango de temperatura de trabajo, la humedad, el método de limpieza exacto incluyendo presión y productos químicos, el producto y su residuo, dónde se ubicará la máquina, y las normas contra las que su planta es auditada. Pídales que indiquen, por escrito, el grado de acero inoxidable por zona, el grado IP de cada armario y cómo se gestiona la condensación, la clasificación de baja temperatura de accionamientos, cables, juntas y lubricantes, y la calidad de aire comprimido supuesta. Un proveedor que puede responder a esas preguntas de forma concreta está diseñando para su entorno; uno que ofrece solo una máquina estándar a menor precio le está dejando a usted el riesgo medioambiental.
Puede revisar las máquinas subyacentes en el catálogo de maquinaria de envasado, y donde un modelo estándar no cumple el requisito de disposición o higiene, construimos celdas de final de línea modificadas y totalmente a medida para lavado y entorno frío a través del servicio de máquina de envasado a medida. Acertar con los materiales, los armarios y la disposición en la fase de especificación es una fracción del coste de convertir una máquina estándar después de que haya pasado una temporada en la cámara fría, y es la diferencia entre una línea que funciona y otra que está siempre secándose y remendándose.
Por el equipo de ingeniería de aplicaciones y control de SunAura Packaging Machines en Qingdao. Especificamos y construimos equipos de envasado de final de línea para productores de alimentación congelada, pescado, lácteos y platos preparados, incluidas disposiciones de lavado en acero inoxidable y refrigeradas para mercados de exportación.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Ver biografía completa ›